Электрофорезная обработка автомобильных деталей: цены от производителя
2026-09-30
- Электрофорезная обработка автомобильных деталей: формирование стоимости и технические требования
- Факторы, влияющие на стоимость электрофорезной обработки
- Технические параметры и стандарты качества
- Сравнение электрофореза с альтернативными методами защиты
- Примеры применения в производстве коммерческого транспорта
- Роль вертикальной интеграции в снижении затрат
- Как выбрать поставщика услуг электрофорезной обработки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Электрофорезная обработка автомобильных деталей: формирование стоимости и технические требования
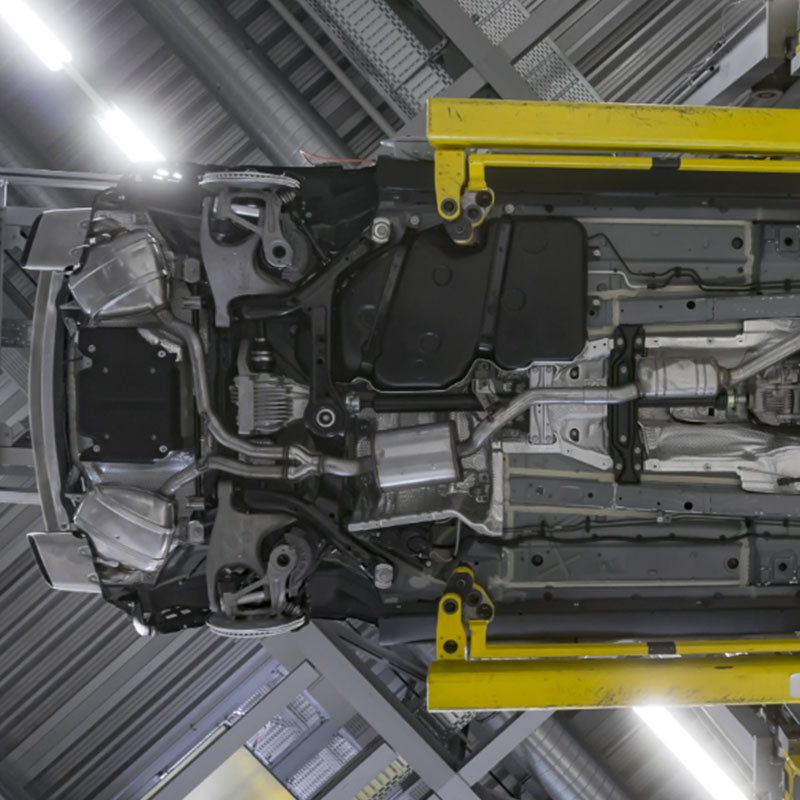
Электрофорезная обработка автомобильных деталей представляет собой один из наиболее эффективных методов нанесения антикоррозийных покрытий в современной промышленности коммерческого транспорта. В отличие от традиционных методов окраски или гальваники, электрофорез (катодное или анодное осаждение) обеспечивает равномерное покрытие сложных геометрических форм, включая внутренние полости трубчатых элементов шасси и трансмиссии. Для закупщиков и инженеров ключевым вопросом является не просто наличие покрытия, а его адгезия, толщина слоя и способность выдерживать агрессивные эксплуатационные среды — от дорожных реагентов до высоких температур в моторном отсеке.
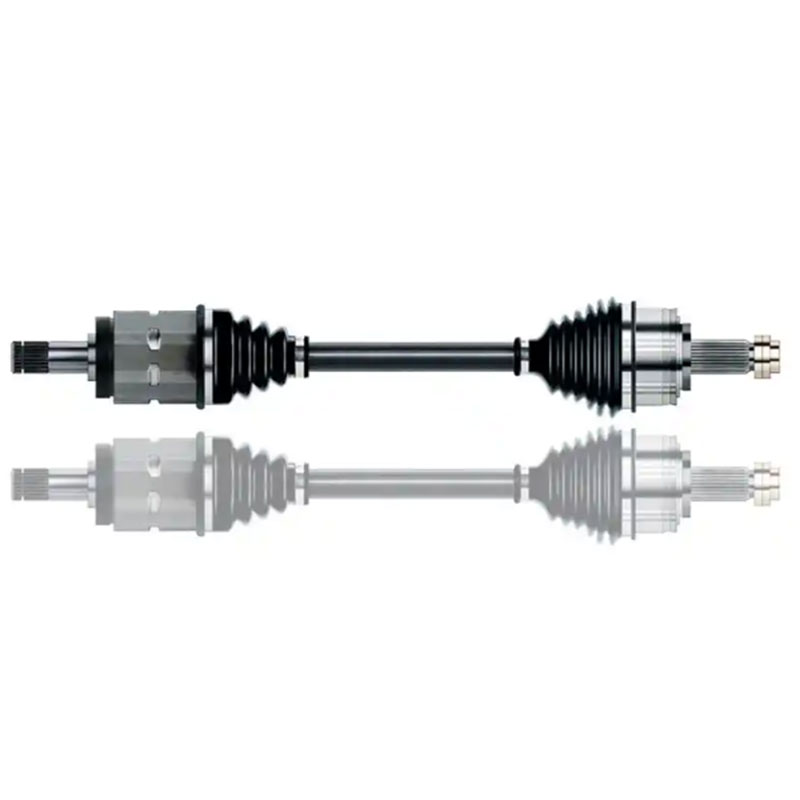
Ценообразование на услуги электрофореза формируется под влиянием множества факторов: от площади поверхности детали и сложности ее геометрии до требований к толщине слоя и типа используемого грунта. В 2026 году рынок требует прозрачности в расчетах, особенно для крупных партий компонентов, таких как полуоси, ступицы и реактивные тяги. Понимание технологического процесса позволяет оптимизировать затраты без ущерба для качества, выбирая поставщиков с вертикально интегрированным производством, где контроль качества осуществляется на каждом этапе — от заготовки до финишного покрытия.
Принцип работы и преимущества технологии электрофореза
Технология электрофоретического нанесения покрытия основана на движении заряженных частиц полимерной дисперсии в электрическом поле к oppositely charged электроду, которым служит сама деталь. При катофорезе (наиболее распространенный метод для автокомпонентов) отрицательно заряженные частицы краски осаждаются на положительно заряженной металлической поверхности. Этот процесс происходит в ванне с водным раствором, что делает технологию экологически более безопасной по сравнению с органическими растворителями.
Ключевые инженерные преимущества метода включают:
- 100% покрытие сложных профилей: Покрытие проникает внутрь полых конструкций (например, полых валов или трубчатых рычагов подвески), куда невозможно добраться методом распыления.
- Контролируемая толщина слоя: Толщина покрытия саморегулируется в процессе роста слоя, который обладает высоким электрическим сопротивлением. Это предотвращает образование потеков и неравномерностей.
- Высокая коррозионная стойкость: Электрофорезный грунт создает барьер, способный выдерживать солевые туманы свыше 1000 часов, что критично для грузовиков, эксплуатируемых в северных регионах.
- Отличная адгезия: Химическое связывание покрытия с металлом обеспечивает устойчивость к сколам и механическим повреждениям при монтаже и эксплуатации.
Факторы, влияющие на стоимость электрофорезной обработки
При запросе коммерческого предложения на электрофорезную обработку автомобильных деталей, заказчики часто сталкиваются с разбросом цен. Важно понимать, что стоимость не является фиксированной величиной за килограмм изделия, а рассчитывается на основе совокупности технических параметров. Ниже приведены основные драйверы ценообразования.
1. Геометрия детали и коэффициент загрузки
Сложность формы напрямую влияет на время цикла и расход материалов. Детали с глубокими глухими отверстиями или сложной внутренней структурой требуют большего времени нахождения в ванне для полного вытеснения воздуха и обеспечения смачиваемости. Коэффициент загрузки ванны (сколько деталей можно обработать за один цикл) также играет роль: мелкие детали, такие как болты или кронштейны, обрабатываются в барабанах или корзинах, что снижает трудозатраты, тогда как крупные элементы шасси (балки, реактивные тяги) требуют индивидуальной подвески и ручной загрузки/разгрузки.
2. Подготовка поверхности и состояние заготовки
Качество электрофорезного покрытия на 80% зависит от подготовки поверхности. Если поставщик получает детали с остатками масла, окалины после ковки или ржавчины, требуется дополнительная стадия очистки. Стандартный цикл включает обезжиривание, травление, промывку и фосфатирование (или цинковое фосфатирование для усиленной защиты). Наличие тяжелых загрязнений увеличивает расход химических реагентов и время процесса, что отражается в итоговой цене. Вертикально интегрированные производители, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», контролируют этот этап непосредственно на своей площадке, исключая логистические наценки за транспортировку грязных деталей на сторонние покрасочные линии.
3. Требования к толщине покрытия и типу грунта
Стандартная толщина электрофорезного слоя составляет 15–25 мкм. Однако для деталей, подверженных абразивному износу (например, нижние элементы подвески), может требоваться слой до 35–40 мкм. Увеличение толщины требует больше времени осаждения и расхода материала. Также стоимость варьируется в зависимости от типа используемого грунта: эпоксидные грунты дешевле и обеспечивают хорошую химическую стойкость, тогда как акриловые или полиуретановые модификации, обладающие лучшей УФ-стойкостью (если деталь не будет окрашиваться сверху), стоят дороже.
4. Объем партии и логистика
Экономика масштаба работает в пользу крупных серий. Запуск линии электрофореза требует энергозатрат на нагрев ванн и циркуляцию растворов. Обработка партии в 1000 единиц обходится значительно дешевле в пересчете на одну деталь, чем партия в 50 единиц. Кроме того, расположение производства имеет значение: доставка тяжелых металлических компонентов на большие расстояния может нивелировать экономию на низкой цене обработки. Локализация производства или выбор поставщика с налаженной экспортной логистикой, как в случае с компаниями, работающими на рынки СНГ, позволяет оптимизировать общие затраты.
Технические параметры и стандарты качества
Для обеспечения совместимости с требованиями производителей коммерческой техники (КАМАЗ, МАЗ, MAN, Volvo), процесс электрофореза должен строго соответствовать международным стандартам. Ниже приведена таблица типовых технических требований к электрофорезному покрытию для автомобильных компонентов.
| Параметр | Стандартное значение | Метод контроля | Значение для эксплуатации |
|---|---|---|---|
| Толщина сухого слоя | 18–25 мкм (до 40 мкм по запросу) | Магнитный толщиномер (ISO 2178) | Обеспечивает барьерную защиту и адгезию финишного покрытия |
| Адгезия (решетчатый надрез) | Класс 0–1 (ISO 2409) | Визуальный осмотр после надреза | Предотвращает отслаивание покрытия при вибрациях и ударах |
| Солевая камера (NSS) | > 720 часов (без красной ржавчины) | ISO 9227 | Гарантирует долговечность в условиях зимних дорог и реагентов |
| Твердость покрытия | 2H–3H (по карандашной шкале) | ISO 15184 | Защита от царапин при транспортировке и сборке |
| Внешний вид | Гладкий, матовый или полуглянцевый, без кратеров | Визуальный (ISO 2813) | Эстетика и отсутствие дефектов, служащих очагами коррозии |
Важно отметить, что конкретные параметры могут варьироваться в зависимости от технического задания заказчика. Например, для деталей, работающих в условиях высоких температур (возле выхлопной системы), требуются специальные термостойкие грунты, способные выдерживать нагрев до 200°C без изменения цвета и свойств.
Сравнение электрофореза с альтернативными методами защиты
При выборе технологии антикоррозийной защиты инженеры часто сопоставляют электрофорез с другими доступными методами. Понимание различий помогает принять обоснованное решение, балансируя между стоимостью и производительностью.
| Характеристика | Электрофорез (E-Coat) | Горячее цинкование | Порошковая окраска | Гальваническое цинкование |
|---|---|---|---|---|
| Покрытие внутренних полостей | Отличное (проникает везде) | Среднее (зависит от дренажа) | Плохое (эффект клетки Фарадея) | Хорошее |
| Толщина слоя | Тонкий (15–25 мкм), точный | Толстый (50–100 мкм), неравномерный | Средний (60–120 мкм) | Тонкий (5–15 мкм) |
| Термостойкость | Высокая (до 180–200°C) | Очень высокая | Средняя (зависит от смолы) | Низкая (риск водородной хрупкости) |
| Влияние на размеры детали | Минимальное (важно для резьб) | Значительное (может потребовать доработки) | Существенное | Минимальное |
| Экологичность процесса | Высокая (водная основа) | Средняя (энергоемкость, выбросы) | Высокая (без растворителей) | Низкая (токсичные стоки) |
| Рекомендуемое применение | Шасси, рамы, сложные узлы | Крепеж, простые конструкции | Декоративные элементы, диски | Мелкий крепеж, пружины |
Инженерный вывод: Для ответственных деталей трансмиссии и подвески, таких как полуоси и ступицы, электрофорез является оптимальным выбором. Он обеспечивает защиту внутренних поверхностей полых валов, что недостижимо при порошковой окраске, и не искажает геометрические размеры прецизионных сопряжений, в отличие от горячего цинкования.
Примеры применения в производстве коммерческого транспорта
Реальная ценность технологии раскрывается в конкретных промышленных приложениях. Рассмотрим два типичных сценария использования электрофорезных деталей в составе грузовых автомобилей и спецтехники.
Сценарий 1: Защита элементов задней подвески грузовика
Условия эксплуатации: Реактивные тяги и кронштейны рессор постоянно подвергаются воздействию влаги, дорожной соли, песка и вибрационных нагрузок. Температура может колебаться от -40°C до +80°C.
Техническое решение: Использование катофорезного грунта толщиной 20 мкм поверх фосфатного слоя. Покрытие наносится на детали сложной формы, включая внутренние каналы крепления.
Результат: Отсутствие коррозии в местах сварных швов и внутренних полостях труб. Адгезия покрытия выдерживает микроподвижки в соединениях без растрескивания. Это снижает гарантийные случаи и увеличивает межсервисный интервал осмотра ходовой части.
Сценарий 2: Корпуса коробок отбора мощности (КОМ)
Условия эксплуатации: Деталь устанавливается на коробку передач, контактирует с топливом, маслами и грязью. Требуется высокая герметичность и защита от внешней коррозии, так как КОМ часто располагается в зоне разбрызгивания воды с колес.
Техническое решение: Электрофорезная обработка алюминиевых или чугунных корпусов перед финальной сборкой. Покрытие защищает резьбовые отверстия от закисания и обеспечивает базу для нанесения декоративной краски или оставляет как финишный слой (черный матовый).
Результат: Исключение попадания ржавчины внутрь агрегата через крепежные отверстия. Упрощение сборки благодаря чистой, не имеющей окалины поверхности. ООО «Сычуань Хэнлун Автомобильные Компоненты» реализует подобные решения для своих линеек КОМ, обеспечивая полную готовность детали к монтажу.
Роль вертикальной интеграции в снижении затрат
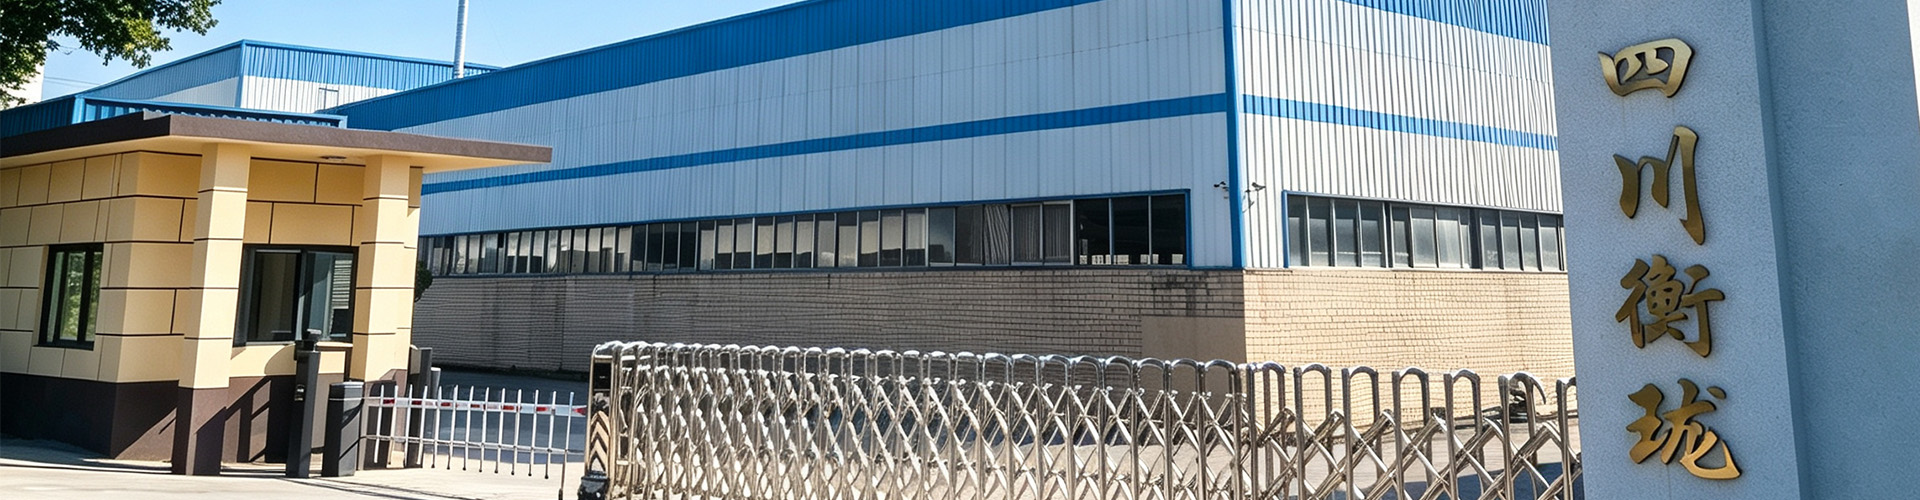
В современной цепочке поставок эффективность достигается за счет сокращения количества посредников. Компании, обладающие полным циклом производства, демонстрируют значительные преимущества в стоимости и качестве. ООО «Сычуань Хэнлун Автомобильные Компоненты» является примером такого подхода. Предприятие, основанное в 2017 году в провинции Сычуань, объединяет на одной площадке кузнечное производство, механическую обработку на станках с ЧПУ и линию электрофорезного покрытия.
Такая структура позволяет:
- Исключить транспортные издержки: Детали не перевозятся между заводами-субподрядчиками, что снижает логистические расходы и риск повреждения при транспортировке.
- Контролировать качество на каждом этапе: Инженеры могут отслеживать историю каждой партии от заготовки до готового покрытия. Сертификация по ISO 9001 и IATF 16949 подтверждает наличие системного подхода к управлению качеством.
- Оптимизировать сроки производства: Отсутствие необходимости согласовывать графики разных поставщиков ускоряет выполнение заказов. Это критично для международных клиентов из России, Казахстана и других стран, где важна предсказуемость поставок.
- Гибко адаптироваться под требования: Наличие собственного инженерного отдела (18 специалистов) позволяет быстро вносить изменения в чертежи и технологические процессы под специфические нужды заказчиков, будь то адаптация под модели КАМАЗ или европейские бренды.
Как выбрать поставщика услуг электрофорезной обработки
Выбор партнера для обработки критических компонентов шасси и трансмиссии требует тщательной проверки. Закупщикам следует обращать внимание на следующие аспекты:
- Наличие собственной лаборатории: Поставщик должен проводить регулярные тесты на толщину, адгезию и коррозионную стойкость. Запросите протоколы испытаний последних партий.
- Опыт работы с аналогичными деталями: Обработка плоских панелей и сложных литых узлов требует разного оборудования и подвесок. Уточните, есть ли у производителя опыт работы с вашей номенклатурой (полуоси, валы, фланцы).
- Сертификация IATF 16949: Этот стандарт специфичен для автомобильной промышленности и гарантирует, что процессы поставщика соответствуют строгим требованиям автопроизводителей.
- Прозрачность ценообразования: Хороший поставщик предоставит детализированный расчет, объясняющий, из чего складывается цена, и предложит варианты оптимизации (например, изменение способа подвески деталей для увеличения загрузки ванны).
- Логистические возможности: Для импортных поставок важно наличие опыта экспорта и умение оформлять необходимую документацию. Стабильность поставок и уровень повторных заказов (более 70% у надежных производителей) являются индикатором удовлетворенности клиентов.
Часто задаваемые вопросы (FAQ)
Какова максимальная толщина покрытия при электрофорезе?
Стандартная промышленная толщина составляет 15–25 мкм. Однако технологически возможно нанесение слоя до 40–50 мкм для деталей, требующих усиленной защиты. Следует учитывать, что увеличение толщины может повлиять на размерные характеристики резьбовых соединений и посадочных мест, поэтому это должно быть согласовано на этапе проектирования.
Можно ли наносить электрофорез на алюминиевые детали?
Да, электрофорез применим для алюминия, но требует специальной предварительной подготовки (цинкование или специальное фосфатирование) для обеспечения достаточной адгезии и предотвращения гальванической коррозии. Технология широко используется для алюминиевых корпусов и кронштейнов в современном автомобилестроении.
Влияет ли электрофорез на прочность высокопрочных сталей?
Катофорез (катодное осаждение) является безопасным для высокопрочных сталей, так как процесс проходит при низких напряжениях и температурах, не вызывая водородной хрупкости, которая характерна для некоторых видов гальванического цинкования. Это делает электрофорез предпочтительным для деталей подвески и крепежа высокого класса прочности.
Какой срок службы покрытия в условиях средней полосы России?
При толщине слоя 20 мкм и наличии фосфатного подслоя, электрофорезное покрытие обеспечивает защиту от сквозной коррозии сроком более 10–12 лет в условиях стандартной эксплуатации. Для агрессивных сред (прибрежные зоны, использование реагентов) рекомендуется комбинирование с финишным лакокрасочным слоем.
Требуется ли дополнительная окраска после электрофореза?
Электрофорезный грунт сам по себе обладает хорошими защитными свойствами, но не всегда устойчив к ультрафиолету (может мелиться или менять цвет). Если деталь видима и находится под прямыми солнечными лучами, рекомендуется нанесение финишного слоя краски или порошкового покрытия. Для скрытых элементов шасси электрофорез часто используется как финишное покрытие.
Заключение и рекомендации по закупкам
Электрофорезная обработка остается золотым стандартом антикоррозийной защиты для сложных металлических компонентов коммерческого транспорта. Баланс между стоимостью, качеством покрытия и производительностью делает эту технологию незаменимой для производителей деталей шасси и трансмиссии. При формировании бюджета на закупку важно учитывать не только цену за операцию, но и общую стоимость владения, включающую снижение брака, уменьшение рекламаций и увеличение срока службы конечного продукта.
Для обеспечения стабильного качества рекомендуется сотрудничать с производителями, обладающими полным циклом обработки и сертифицированными системами менеджмента качества. Интеграция процессов ковки, механической обработки и покрытия на одном предприятии, как это реализовано в ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет минимизировать риски и оптимизировать логистику. Перед размещением крупного заказа целесообразно запросить образцы продукции, пройти аудит производственной линии и согласовать технические условия на поставку, уделив особое внимание параметрам подготовки поверхности и контроля толщины слоя.
Для получения детального расчета стоимости обработки ваших деталей, а также консультации по выбору оптимального типа покрытия, свяжитесь с нашими техническими специалистами. Мы готовы предоставить образцы, протоколы испытаний и индивидуальное коммерческое предложение, адаптированное под ваши объемы и требования.
Узнайте больше о наших производственных возможностях и ассортименте деталей: продукция и технические решения.