Полирование автомобильных деталей: цены от производителя
2026-09-30
- Полирование автомобильных деталей: влияние на стоимость и долговечность компонентов
- Технологические методы полировки в промышленном масштабе
- Факторы формирования цены на полировку автодеталей
- Инженерный взгляд: связь качества поверхности и усталостной прочности
- Применение в производстве компонентов для коммерческого транспорта
- Сравнительный анализ методов финишной обработки
- Роль вертикальной интеграции в контроле качества поверхности
- Как выбрать поставщика услуг по полировке и обработке деталей
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Полирование автомобильных деталей: влияние на стоимость и долговечность компонентов
В современном производстве коммерческого транспорта полирование автомобильных деталей перестало быть исключительно эстетической процедурой. Для инженеров и закупщиков это критически важный этап финишной обработки, напрямую влияющий на усталостную прочность, коррозионную стойкость и гидродинамические характеристики узлов. Стоимость полировки варьируется в зависимости от сложности геометрии, требуемого класса шероховатости поверхности (Ra) и выбранной технологии — от механической до электрохимической. Понимание этих факторов позволяет оптимизировать бюджет без ущерба для надежности трансмиссии и ходовой части.
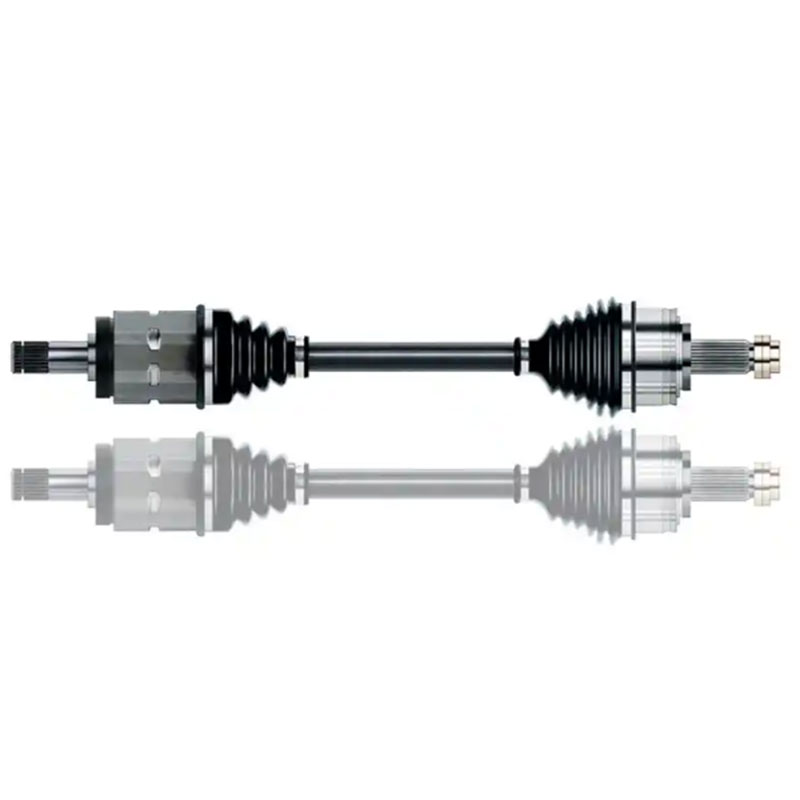
Процесс удаления микронеровностей снижает концентрацию напряжений в материале, что особенно актуально для деталей, работающих в условиях циклических нагрузок, таких как полуоси, валы и элементы подвески. В 2026 году промышленные стандарты требуют не просто «блеска», а контролируемого качества поверхности, подтвержденного инструментальными замерами. Закупая компоненты у производителей, интегрирующих полировку в основной технологический цикл, компании получают предсказуемый ресурс изделий и снижают риски преждевременного выхода из строя агрегатов.
Технологические методы полировки в промышленном масштабе
Выбор метода обработки поверхности диктуется материалом детали, ее формой и целевым назначением. В массовом производстве автокомпонентов применяются три основные группы технологий, каждая из которых имеет свои экономические и технические особенности.
Механическое полирование и абразивная обработка
Наиболее распространенный метод, использующий физические абразивы (ленты, круги, пасты). Он подходит для предварительной подготовки поверхности и удаления видимых дефектов литья или ковки. Однако механическое воздействие может создавать микротрещины или изменять геометрию тонкостенных элементов при неправильном контроле давления. Для крупных деталей, таких как ступицы колес или фланцы, этот метод часто используется на начальных этапах перед нанесением защитных покрытий.
Галтовка и вибрационная обработка
Эффективный способ массовой обработки мелких и средних деталей сложной формы, таких как крестовины карданных валов или крепежные элементы. Детали помещаются в барабан с абразивными гранулами и рабочей жидкостью. Вибрация обеспечивает равномерное снятие материала со всех поверхностей, включая внутренние полости. Этот метод характеризуется высокой производительностью и низкой себестоимостью единицы продукции, но не позволяет достичь зеркального блеска, ограничиваясь классом шероховатости Ra 0.4–0.8 мкм.
Электрохимическое и электролитическое полирование
Высокотехнологичный процесс, при котором удаление металла происходит за счет анодного растворения в специальном электролите. Этот метод не создает механических напряжений в поверхностном слое, что критически важно для высоконагруженных деталей трансмиссии. Электрохимическая полировка обеспечивает идеальную гладкость даже в труднодоступных местах и значительно повышает коррозионную стойкость нержавеющей стали и алюминиевых сплавов. Именно этот подход часто интегрируется в линии финальной обработки прецизионных компонентов.
Факторы формирования цены на полировку автодеталей
Запрос «полирование автомобильных деталей цены» часто приводит к разбросу значений, который может достигать сотен процентов. Для корректного сравнения предложений поставщиков необходимо понимать структуру затрат. Цена формируется не только из стоимости часа работы оборудования, но и из ряда скрытых технических параметров.
- Исходное состояние поверхности: Деталь после грубой ковки требует многоэтапной обработки с использованием абразивов разной зернистости, что увеличивает время цикла в 3–5 раз по сравнению с деталью после точной механической обработки.
- Сложность геометрии: Полировка простых плоских поверхностей (фланцы) автоматизируется легко. Обработка сложных профилей (шлицевые валы, внутренние каналы коробок отбора мощности) требует ручной доработки или использования дорогостоящих специализированных роботов.
- Требуемый класс чистоты (Ra): Достижение значения Ra < 0.2 мкм требует применения алмазных паст или электрохимических методов, что существенно дороже стандартной шлифовки до Ra 0.8 мкм.
- Материал изделия: Твердые сплавы и закаленные стали изнашивают абразивный инструмент быстрее, чем мягкие алюминий или латунь, что влияет на расходные материалы.
- Объем партии: Крупносерийное производство позволяет амортизировать стоимость настройки оборудования и изготовления специальной оснастки (кондукторов, держателей), снижая удельную стоимость одной детали.
Важно отметить, что дешевая полировка часто означает отказ от контроля качества на промежуточных этапах. Экономия на подготовке поверхности перед нанесением антикоррозийного покрытия может привести к отслоению краски и быстрой коррозии, что в итоге обойдется дороже из-за рекламаций и простоев техники.
Инженерный взгляд: связь качества поверхности и усталостной прочности
С инженерной точки зрения, полирование — это не про внешний вид, а про физику разрушения материалов. Любая микронеровность на поверхности детали работает как концентратор напряжений. При циклических нагрузках (вращение вала, удары подвески) именно в этих точках зарождаются микротрещины, которые со временем приводят к усталостному излому.
Инженерное правило: Увеличение чистоты поверхности с Ra 1.6 мкм до Ra 0.4 мкм может повысить предел усталостной прочности стальной детали на 15–20%. Для критических узлов, таких как полуоси грузовиков или валы КПП, это означает увеличение межсервисного интервала и снижение риска аварийной поломки на трассе. Поэтому при выборе поставщика следует запрашивать не только визуальные образцы, но и протоколы профилометрии, подтверждающие достижение заявленных параметров шероховатости.
Применение в производстве компонентов для коммерческого транспорта
Качественная финишная обработка поверхности является неотъемлемой частью производственного цикла ответственных автокомпонентов. Рассмотрим, как технологии полировки интегрируются в изготовление конкретных узлов.
Сценарий 1: Валы трансмиссии и полуоси
Условия эксплуатации: Высокие крутящие моменты, постоянная вибрация, риск коррозии от дорожных реагентов.
Технические требования: Минимальная шероховатость в местах посадки подшипников и уплотнений для предотвращения утечек масла и перегрева. Поверхность должна быть свободна от микротрещин.
Решение: Использование прецизионной шлифовки с последующим суперфинишированием (хонингованием или полировкой). Это обеспечивает идеальное прилегание сальников и долгий срок службы узла.
Риск: Перегрев детали при агрессивной механической полировке может вызвать отпуск поверхности и снижение твердости, поэтому необходим строгий температурный контроль.
Сценарий 2: Ступицы колес и фланцевые соединения
Условия эксплуатации: Ударные нагрузки, воздействие влаги, грязи и солей.
Технические требования: Равномерное нанесение антикоррозийного покрытия (например, электрофорезного). Шероховатая поверхность с заусенцами нарушает целостность слоя краски.
Решение: Галтовка или дробеструйная обработка с элементами полировки для снятия острых кромок и создания однородного профиля поверхности («якорный эффект» для лучшей адгезии грунта).
Преимущество: Вертикально интегрированные производства, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», выполняют эти операции непосредственно перед линией электрофореза, что гарантирует максимальную защиту от коррозии.
Сравнительный анализ методов финишной обработки
Для облегчения выбора технологии ниже приведена таблица сравнения основных методов, применяемых в отрасли производства автокомпонентов.
| Параметр | Механическая полировка | Вибрационная галтовка | Электрохимическая полировка |
|---|---|---|---|
| Стоимость обработки | Средняя/Высокая (зависит от ручного труда) | Низкая (массовая обработка) | Высокая (дорогое оборудование и химия) |
| Достижимая шероховатость (Ra) | 0.2 – 0.8 мкм | 0.4 – 1.6 мкм | 0.05 – 0.4 мкм |
| Влияние на геометрию | Возможно искажение при ошибках оператора | Минимальное, равномерно со всех сторон | Отсутствует (нет механического контакта) |
| Производительность | Низкая/Средняя | Высокая | Средняя |
| Применимость для сложных форм | Ограничена доступом инструмента | Отличная (обрабатывает внутренние полости) | Отличная (ток проникает везде) |
| Экологичность | Пыль, шум | Шум, необходимость утиляции абразива | Требует очистки химических стоков |
Из таблицы видно, что для массовых деталей сложной формы оптимальна галтовка, тогда как для прецизионных валов и элементов, требующих максимальной коррозионной стойкости без изменения размеров, предпочтительны электрохимические методы или высокоточная механическая обработка.
Роль вертикальной интеграции в контроле качества поверхности
Одной из ключевых проблем рынка автокомпонентов является разрыв цепочки поставок: ковка выполняется на одном заводе, механообработка на другом, а покрытие на третьем. Каждый переход увеличивает риск повреждения уже отполированной поверхности и искажения геометрии.
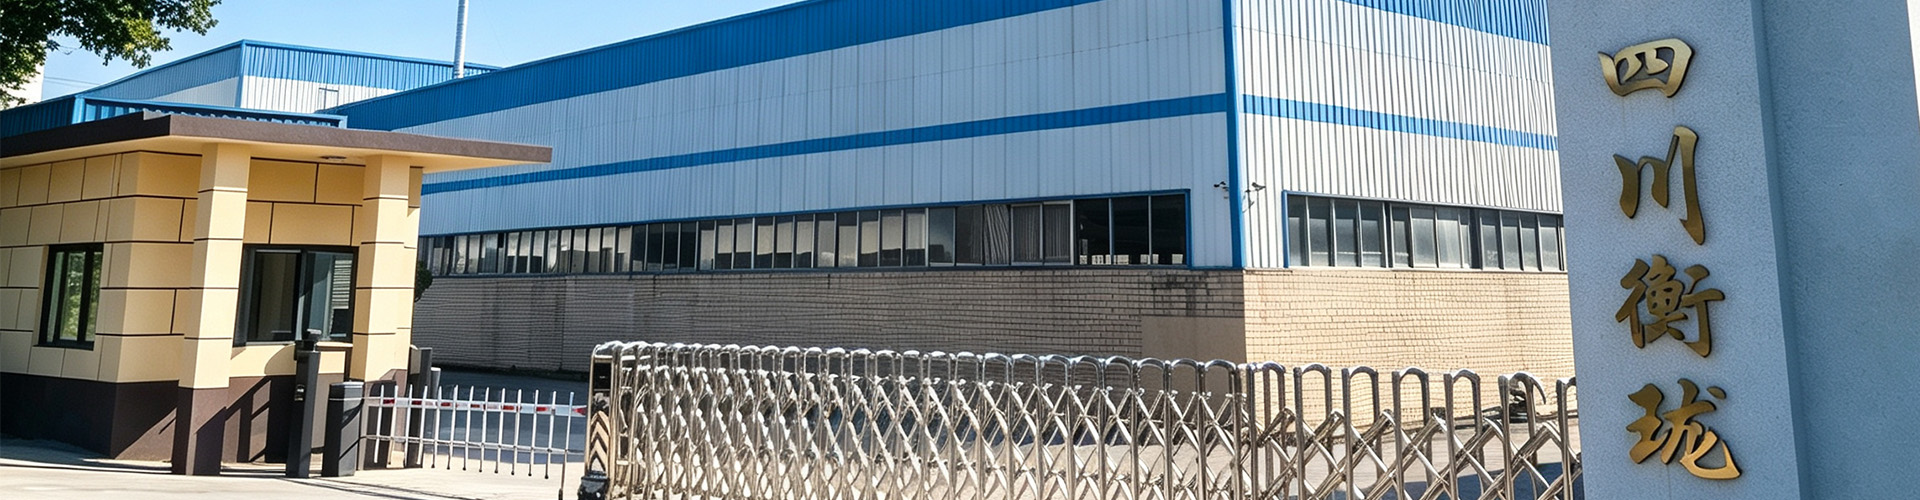
Компании с полным производственным циклом, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», решают эту проблему путем интеграции всех этапов на одной площадке. Расположенное в провинции Сычуань предприятие площадью 12 800 кв. м объединяет кузнечный цех, участок ЧПУ-обработки и линию электрофорезного покрытия. Это позволяет контролировать качество поверхности на каждом этапе:
- После ковки удаляются окалина и грубые дефекты.
- Станки с ЧПУ обеспечивают точную геометрию, минимизируя объем последующей полировки.
- Финальная подготовка поверхности проводится непосредственно перед нанесением антикоррозийного слоя, исключая риск повторного окисления или загрязнения.
Такой подход особенно важен для продукции, адаптированной под требования брендов уровня КАМАЗ, МАЗ, MAN и Volvo. Сертификация по стандартам ISO 9001 и IATF 16949 подразумевает строгий документальный контроль каждого этапа, включая параметры шероховатости. Наличие собственного парка из 89 единиц оборудования, включая дефектоскопические комплексы, позволяет выявлять микротрещины, которые могут быть скрыты под слоем полировки, еще до отгрузки клиенту.
Как выбрать поставщика услуг по полировке и обработке деталей
При поиске партнера для производства или обработки автокомпонентов закупщикам следует обращать внимание не только на цену, но и на технологическую зрелость предприятия.
- Наличие измерительной лаборатории: Поставщик должен иметь профилометры и шероховатомеры для объективного подтверждения класса поверхности. Визуальная оценка «на глаз» недопустима для ответственных деталей.
- Опыт работы с аналогичными материалами: Полировка алюминия, нержавеющей стали и закаленного чугуна требует разных режимов и инструментов. Спросите примеры выполненных работ для схожих узлов (валы, фланцы, ступицы).
- Возможность комплексной поставки: Предприятия, предлагающие услугу «полного цикла» (от заготовки до готового изделия с покрытием), снижают ваши логистические издержки и риски повреждения груза при транспортировке между подрядчиками.
- Гибкость и кастомизация: Способность производителя работать по индивидуальным чертежам и адаптировать процесс полировки под специфические требования вашего проекта является признаком высокого инженерного уровня.
Уровень повторных заказов более 70% у таких производителей, как «Сычуань Хэнлун», свидетельствует о стабильности качества и надежности логистики в 32 страны мира. Это важный индикатор для долгосрочного партнерства.
Часто задаваемые вопросы (FAQ)
Влияет ли полировка на размеры детали?
Да, любой метод полировки снимает слой материала. Механическая полировка может снимать от 5 до 50 мкм, в то время как электрохимическая — обычно до 10–20 мкм. При проектировании деталей и заказе услуг необходимо учитывать эти допуски, чтобы не выйти за пределы посадочных размеров. Опытные производители компенсируют это снятием припуска на этапе механической обработки.
Какой метод полировки лучше для предотвращения коррозии?
Для максимальной защиты от коррозии рекомендуется комбинация методов: снятие микронеровностей (снижение площади контакта с агрессивной средой) с последующим нанесением защитного покрытия (цинкование, электрофорез, порошковая окраска). Сама по себе полировка нержавеющей стали повышает её коррозионную стойкость, но для углеродистых сталей, используемых в шасси грузовиков, обязательно наличие финишного покрытия.
Можно ли отполировать внутреннюю поверхность трубчатых деталей?
Да, для этого используются специальные методы: внутренняя шлифовка, хонингование или электрохимическая полировка с протеканием электролита через деталь. Традиционная механическая полировка внешними кругами для внутренних полостей неприменима. Вибрационная галтовка также эффективна для внутренних каналов, если размер гранул позволяет проникать внутрь.
Почему цены на полировку так сильно различаются у разных поставщиков?
Разница в цене обусловлена степенью автоматизации, стоимостью рабочей силы, типом используемых абразивов и уровнем контроля качества. Дешевые предложения часто означают использование ручного труда без инструментального контроля, что приводит к нестабильному результату. Промышленная полировка на станках с ЧПУ или в автоматических линиях стоит дороже на старте, но обеспечивает повторяемость параметров от партии к партии.
Как проверить качество полировки при приемке товара?
Визуальный осмотр при хорошем освещении позволяет выявить грубые дефекты, царапины и пятна. Однако для проверки соответствия техническим требованиям необходимо использовать прибор для измерения шероховатости (профилометр). Также рекомендуется выборочная проверка толщины защитного покрытия (если оно нанесено после полировки) и отсутствие следов коррозии после солевого теста, если это предусмотрено спецификацией.
Заключение и рекомендации по закупкам
Полирование автомобильных деталей — это инвестиция в надежность транспортного средства. Правильный выбор технологии обработки поверхности позволяет увеличить ресурс узлов трансмиссии и подвески, снизить затраты на гарантийное обслуживание и улучшить имидж конечного продукта. При формировании бюджета важно рассматривать стоимость полировки не как изолированную статью расходов, а как часть общего процесса обеспечения качества.
Для промышленных закупок рекомендуется отдавать предпочтение производителям с вертикальной интеграцией, которые могут гарантировать сохранность качества поверхности на всех этапах — от ковки до нанесения финального покрытия. Сотрудничество с такими компаниями, как производитель высокоточных деталей трансмиссии и шасси, обеспечивает не только соответствие техническим стандартам, но и стабильность поставок, подтвержденную опытом экспорта в десятки стран.
Перед размещением заказа убедитесь, что поставщик способен предоставить протоколы испытаний материалов и сертификаты соответствия, а также имеет возможность адаптации технологического процесса под ваши индивидуальные чертежи. Это залог долгосрочной и бесперебойной работы вашего автопарка или производственной линии.