Чернение автомобильных деталей: цены от производителя
2026-09-30
- Чернение автомобильных деталей: технологии, стоимость и влияние на долговечность компонентов
- Технологические аспекты процесса чернения металлов
- Факторы, формирующие стоимость чернения деталей
- Сравнительный анализ методов антикоррозийной защиты
- Роль вертикальной интеграции в обеспечении качества
- Применение в реальных промышленных условиях
- Критерии выбора поставщика услуг по чернению
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Чернение автомобильных деталей: технологии, стоимость и влияние на долговечность компонентов
Процесс чернения автомобильных деталей представляет собой не просто эстетическую процедуру, а критически важный этап финишной обработки металлических компонентов трансмиссии и ходовой части. В условиях агрессивной эксплуатации коммерческого транспорта, где детали подвергаются постоянным вибрационным нагрузкам, перепадам температур и воздействию дорожных реагентов, качество поверхностного слоя напрямую определяет ресурс всего узла. Для инженеров и закупщиков ключевым вопросом является выбор технологии, обеспечивающей баланс между коррозионной стойкостью, адгезией покрытия и экономической эффективностью производства.
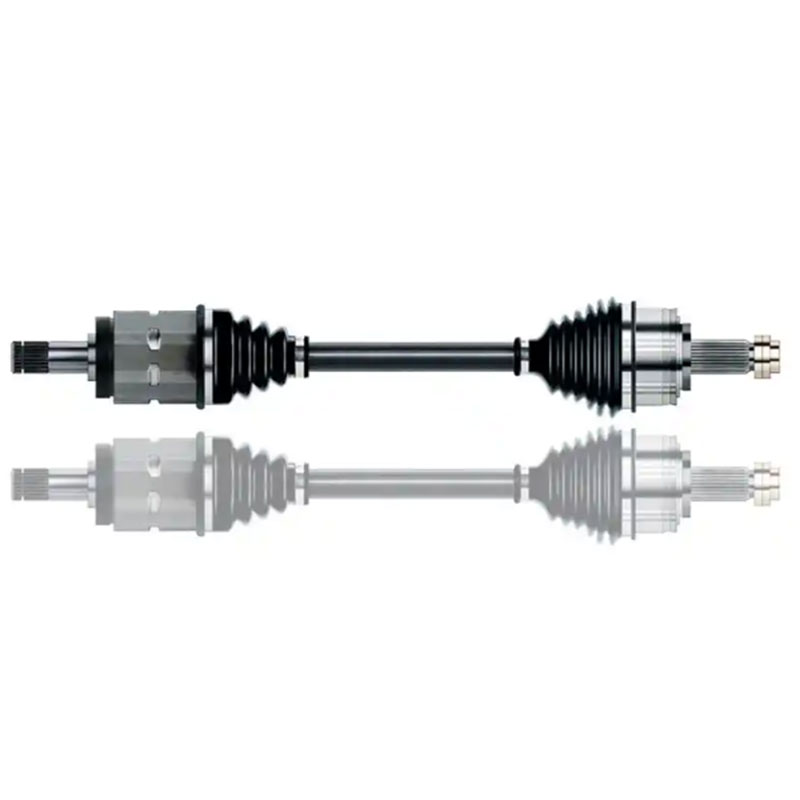
В 2026 году рынок требует от поставщиков не только соблюдения геометрических допусков, но и гарантированных характеристик защитных покрытий. Метод электрофорезного осаждения (катафорез), применяемый передовыми производителями, позволяет создавать однородный полимерный слой даже в сложных внутренних полостях деталей, таких как полуоси или ступицы колес. Это технологическое преимущество существенно снижает риск точечной коррозии, которая часто становится причиной преждевременного выхода из строя дорогостоящих агрегатов. Понимание механизмов формирования защитного слоя и факторов, влияющих на конечную цену чернения, необходимо для принятия обоснованных решений при формировании цепочек поставок автокомпонентов.
Технологические аспекты процесса чернения металлов
Термин «чернение» в промышленном контексте может относиться к различным методам обработки поверхности, однако в современном автомобилестроении доминируют два основных подхода: химическое оксидирование (воронение) и электрофорезное нанесение полимерных покрытий. Для массивных деталей шасси и трансмиссии, таких как реактивные тяги, фланцы и валы, традиционное воронение уступает место более надежным методам катодного электроосаждения.
Электрофорез (E-coating) — это процесс, при котором заряженные частицы краски осаждаются на поверхности детали, выступающей в роли электрода, под действием электрического поля. Этот метод обеспечивает несколько фундаментальных преимуществ по сравнению с традиционной порошковой покраской или гальваникой:
- Равномерность покрытия: Толщина слоя контролируется с точностью до микрона, что исключает появление наплывов или непрокрасов.
- Покрытие сложных геометрий: Раствор проникает во внутренние полости трубчатых элементов и глухие отверстия, защищая металл изнутри.
- Высокая адгезия: Химическая связь между грунтом и металлической поверхностью предотвращает отслаивание покрытия при ударных нагрузках.
- Экологичность: Процесс использует водорастворимые материалы, минимизируя выбросы летучих органических соединений.
Инженерная практика показывает, что для деталей, работающих в условиях постоянного контакта с влагой и грязью (например, элементы подвески грузовиков КАМАЗ или МАЗ), именно электрофорезный грунт служит наиболее эффективным барьером против питтинговой коррозии. Последующее нанесение декоративного или дополнительного защитного слоя уже осуществляется на идеально подготовленную базу.
Факторы, формирующие стоимость чернения деталей
При запросе коммерческого предложения на чернение автомобильных деталей, закупщики часто сталкиваются с существенными различиями в ценах от разных производителей. Стоимость услуги не является фиксированной и зависит от комплекса технических и логистических параметров. Понимание структуры ценообразования помогает избежать скрытых расходов и выбрать оптимального подрядчика.
1. Геометрия и массогабаритные характеристики
Цена обработки рассчитывается исходя из занимаемого объема в ванне электрофореза и веса партии. Сложные детали с высокой площадью поверхности требуют большего расхода материалов и времени на процесс. Например, обработка полой оси сложнее, чем сплошного вала аналогичного веса, из-за необходимости обеспечения циркуляции раствора внутри трубы.
2. Требования к подготовке поверхности
Качество финального покрытия на 80% определяется качеством подготовки. Если детали поставляются с остатками смазки, окалины после ковки или ржавчины, производитель вынужден включать в стоимость этапы дробеструйной очистки, травления и обезжиривания. Вертикально интегрированные заводы, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», имеют собственные кузнечные и механические цеха, что позволяет передавать детали на покрытие сразу после обработки, минуя стадии вторичного загрязнения и снижая затраты на подготовку.
3. Тип используемого материала и толщина слоя
Различные типы эпоксидных или акриловых грунтов имеют разную стоимость. Для деталей, подверженных абразивному износу (например, ступицы колес), могут требоваться усиленные составы с добавлением керамических микрочастиц, что увеличивает цену. Стандартная толщина слоя составляет 15–25 мкм, но для тяжелых условий эксплуатации может быть увеличена до 40 мкм.
4. Объем партии и логистика
Серийное производство позволяет амортизировать затраты на настройку оборудования и подготовку ванн. Малые партии всегда имеют более высокую удельную стоимость. Кроме того, расположение завода играет роль: наличие склада готовой продукции с режимом беспошлинного хранения и отлаженная экспортная логистика позволяют оптимизировать транспортные расходы для международных клиентов.
| Параметр влияния | Воздействие на стоимость | Инженерный комментарий |
|---|---|---|
| Сложность геометрии | Увеличение на 15–30% | Требует специальных подвесок и контроля стекания раствора |
| Исходное состояние поверхности | Увеличение на 10–20% | Необходимость дополнительной дробеструйной очистки |
| Требуемая толщина слоя | Пропорциональный рост | Увеличение времени пребывания в ванне и расхода материала |
| Объем партии | Снижение удельной цены | Эффект масштаба на постоянные издержки запуска линии |
| Срочность заказа | Наценка до 50% | Приоритезация очереди обработки в ущерб плановой загрузке |
Сравнительный анализ методов антикоррозийной защиты
Выбор метода защиты поверхности должен базироваться на условиях эксплуатации детали. Ниже приведено сравнение электрофорезного чернения с другими распространенными технологиями, применяемыми в производстве автокомпонентов.
| Характеристика | Электрофорез (E-coating) | Горячее цинкование | Порошковая окраска |
|---|---|---|---|
| Коррозионная стойкость | Высокая (до 1000 часов в солевом тумане) | Очень высокая | Средняя/Высокая (зависит от грунта) |
| Равномерность слоя | Идеальная, включая внутренние полости | Неравномерная, возможны наплывы | Средняя, проблемы с внутренними углами |
| Толщина покрытия | 15–40 мкм (тонкий слой) | 50–150 мкм (толстый слой) | 60–120 мкм |
| Влияние на размеры детали | Минимальное (важно для сопрягаемых деталей) | Значительное (требует корректировки допусков) | Существенное |
| Механическая прочность | Высокая адгезия, устойчивость к сколам | Высокая твердость, но хрупкость при ударах | Хорошая, но склонность к отслаиванию при ударах |
| Применимость для трансмиссии | Оптимально для валов, фланцев, корпусов | Ограничено из-за изменения размеров | Подходит для внешних кронштейнов и кожухов |
Из таблицы видно, что для высокоточных деталей трансмиссии, таких как полуоси и проходные валы, электрофорез является предпочтительным методом. Он не искажает геометрические параметры, достигнутые в результате прецизионной механической обработки на станках с ЧПУ, что критично для соблюдения допусков посадки.
Роль вертикальной интеграции в обеспечении качества
Качество чернения невозможно обеспечить изолированно от предыдущих этапов производства. Компания ООО «Сычуань Хэнлун Автомобильные Компоненты», основанная в 2017 году, реализует модель вертикально интегрированного предприятия. Это означает, что весь цикл — от ковки заготовки до нанесения финишного покрытия — происходит на одной производственной площадке площадью 12 800 квадратных метров в провинции Сычуань.
Такая структура производства дает существенные преимущества в контексте качества покрытия:
- Контроль микроструктуры металла: Собственный кузнечный цех позволяет контролировать качество исходного материала, исключая наличие внутренних дефектов, которые могут проявиться после нанесения покрытия.
- Отсутствие промежуточного хранения: Детали поступают на линию электрофореза непосредственно после механической обработки и очистки, что исключает риск образования поверхностной коррозии («рыжины») при хранении на складе.
- Единая система контроля качества: Сертификация по стандартам ISO 9001 и IATF 16949 распространяется на все этапы. Каждая партия сопровождается протоколом испытаний, включая проверку толщины покрытия и адгезии.
- Технологическая гибкость: Наличие собственного цеха ЧПУ и линии покрытия позволяет быстро адаптировать процесс под индивидуальные чертежи заказчика, будь то детали для MAN, Mercedes-Benz или Volvo.
Штат компании включает 18 специалистов отделов разработки и технологической подготовки, которые оптимизируют режимы электрофореза для конкретных сплавов и геометрий. Это обеспечивает стабильность характеристик продукции, экспортируемой в 32 страны мира.
Применение в реальных промышленных условиях
Для понимания ценности качественного чернения рассмотрим два типичных сценария эксплуатации компонентов коммерческого транспорта.
Сценарий 1: Эксплуатация в условиях Севера и использования дорожных реагентов
Условия: Грузовик работает в регионах с холодным климатом, где дороги обрабатываются солями и хлоридами. Температурные колебания от -40°C до +20°C вызывают конденсацию влаги внутри полых элементов подвески.
Проблема: Обычная краска не проникает внутрь полой реактивной тяги. Влага накапливается внутри, вызывая коррозию изнутри, которую невозможно обнаружить при внешнем осмотре. Это приводит к внезапному разрушению детали.
Решение: Применение электрофорезного покрытия. Благодаря способности раствора проникать в полости, внутренняя поверхность тяги получает такой же уровень защиты, как и внешняя. Адгезия покрытия сохраняется при термических расширениях металла, предотвращая растрескивание слоя.
Сценарий 2: Высокие динамические нагрузки в карьерных самосвалах
Условия: Постоянные ударные нагрузки на ступицы колес и полуоси, воздействие абразивной пыли и грязи.
Проблема: Механические повреждения внешнего слоя (сколы от камней) открывают путь коррозии к основному металлу. Под воздействием вибрации коррозия быстро распространяется под покрытием (подпленочная коррозия).
Решение: Использование специализированных эпоксидных грунтов с повышенной механической прочностью. Высокая адгезия электрофорезного слоя предотвращает отслаивание покрытия вокруг места удара, локализуя повреждение и сохраняя защиту остальной поверхности детали. Регулярный контроль состояния покрытия входит в регламент технического обслуживания.
Критерии выбора поставщика услуг по чернению
При выборе партнера для поставки окрашенных или черненых деталей, техническим директорам и закупщикам следует обращать внимание на следующие аспекты:
- Наличие собственной линии электрофореза: Передача этой операции субподрядчикам увеличивает риски повреждения деталей при транспортировке и снижает контроль качества.
- Соответствие стандартам IATF 16949: Этот стандарт специфичен для автомобильной промышленности и гарантирует, что процессы производства стабильны и предсказуемы.
- Возможность проведения лабораторных тестов: Поставщик должен иметь оборудование для проверки толщины покрытия, испытания на адгезию (решетчатый надрез) и тесты в камере солевого тумана.
- Опыт работы с экспортными поставками: Способность правильно упаковать детали для предотвращения повреждений при морской или железнодорожной перевозке, а также предоставление полного комплекта документов (сертификаты материалов, протоколы испытаний).
Компания ООО «Сычуань Хэнлун Автомобильные Компоненты» демонстрирует высокий уровень повторных заказов (более 70%), что является косвенным подтверждением надежности ее процессов и качества продукции. Опыт экспорта в Россию и Казахстан позволяет компании учитывать специфику логистики и требования местных стандартов.
Часто задаваемые вопросы (FAQ)
Какова стандартная толщина слоя при электрофорезном чернении?
Стандартная толщина покрытия составляет от 15 до 25 микрометров. Однако, в зависимости от требований заказчика и условий эксплуатации, толщина может быть увеличена до 40 мкм. Важно отметить, что электрофорез обеспечивает высокую равномерность слоя, в отличие от других методов, где толщина может варьироваться в разных точках детали.
Влияет ли процесс чернения на геометрические размеры деталей?
Влияние минимально и обычно находится в пределах нескольких микрон, что значительно меньше стандартных машиностроительных допусков. Это делает электрофорез идеальным для готовых деталей, таких как валы и шестерни, где важно сохранить точность посадочных мест. Тем не менее, при проектировании новых деталей рекомендуется учитывать наличие покрытия в сборочных размерах.
Какие материалы можно подвергать электрофорезному чернению?
Процесс применим для всех токопроводящих материалов, преимущественно для сталей (углеродистых и легированных), чугуна и некоторых алюминиевых сплавов (при использовании специальных технологий активации поверхности). Для ООО «Сычуань Хэнлун Автомобильные Компоненты» основными материалами являются стали, используемые в производстве поковок для трансмиссии и шасси.
Как проверяется качество покрытия?
Контроль качества включает визуальный осмотр на отсутствие дефектов, измерение толщины слоя магнитным или ультразвуковым толщиномером, тест на адгезию (метод решетчатых надрезов по ГОСТ или ISO) и периодические испытания в камере нейтрального солевого тумана для оценки коррозионной стойкости. Каждая партия продукции сопровождается сертификатом соответствия.
Можно ли наносить краску поверх электрофорезного грунта?
Да, электрофорезное покрытие часто используется как первичный грунт. Оно обеспечивает отличную адгезию для последующих слоев порошковой или жидкой краски. Это двухслойная система защиты, которая применяется для деталей, требующих не только коррозионной защиты, но и специфического внешнего вида или дополнительной механической прочности.
Заключение и рекомендации по закупкам
Инвестиции в качественное чернение автомобильных деталей окупаются за счет снижения рекламаций и увеличения срока службы транспортных средств. Для промышленных покупателей ключевым фактором является не только цена за килограмм покрытия, но и комплексная надежность поставщика. Выбор вертикально интегрированного производителя, такого как ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет снизить риски, связанные с качеством сырья, точностью обработки и надежностью антикоррозийной защиты.
При формировании технического задания рекомендуется четко указывать требования к толщине покрытия, результатам испытаний в солевом тумане и типу грунта. Запрос образцов перед запуском массовой партии является обязательным шагом для верификации соответствия деталей чертежам и стандартам качества. Сотрудничество с производителем, обладающим сертификацией IATF 16949 и опытом поставок на конвейеры ведущих мировых брендов, гарантирует стабильность качества и своевременность исполнения заказов.
Для получения технической консультации, запроса коммерческого предложения или обсуждения возможностей изготовления деталей по индивидуальным чертежам, пожалуйста, ознакомьтесь с нашим каталогом продукции: продукция и технические решения для коммерческого транспорта.