Экструзионная обработка автомобильных деталей: цены от производителя
2026-10-01
- Экструзионная обработка автомобильных деталей: формирование цены и технологические особенности в 2026 году
- Технологический процесс экструзии и его влияние на стоимость детали
- Факторы ценообразования при заказе экструдированных автокомпонентов
- Сравнение технологий производства: экструзия против литья и свободной ковки
- Инженерный взгляд: критические параметры при приемке деталей
- Применение в реальных условиях эксплуатации коммерческого транспорта
- Как выбрать надежного поставщика экструдированных автокомпонентов
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Экструзионная обработка автомобильных деталей: формирование цены и технологические особенности в 2026 году
Экструзионная обработка автомобильных деталей представляет собой критически важный этап в производстве компонентов трансмиссии и ходовой части коммерческого транспорта. В условиях растущих требований к топливной эффективности и нагрузочной способности грузовых автомобилей, точность геометрических параметров экструдированных профилей напрямую влияет на ресурс агрегатов. Для закупщиков и инженеров-конструкторов понимание структуры ценообразования на эти компоненты является ключом к оптимизации бюджета без потери качества. Стоимость формируется не только из цены сырья, но и из сложности технологического цикла, включающего горячую деформацию, прецизионную механическую обработку и нанесение защитных покрытий.
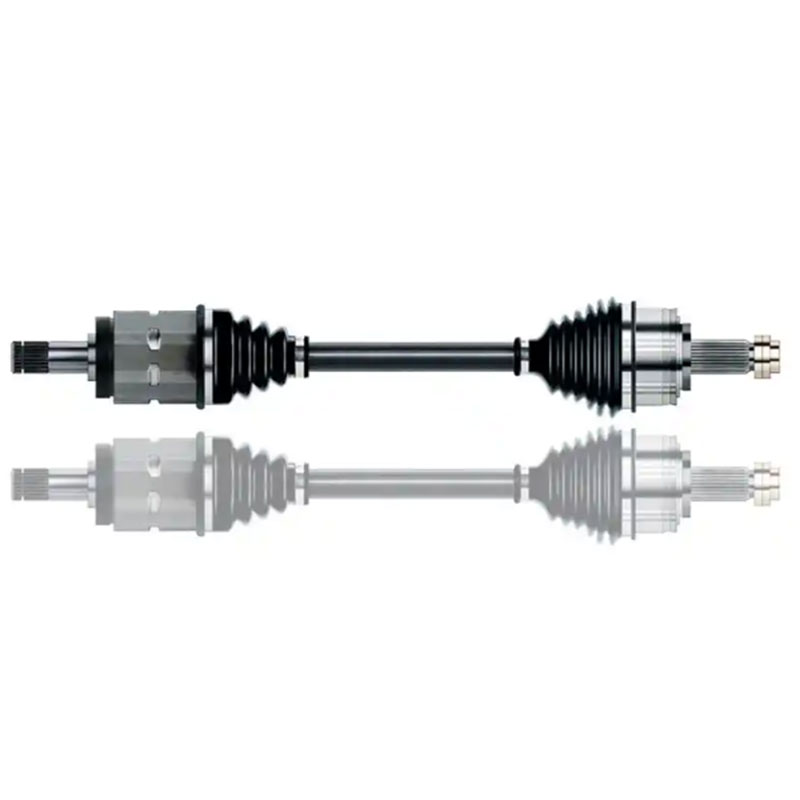
В 2026 году рынок автокомпонентов для коммерческой техники характеризуется смещением фокуса с поиска наименьшей цены на обеспечение стабильности поставок и сертификационного соответствия. Производители, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», демонстрируют, что вертикальная интеграция производственных процессов позволяет контролировать качество на каждом этапе — от ковки заготовки до финального электрофорезного покрытия. Это особенно актуально для деталей, работающих в условиях высоких динамических нагрузок, таких как полуоси, проходные валы и элементы подвески.
Технологический процесс экструзии и его влияние на стоимость детали
Экструзия в контексте производства автомобильных компонентов часто сочетается с операциями горячей объемной штамповки и последующей механической обработки. Этот комбинированный подход позволяет получить заготовки с оптимальной структурой металла, что повышает усталостную прочность готового изделия. Процесс начинается с нагрева стальных слитков или прутков до пластичного состояния, после чего материал продавливается через фильеру или формуется под высоким давлением. Полученная заготовка затем подвергается токарной и фрезерной обработке на станках с ЧПУ для достижения требуемых допусков.
Ключевым фактором, определяющим цену, является сложность профиля. Простые цилиндрические валы требуют меньше операций настройки оборудования, чем сложные профилированные детали, такие как шлицевые валы коробок отбора мощности или реактивные тяги с нестандартным сечением. Каждая дополнительная операция, будь то нарезка шлицев, сверление отверстий под крепеж или шлифовка посадочных мест, увеличивает себестоимость. Однако отказ от этих операций в пользу более дешевых аналогов может привести к преждевременному выходу детали из строя из-за неравномерного распределения напряжений.
ООО «Сычуань Хэнлун Автомобильные Компоненты» использует парк из 89 единиц современного оборудования, включая многоосевые токарные станки с ЧПУ, что позволяет выполнять сложные переходы за одну установку. Это снижает накопленную погрешность и уменьшает время цикла, что в конечном итоге положительно сказывается на конечной цене для заказчика при сохранении высокого класса точности.
Влияние материала и термической обработки на цену
Выбор марки стали является вторым по значимости фактором ценообразования. Для деталей трансмиссии грузовиков, таких как КАМАЗ, МАЗ, MAN или Volvo, обычно используются легированные стали (например, аналоги 40Х, 45Г2, 20ХГНМ), требующие строгого контроля химического состава. Цена на такие сплавы выше, чем на конструкционные углеродистые стали, но они обеспечивают необходимую вязкость и твердость после закалки.
Термическая обработка, включающая закалку и отпуск, также вносит существенный вклад в стоимость. Неправильно проведенная термообработка может привести к хрупкости детали или, наоборот, к ее излишней мягкости, что недопустимо для узлов, передающих крутящий момент. Контроль твердости по всей длине детали, особенно для длинномерных изделий вроде полуосей, требует использования дорогостоящего дефектоскопического оборудования и квалифицированного персонала. В штате предприятия «Сычуань Хэнлун» 18 специалистов заняты именно в отделах разработки и технологической подготовки, что гарантирует корректный выбор режимов термообработки под конкретную задачу.
Факторы ценообразования при заказе экструдированных автокомпонентов
При формировании запроса на коммерческое предложение закупщики часто сталкиваются с разбросом цен от разных поставщиков. Чтобы понять, из чего складывается итоговая сумма, необходимо рассмотреть основные составляющие калькуляции. Цена от производителя зависит от объема партии, сложности чертежа, требований к сертификации и логистических условий.
- Объем заказа и экономия на масштабе. Крупные серии позволяют амортизировать стоимость настройки прессового и кузнечного оборудования. Для мелких партий цена за единицу будет выше из-за затрат времени на переналадку станков с ЧПУ.
- Точность изготовления и допуски. Детали с допусками IT6-IT7 требуют финишной шлифовки и более дорогого измерительного инструмента, что увеличивает стоимость по сравнению с деталями грубой обработки.
- Поверхностное покрытие. Наличие собственного цеха электрофорезного покрытия, как у компании «Сычуань Хэнлун», позволяет исключить услуги сторонних подрядчиков. Электрофорез обеспечивает равномерный слой антикоррозийной защиты даже в труднодоступных местах, что критично для деталей шасси, эксплуатируемых в зимних условиях с использованием дорожных реагентов.
- Сертификация и контроль качества. Продукция, сопровождаемая протоколами испытаний и сертификатами соответствия материала (Mill Certificate), стоит дороже “рыночных” аналогов без документов. Однако для сборочных конвейеров и сервисных центров наличие документации IATF 16949 является обязательным требованием.
Сравнение технологий производства: экструзия против литья и свободной ковки
Выбор технологии изготовления заготовки определяет не только цену, но и эксплуатационные характеристики детали. Ниже приведено сравнение экструзионной обработки (в сочетании со штамповкой) с альтернативными методами для типовых деталей трансмиссии.
| Параметр | Экструзия и горячая штамповка | Литье в кокиль | Свободная ковка |
|---|---|---|---|
| Механическая прочность | Высокая (ориентированная структура волокон) | Средняя (возможны поры и раковины) | Высокая, но зависит от навыка кузнеца |
| Точность геометрии | Высокая (минимальные припуски на обработку) | Средняя | Низкая (большие припуски) |
| Материалоотходы | Низкие (оптимальное использование заготовки) | Средние | Высокие (требуется много мехобработки) |
| Стоимость оснастки | Высокая (дорогие матрицы и пуансоны) | Средняя | Низкая (универсальный инструмент) |
| Рекомендуемое применение | Серийное производство валов, осей, рычагов | Корпусные детали, кронштейны | Крупногабаритные единичные детали |
Из таблицы видно, что для серийного производства таких деталей, как ступицы колес, полуоси и фланцы, экструзия и горячая штамповка являются наиболее экономически оправданными методами. Высокая начальная стоимость оснастки окупается за счет снижения затрат на механическую обработку и экономии материала. Компания «Сычуань Хэнлун» специализируется именно на этом сегменте, предлагая баланс между прочностью кованых деталей и точностью механической обработки.
Инженерный взгляд: критические параметры при приемке деталей
С инженерной точки зрения, при оценке качества экструдированных и обработанных автомобильных деталей, внимание следует уделять не только линейным размерам, но и макроструктуре металла. После экструзии и ковки волокна металла должны располагаться вдоль силовых линий детали. Нарушение этой структуры, например, из-за неправильного выбора направления течения металла при проектировании матрицы, создает зоны концентрации напряжений, которые становятся очагами усталостных трещин.
Еще одним важным аспектом является остаточное напряжение после механической обработки. Если деталь подвергается интенсивному резанию без последующего стабилизирующего отпуска, она может деформироваться спустя время уже в процессе эксплуатации. Опыт показывает, что контроль геометрии сразу после обработки и повторный контроль через 48 часов позволяют выявить такие скрытые дефекты. В компании «Сычуань Хэнлун» каждая партия проходит многоуровневый контроль, включая окончательный приемочный контроль и неразрушающее тестирование, что минимизирует риск поставки нестабильной продукции.
Применение в реальных условиях эксплуатации коммерческого транспорта
Детали, произведенные методом экструзионной обработки и последующей точной механической обработки, работают в экстремальных условиях. Рассмотрим два типичных сценария, где качество изготовления играет решающую роль.
Сценарий 1: Трансмиссия карьерного самосвала
В условиях карьерной добычи полуоси и приводные валы подвергаются ударным нагрузкам от неровностей дороги и постоянным крутящим моментам при движении с полной загрузкой. Здесь критична однородность материала. Использование деталей с внутренними дефектами (раковинами, непроварами), которые могут возникнуть при нарушении технологии экструзии, приводит к внезапному разрушению вала. Детали от «Сычуань Хэнлун», прошедшие ультразвуковой контроль и изготовленные из сертифицированных сталей, обеспечивают предсказуемый ресурс работы, снижая простой техники.
Сценарий 2: Подвеска магистрального тягача
Реактивные тяги и элементы крепления мостов испытывают циклические нагрузки на растяжение и сжатие. Коррозионная стойкость здесь не менее важна, чем прочность. Дорожные соли и влага вызывают быструю коррозию, которая снижает эффективное сечение детали и инициирует усталостные трещины. Применение электрофорезного покрытия, которое осуществляется на собственной линии завода, обеспечивает сплошность защитного слоя толщиной 20-30 мкм даже в зонах резьбовых соединений. Это значительно продлевает срок службы подвески по сравнению с деталями, окрашенными обычным методом напыления.
Как выбрать надежного поставщика экструдированных автокомпонентов
Выбор партнера для поставки критических узлов шасси и трансмиссии требует тщательной проверки. Закупщики должны обращать внимание на следующие аспекты производственной культуры поставщика:
- Вертикальная интеграция. Предприятия, имеющие собственные кузнечные, механические и покрасочные цеха, лучше контролируют сроки и качество. Отсутствие необходимости передавать заготовки на сторону исключает риски повреждения при транспортировке и задержек.
- Наличие сертификации IATF 16949. Этот стандарт является отраслевым эталоном для производителей автокомпонентов. Его наличие подтверждает, что система менеджмента качества построена на принципах предотвращения дефектов, а не их выявления.
- Возможность работы по чертежам заказчика. Гибкость производства позволяет адаптировать стандартные решения под специфические требования конкретных моделей грузовиков (КАМАЗ, МАЗ, MAN, Mercedes-Benz, Volvo). Компания «Сычуань Хэнлун» производит продукцию как по собственным стандартам, так и по индивидуальным чертежам, обеспечивая полную техническую совместимость.
- Прозрачность контроля качества. Поставщик должен быть готов предоставить протоколы испытаний каждой партии, включая данные о химическом составе стали и результатах неразрушающего контроля.
Часто задаваемые вопросы (FAQ)
Какие преимущества дает экструзионная обработка для автомобильных валов?
Экструзия позволяет получить заготовку с направленной структурой волокон металла, что повышает сопротивление усталости и кручению. Кроме того, этот метод обеспечивает высокую точность формы, сокращая объем последующей механической обработки и снижая количество отходов материала.
Влияет ли способ упаковки на стоимость поставки?
Да, упаковка влияет на итоговую цену. Для экспортных поставок, которые осуществляет ООО «Сычуань Хэнлун Автомобильные Компоненты» в 32 страны, требуется усиленная упаковка, предотвращающая коррозию и механические повреждения при морской и сухопутной транспортировке. Использование деревянных паллет и влагозащитных материалов увеличивает затраты, но сохраняет качество продукции.
Можно ли заказать изготовление деталей малыми партиями?
Производство малых партий возможно, однако стоимость единицы продукции будет выше из-за затрат на переналадку оборудования. Для оптимизации costs рекомендуется консолидировать заказы или использовать стандартные решения производителя, если они подходят по техническим параметрам.
Какие документы сопровождают продукцию при экспорте?
Каждая отгрузка сопровождается сертификатом соответствия материала, протоколом испытаний механических свойств и сертификатом происхождения. При наличии требований заказчика предоставляются дополнительные отчеты о неразрушающем контроле (УЗК, магнитопорошковый контроль).
Почему важно наличие собственного цеха электрофорезного покрытия?
Собственный цех покрытия позволяет контролировать толщину слоя, адгезию и отсутствие пропусков. Электрофорез обеспечивает защиту внутренних полостей трубчатых деталей (например, полых валов), что невозможно достичь при обычной окраске. Это критически важно для долговечности деталей шасси.
Заключение и рекомендации по закупкам
Экструзионная обработка автомобильных деталей — это технологически сложный процесс, требующий высокой квалификации персонала и современного оборудования. Цена на такие компоненты обоснована затратами на энергоносители, качественный металл, амортизацию прессов и станков с ЧПУ, а также систему контроля качества. Экономия на качестве сырья или пропуск этапов термообработки неизбежно приводят к снижению ресурса автомобиля и росту затрат на сервисное обслуживание.
При выборе поставщика рекомендуется отдавать предпочтение вертикально интегрированным предприятиям, таким как ООО «Сычуань Хэнлун Автомобильные Компоненты». Возможность полного цикла производства — от ковки до нанесения антикоррозийного покрытия — на одной площадке в провинции Сычуань гарантирует стабильность характеристик продукции и соблюдение сроков поставок. Сертификация по ISO 9001 и IATF 16949, а также опыт экспорта в Россию, Казахстан и другие страны СНГ, подтверждают способность компании удовлетворять строгие требования международного рынка коммерческого транспорта.
Для получения детального коммерческого предложения, технических чертежей или консультации по подбору аналогов оригинальных запчастей, рекомендуется связаться с отделом продаж производителя. Индивидуальный подход к каждому проекту позволяет оптимизировать затраты без ущерба для надежности транспортных средств.
Ознакомьтесь с полным каталогом продукции и техническими спецификациями на странице продукты и технические решения, чтобы подобрать оптимальные компоненты для вашего автопарка.