Порошковая металлургия автомобильных деталей: цены от производителя
2026-10-01
- Порошковая металлургия автомобильных деталей: экономическая эффективность и технические параметры
- Факторы формирования цены на порошковые автокомпоненты
- Сравнение технологий: Порошковая металлургия vs Традиционная обработка
- Ключевые применения в коммерческом транспорте
- Требования к качеству и сертификации
- Как выбрать поставщика: практические рекомендации для закупщиков
- Часто задаваемые вопросы (FAQ)
- Заключение и перспективы сотрудничества
Порошковая металлургия автомобильных деталей: экономическая эффективность и технические параметры
Современное автомобилестроение, особенно в сегменте коммерческого транспорта, требует от поставщиков компонентов не только соблюдения жестких допусков, но и оптимизации себестоимости производства. Порошковая металлургия автомобильных деталей стала ключевой технологией, позволяющей достичь баланса между прочностью, весом и ценой изделия. В отличие от традиционной механической обработки, где значительная часть материала уходит в стружку, порошковые технологии обеспечивают коэффициент использования сырья до 95–98%, что напрямую влияет на финальную цену для заказчика.
Для инженеров-конструкторов и специалистов по закупкам понимание специфики этой технологии критически важно. Детали, полученные методом прессования и спекания, обладают уникальной микроструктурой, которая определяет их поведение под нагрузкой, усталостную прочность и износостойкость. В данной статье мы разберем, как формируется стоимость таких компонентов, какие факторы влияют на цену «от производителя», и почему вертикально интегрированные предприятия, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», предлагают более конкурентоспособные условия на рынке B2B.
Технологический процесс и его влияние на стоимость
Ценообразование в порошковой металлургии базируется на нескольких этапах производственного цикла. Понимание этих этапов позволяет закупщикам аргументированно оценивать коммерческие предложения и избегать скрытых затрат.
- Подготовка шихты: Смешивание металлического порошка (железо, медь, никель) с легирующими добавками и смазками. Стоимость зависит от чистоты порошка и сложности химического состава.
- Прессование (Компактирование): Формование заготовки в матрице под высоким давлением (обычно от 400 до 800 МПа). Цена инструмента (матрицы и пуансонов) является основной статьей первоначальных инвестиций. Чем сложнее геометрия детали, тем дороже инструмент, но тем выше точность конечного продукта.
- Спекание: Нагрев заготовок в защитной атмосфере при температурах ниже точки плавления основного металла. Этот этап обеспечивает диффузионное сцепление частиц и формирование монолитной структуры. Энергозатраты здесь зависят от времени цикла и температуры печи.
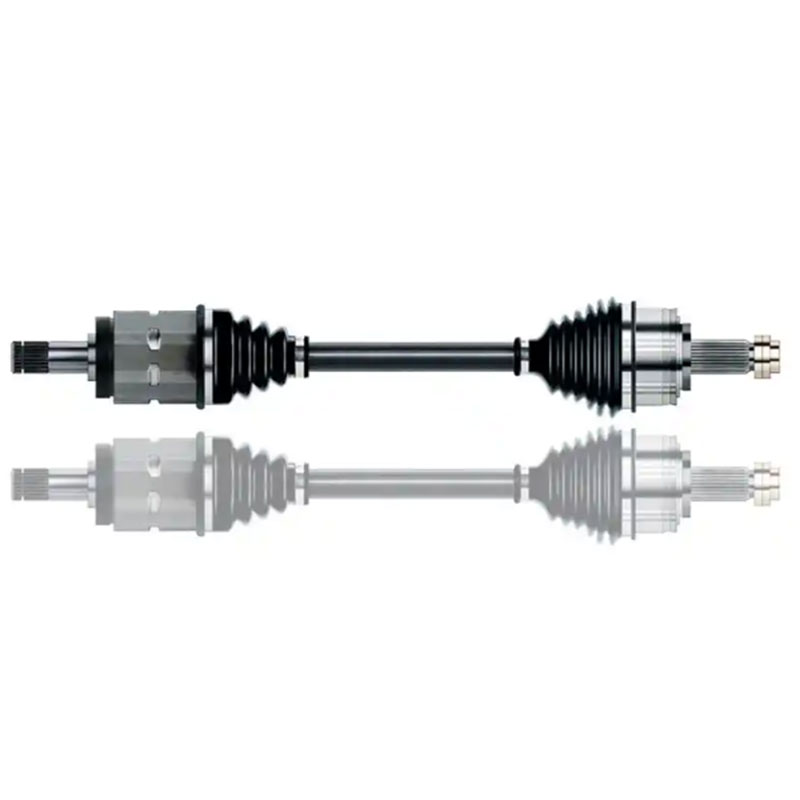
- Постобработка: Калибровка, термообработка (закалка, цементация) или механическая обработка критических поверхностей. Для деталей трансмиссии, таких как полуоси или валы, этот этап обязателен для достижения требуемой твердости поверхности.
Вертикальная интеграция производства, реализуемая на площадке ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет контролировать все эти этапы внутри одного предприятия. Наличие собственного кузнечного цеха, участков ЧПУ-обработки и линии электрофорезного покрытия исключает наценки посредников и снижает логистические риски. Это особенно актуально для сложных узлов, где порошковая заготовка требует последующей прецизионной обработки.
Факторы формирования цены на порошковые автокомпоненты
Запрос «порошковая металлургия автомобильных деталей цены» часто приводит к разбросу предложений на рынке. Разница в стоимости может достигать 30–40% для визуально идентичных изделий. Это обусловлено не демпингом, а различиями в технологических подходах и контроле качества.
1. Сложность геометрии и плотность материала
Базовая стоимость детали прямо пропорциональна её массе и сложности формы. Однако ключевым параметром является требуемая плотность спеченного материала. Стандартные детали имеют плотность 6.8–7.2 г/см³. Для высоконагруженных узлов трансмиссии грузовиков (например, шестерни коробок отбора мощности или элементы подвески) требуется плотность свыше 7.4 г/см³, что достигается методом двойного прессования или горячей изостатической прессовки. Такие процессы увеличивают время цикла и энергопотребление, повышая цену, но гарантируют отсутствие пористости и высокую усталостную прочность.
2. Качество исходного порошка
Использование восстановленного железа дешевле, чем применение легированных сталей на основе водно-распыленных порошков. Однако для деталей, работающих в условиях ударных нагрузок (крестовины, реактивные тяги), применение дешевых порошков недопустимо из-за риска хрупкого разрушения. Производители, сертифицированные по стандарту IATF 16949, такие как ООО «Сычуань Хэнлун», используют только аттестованные материалы с подтвержденным химическим составом, что фиксируется в сертификатах на каждую партию.
3. Объем партии и амортизация инструмента
Порошковая металлургия экономически эффективна при средне- и крупносерийном производстве. Стоимость изготовления пресс-формы распределяется на весь тираж. При заказе малых партий (до 1000 штук) доля инструментальных расходов в цене единицы продукции будет чрезмерно высокой. Для оптимизации затрат рекомендуется консолидировать заказы или использовать стандартные решения, адаптированные под конкретные модели техники (КАМАЗ, МАЗ, MAN).
Сравнение технологий: Порошковая металлургия vs Традиционная обработка
При выборе поставщика инженеру необходимо обосновать выбор технологии. Ниже приведено сравнение порошковой металлургии с традиционным литьем и механической обработкой для типичных автомобильных компонентов.
| Параметр | Порошковая металлургия | Механическая обработка (ЧПУ) | Литье под давлением |
|---|---|---|---|
| Коэффициент использования материала | 95–98% | 40–60% (большие потери в стружку) | 85–90% (с учетом облоя) |
| Точность размеров | Высокая (допуски IT8–IT9), часто не требует доводки | Очень высокая (IT6–IT7), требует программирования и настройки | Низкая, требует обязательной механообработки |
| Производительность | Высокая (сотни деталей в час) | Низкая/Средняя (минуты на деталь) | Высокая |
| Механические свойства | Изотропные (при высокой плотности), хорошая износостойкость | Зависят от направления волокон проката | Возможна пористость, неоднородность структуры |
| Экономическая эффективность | Максимальна при средних и крупных сериях | Эффективна для прототипов и мелких серий | Эффективна для очень крупных серий сложной формы |
| Возможность создания сложных форм | Высокая (зубчатые венцы, шлицы формируются сразу) | Ограничена доступом инструмента | Высокая |
Из таблицы видно, что для массовых деталей трансмиссии и ходовой части коммерческого транспорта порошковая металлургия предлагает наилучшее соотношение цены и качества. Однако, если речь идет о единичных деталях сложной формы, механическая обработка на станках с ЧПУ остается безальтернативной. Компания ООО «Сычуань Хэнлун Автомобильные Компоненты» сочетает оба подхода: используя порошковое прессование для заготовок и ЧПУ-обработку для финишных операций, что обеспечивает гибкость производства.
Ключевые применения в коммерческом транспорте
Специфика грузовиков и автобусов заключается в высоких крутящих моментах и длительных рабочих циклах. Детали должны выдерживать значительные динамические нагрузки. Рассмотрим два конкретных примера применения порошковых технологий в продукции компании.
Ступицы колес и фланцы
Ступицы подвергаются комбинированным нагрузкам: радиальным от веса автомобиля и осевым при поворотах и торможении. Порошковые ступицы, изготовленные из легированных сталей с последующей термообработкой, демонстрируют превосходную усталостную прочность. Важным аспектом является возможность формирования сложных внутренних профилей и шлицевых соединений непосредственно в процессе прессования, что исключает необходимость нарезки шлицев на токарных станках. Это снижает себестоимость и повышает точность сопряжения с полуосью.
Инженерный нюанс: При проектировании ступиц критически важно контролировать плотность материала в зоне перехода от фланца к телу ступицы. Именно здесь возникают максимальные концентрации напряжений. Использование многоуровневого контроля качества, включая ультразвуковую дефектоскопию, позволяет выявить скрытые пустоты еще на этапе приемки.
Детали коробок отбора мощности (КОМ)
Шестерни и муфты включения КОМ работают в условиях постоянного трения и ударных нагрузок при переключении. Порошковая металлургия позволяет создавать детали с заданной пористостью, которая может использоваться для удержания смазки (самосмазывающиеся подшипники), либо, наоборот, достигать полной плотности для зубчатых передач. Для КОМ грузовиков применяются материалы с высокой поверхностной твердостью после цементации. Точность профиля зуба, обеспечиваемая пресс-формой, снижает шум и вибрации при работе агрегата.
Требования к качеству и сертификации
В автомобильной промышленности безопасность является приоритетом. Поэтому выбор поставщика порошковых деталей должен базироваться не только на цене, но и на системе менеджмента качества. ООО «Сычуань Хэнлун Автомобильные Компоненты» работает в соответствии со стандартами ISO 9001 и IATF 16949. Это означает наличие строго регламентированных процедур на всех этапах:
- Входной контроль: Проверка химического состава порошков и легирующих добавок спектральным анализом.
- Операционный контроль: Мониторинг давления прессования и температуры спекания в реальном времени. Каждая печь оснащена системами регистрации параметров, данные которых сохраняются для отслеживания истории каждой партии.
- Неразрушающий контроль: Выборочная проверка деталей на наличие трещин и внутренних дефектов методами магнитопорошковой дефектоскопии.
- Документальное сопровождение: Каждая отгрузка сопровождается протоколом испытаний и сертификатом соответствия материала, что упрощает процедуру входного контроля у заказчика.
Отсутствие такой системы контроля характерно для небольших мастерских, предлагающих низкие цены, но создающих высокие риски для сборочного конвейера автопроизводителя. Брак в порошковых деталях часто имеет скрытый характер и проявляется только после нескольких тысяч километров пробега, что ведет к дорогостоящим рекламациям.
Как выбрать поставщика: практические рекомендации для закупщиков
При поиске партнера для поставки порошковых автомобильных деталей рекомендуется обращать внимание на следующие аспекты, которые напрямую влияют на общую стоимость владения (TCO):
- Наличие собственного инструментального производства. Возможность быстро изготовить или отремонтировать пресс-форму на месте сокращает время простоя и затраты на разработку новой продукции.
- Вертикальная интеграция. Предприятия, имеющие собственные участки термообработки и антикоррозийной защиты (например, электрофорез), обеспечивают лучший контроль качества покрытия и сроков поставки. ООО «Сычуань Хэнлун» реализует полный цикл на площади 12 800 кв. м, что исключает зависимость от внешних подрядчиков.
- Опыт работы с аналогичными продуктами. Наличие референс-листа с производителями коммерческого транспорта (КАМАЗ, МАЗ, MAN, Volvo) подтверждает способность завода выполнять жесткие технические требования.
- Гибкость в адаптации чертежей. Возможность доработки конструкции детали для оптимизации процесса прессования (DFM — Design for Manufacturing) позволяет снизить цену без ущерба для функциональности.
Часто задаваемые вопросы (FAQ)
Влияет ли пористость порошковых деталей на их коррозионную стойкость?
Да, открытая пористость может способствовать проникновению влаги и развитию коррозии. Однако эта проблема решается применением методов уплотнения поверхности (калибровка, пропитка смолами или маслами) и нанесением защитных покрытий. В ООО «Сычуань Хэнлун» применяется линия электрофорезного покрытия, которая проникает в микропоры и создает надежный барьер для агрессивных сред, что критически важно для деталей шасси и подвески.
Каков минимальный объем заказа для рентабельного производства?
Экономическая целесообразность порошковой металлургии начинается от партий в 1000–2000 штук для простых деталей. Для сложных узлов с дорогим инструментом минимальная партия может быть выше. Однако производитель может предложить компромиссные решения, такие как использование универсальных матриц или модульных инструментов, чтобы снизить порог входа для новых проектов.
Можно ли подвергать порошковые детали сварке?
Сварка порошковых материалов затруднена из-за наличия пор, которые могут стать источниками газовых включений и трещин в шве. Тем не менее, специальные технологии сварки (например, лазерная сварка в защитной среде) позволяют соединять такие детали. Чаще же в автомобильной промышленности используется механическое соединение или запрессовка порошковых втулок в стальные корпуса.
Как контролируется размерная стабильность при спекании?
При спекании происходит усадка материала (обычно 0.5–2.0%). Для компенсации этого эффекта пресс-формы изготавливаются с учетом коэффициента усадки, который зависит от марки порошка и плотности прессовки. Современные производители используют программное моделирование процесса спекания для прогнозирования деформаций и корректировки геометрии инструмента до начала производства.
Заключение и перспективы сотрудничества
Порошковая металлургия остается одним из самых эффективных методов производства автомобильных компонентов для коммерческого транспорта. Она позволяет снизить вес деталей, уменьшить расход материалов и обеспечить высокую точность изготовления. Однако успех внедрения таких деталей зависит от квалификации производителя и строгости контроля качества.
Компания ООО «Сычуань Хэнлун Автомобильные Компоненты» предлагает комплексный подход к снабжению предприятий деталями трансмиссии и шасси. Благодаря вертикальной интеграции, сертификации IATF 16949 и опыту экспорта в 32 страны, мы гарантируем стабильное качество и конкурентоспособные цены. Наши специалисты готовы провести технический аудит ваших чертежей, предложить оптимизацию конструкции для снижения costs и организовать поставку образцов для испытаний.
Для получения технического предложения, расчета стоимости инструмента или консультации по применению порошковых деталей в ваших проектах, пожалуйста, свяжитесь с нашим отделом продаж. Мы обеспечиваем полную техническую поддержку на всех этапах сотрудничества — от прототипирования до серийных поставок.
Узнайте больше о наших возможностях и продуктовой линейке: продукты и технические решения ООО «Сычуань Хэнлун».