Обкатка автомобильных деталей: правила и сроки для новых запчастей
2026-10-01
- Обкатка автомобильных деталей: инженерный подход к приработке новых компонентов
- Ключевые этапы и сроки обкатки различных узлов
- Технические параметры и контроль качества при обкатке
- Инженерный опыт: типичные ошибки при замене деталей
- Специфика обкатки для коммерческого транспорта и спецтехники
- Как выбрать поставщика деталей для минимизации рисков при обкатке
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по дальнейшей эксплуатации
Обкатка автомобильных деталей: инженерный подход к приработке новых компонентов
Процесс обкатки новых автомобильных деталей, часто называемый в технической литературе «приработкой», представляет собой критически важный этап ввода в эксплуатацию замененных или новых узлов трансмиссии и ходовой части. Обкатка автомобильных деталей — это не просто рекомендация сервисных мануалов, а физически обусловленная необходимость адаптации микрорельефа сопрягаемых поверхностей. В условиях высоких нагрузок, характерных для коммерческого транспорта, игнорирование этого этапа приводит к ускоренному износу, локальным перегревам и, как следствие, преждевременному выходу агрегата из строя.
Современные методы прецизионной механической обработки, такие как те, что применяются на предприятиях уровня ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяют достигать высоких классов шероховатости поверхности. Однако даже самые точные станки с ЧПУ оставляют микроскопические неровности. Цель обкатки — обеспечить плавное сглаживание этих пиков без образования задиров и очагов усталостного разрушения. Для инженеров и руководителей автопарков понимание режимов обкатки является ключом к максимизации ресурса таких ответственных элементов, как полуоси, ступицы колес и карданные валы.
Физика процесса приработки: почему это необходимо
Любая металлическая деталь, прошедшая механическую обработку, имеет определенный профиль поверхности. При первом контакте двух новых деталей площадь реального касания составляет лишь малую долю от номинальной площади сопряжения. Нагрузка концентрируется на отдельных микровыступах, что создает экстремальное локальное давление. Если в этот момент подать полную рабочую нагрузку, происходит схватывание металла (адгезионный износ) и образование микротрещин.
Процесс обкатки позволяет:
- Плавно деформировать и срезать микронеровности, увеличивая площадь реального контакта.
- Сформировать устойчивый масляный клин между трущимися поверхностями.
- Выявить скрытые дефекты материала или сборки на ранней стадии, когда последствия еще минимальны.
- Стабилизировать температурные режимы работы узла.
Особенно это актуально для деталей, произведенных по индивидуальным чертежам или после капитального ремонта, где геометрия может отличаться от заводских стандартов. Компания ООО «Сычуань Хэнлун Автомобильные Компоненты», специализирующаяся на производстве высокоточных деталей для грузовиков КАМАЗ, МАЗ, MAN и других брендов, учитывает эти факторы на этапе контроля качества, предоставляя сертификаты материалов и протоколы испытаний, которые служат базой для расчета режимов приработки.
Ключевые этапы и сроки обкатки различных узлов
Режимы обкатки строго зависят от типа детали, материала, из которого она изготовлена, и условий её работы. Универсального рецепта не существует, однако можно выделить общие принципы для основных групп компонентов коммерческого транспорта.
Трансмиссионные валы и полуоси
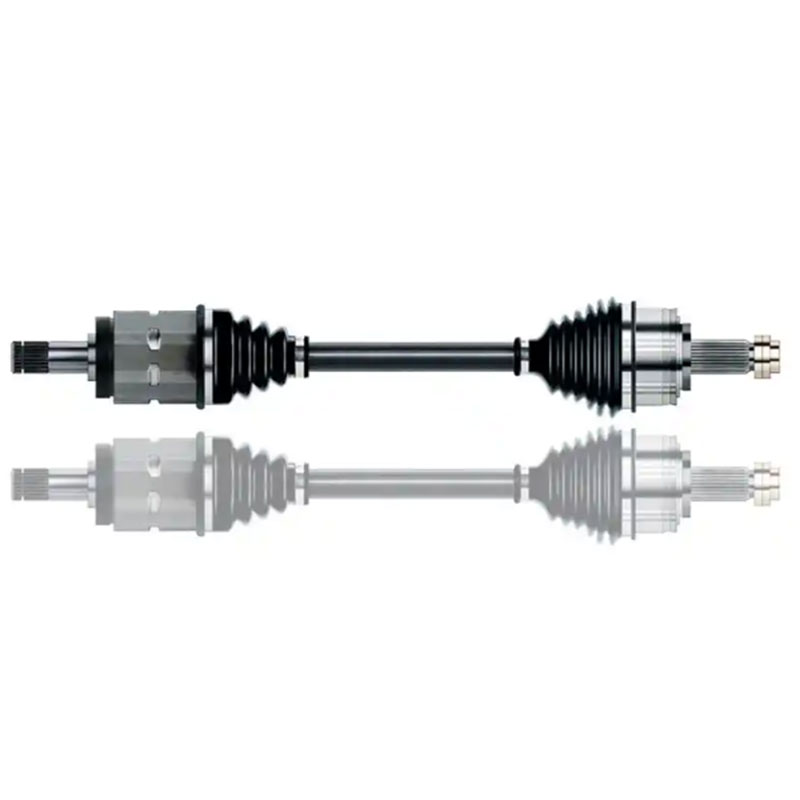
Полуоси и проходные валы передают крутящий момент от двигателя к ведущим колесам. Они работают в условиях циклических нагрузок на изгиб и кручение. Обкатка этих деталей обычно совпадает с общей обкаткой автомобиля или агрегата после ремонта моста.
Основные правила:
- Начальный этап (0–500 км): Движение должно осуществляться с нагрузкой не более 50% от максимальной. Следует избегать резких стартов и торможений. Важно контролировать температуру ступичных узлов.
- Основной этап (500–1500 км): Постепенное увеличение нагрузки до 75-80%. Допускается работа в штатных режимах, но длительные перевозки сверхтяжелых грузов запрещены.
- Завершение обкатки: После пробега 1500–2000 км рекомендуется замена трансмиссионного масла в мостах, так как в нем накапливается металлическая стружка от приработки шестерен и подшипников, а также визуальный осмотр пыльников и уплотнений.
Для полуосей, производимых методом горячей ковки и последующей ЧПУ-обработки, критически важно отсутствие ударных нагрузок в первые сотни километров. Удар может вызвать микроскопические трещины в зонах перехода диаметров, которые разовьются в усталостные разрушения позже.
Ступицы колес и подшипниковые узлы
Ступица колеса является связующим звеном между тормозной системой, подвеской и приводом. Обкатка ступиц напрямую связана с приработкой подшипников. Даже если используются современные конические роликовые подшипники, требующие правильной регулировки осевого зазора, процесс приработки занимает время.
В течение первых 100–200 км эксплуатации необходимо регулярно проверять температуру ступицы. Легкий нагрев является нормальным, но если рука не терпит прикосновения к диску или барабану более 2-3 секунд, это свидетельствует о чрезмерной затяжке гайки или недостатке смазки. В таких случаях требуется немедленная остановка и регулировка.
Карданные валы и крестовины
Универсальные шарниры (крестовины) работают в условиях постоянных угловых смещений. Обкатка карданной передачи требует особого внимания к балансировке. Новая или отремонтированная крестовина должна быть идеально соосна с валом. Дисбаланс на высоких оборотах вызывает вибрации, которые разрушают не только саму крестовину, но и подшипники КПП и редуктора.
Рекомендуемый период осторожной эксплуатации — до 1000 км. В этот период следует избегать движения на максимальных скоростях и резких переключений передач под нагрузкой.
Технические параметры и контроль качества при обкатке
Эффективность процесса обкатки зависит не только от поведения водителя, но и от исходного качества деталей. Здесь на первый план выходят материалы и технологии производства. Например, использование низколегированных сталей без надлежащей термообработки может привести к тому, что деталь «поплывет» или деформируется еще на этапе приработки.
ООО «Сычуань Хэнлун Автомобильные Компоненты» применяет вертикально интегрированный подход: от ковки до электрофорезного покрытия. Это позволяет контролировать структуру металла на всех этапах. Электрофорезное покрытие, в частности, обеспечивает высокую коррозионную стойкость, что важно для деталей шасси, подверженных воздействию влаги и дорожных реагентов. Однако даже самое лучшее покрытие не защищает от механического износа при неправильной обкатке.
| Тип детали | Примерный срок обкатки (пробег/моточасы) | Максимальная нагрузка в период обкатки | Ключевой параметр контроля | Риск при нарушении режима |
|---|---|---|---|---|
| Полуоси / Приводные валы | 1500 – 2000 км | 50-60% от номинала | Температура ступицы, вибрация | Усталостный излом, срез шлицев |
| Ступицы колес | 500 – 1000 км | Штатная, без перегруза | Осевой люфт, температура | Разрушение подшипника, заклинивание |
| Карданные валы / Крестовины | 1000 – 1500 км | Избегать резких крутящих моментов | Вибрация на скорости, биение | Разбивание посадочных мест, дисбаланс |
| Реактивные тяги | 500 – 800 км | Избегать ударов о препятствия | Затяжка резьбовых соединений | Деформация кронштейнов, износ втулок |
Инженерный опыт: типичные ошибки при замене деталей
Из практики обслуживания коммерческого транспорта можно выделить несколько системных ошибок, которые совершаются при установке новых запчастей. Понимание этих ошибок помогает избежать дорогостоящих простоев.
Ошибка №1: Игнорирование состояния сопрягаемых деталей. Часто новую полуось устанавливают в старый мост с изношенными сателлитами или подшипниками дифференциала. В этом случае новая деталь сразу попадает в условия неправильной геометрии работы, что сводит на нет весь смысл замены. Инженерное правило гласит: при замене силового элемента необходимо диагностировать всю кинематическую цепь.
Ошибка №2: Неправильная смазка. Использование универсальных смазок вместо специализированных, рекомендованных производителем детали, является частой причиной failures. Например, для высокоскоростных подшипников ступиц требуются смазки с определенным индексом вязкости и пакетом присадок, устойчивых к вымыванию. Компания ООО «Сычуань Хэнлун Автомобильные Компоненты» в технической документации к своей продукции всегда указывает рекомендуемые типы смазочных материалов, соответствующие стандартам ISO и требованиям производителей техники (Volvo, Mercedes-Benz и др.).
Ошибка №3: Нарушение моментов затяжки. Использование динамометрического ключа обязательно. «Затяжка до упора» или «на глаз» приводит к перекосу деталей, нарушению соосности и возникновению дополнительных напряжений, которые не были учтены при проектировании. Для фланцев и крепежных элементов реактивных тяг соблюдение момента затяжки критично для предотвращения самоотвинчивания под воздействием вибраций.
Специфика обкатки для коммерческого транспорта и спецтехники
Коммерческий транспорт работает в иных условиях, чем легковые автомобили. Высокая грузоподъемность, непрерывный цикл работы и сложные дорожные условия накладывают дополнительные требования к процессу приработки.
Для грузовиков и автобусов период обкатки часто регламентируется не только пробегом, но и моточасами, особенно для спецтехники, работающей на стационарных объектах или в карьерах. В таких условиях скорость движения может быть низкой, но нагрузка на трансмиссию и ходовую часть — максимальной.
Важным аспектом является температурный режим. В зимний период обкатка должна проходить более плавно, так как вязкость масел выше, и проникновение смазки в микронеровности затруднено. Рекомендуется прогревать агрегаты на холостом ходу перед началом движения и первые километры двигаться на пониженных передачах.
Также стоит учитывать логистику. Для международных перевозчиков простой автомобиля из-за поломки новой детали означает срыв контракта. Поэтому предварительная проверка качества запчастей, наличие сертификатов IATF 16949 и ISO 9001 у поставщика, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», становится элементом управления рисками. Продукция, сертифицированная по этим стандартам, проходит строгий неразрушающий контроль, что снижает вероятность наличия внутренних дефектов литья или ковки, которые могли бы проявиться во время обкатки.
Как выбрать поставщика деталей для минимизации рисков при обкатке
Выбор поставщика автокомпонентов для коммерческого парка — это не только вопрос цены, но и вопрос предсказуемости ресурса. При закупке новых деталей, таких как ступицы, валы или элементы подвески, следует обращать внимание на следующие аспекты:
- Техническая документация: Поставщик должен предоставлять полные чертежи, спецификации материалов и рекомендации по монтажу. Отсутствие такой документации — красный флаг.
- Производственные мощности: Предприятия с полным циклом производства, включающим ковку, механообработку и покрытие, как правило, обеспечивают лучшую повторяемость качества. Вертикальная интеграция позволяет контролировать каждый этап, исключая влияние сторонних подрядчиков.
- Сертификация: Наличие сертификата IATF 16949 является отраслевым стандартом для производителей автокомпонентов. Он подтверждает, что система менеджмента качества построена с учетом специфики автомобильной промышленности.
- Гибкость и поддержка: Возможность изготовления деталей по индивидуальным чертежам или образцам важна для старого парка техники, где оригинальные запчасти могут быть недоступны. Техническая поддержка на этапе монтажа помогает избежать ошибок установки.
ООО «Сычуань Хэнлун Автомобильные Компоненты» демонстрирует пример такого подхода. Располагая производственной площадью 12 800 квадратных метров в провинции Сычуань, компания оснащена 89 единицами современного оборудования, включая токарные станки с ЧПУ и линии электрофореза. Экспорт в 32 страны и уровень повторных заказов свыше 70% свидетельствуют о доверии клиентов к качеству продукции и соблюдению сроков поставок.
Часто задаваемые вопросы (FAQ)
Можно ли сократить срок обкатки новых деталей?
Искусственное сокращение срока обкатки не рекомендуется. Физические процессы сглаживания микронеровностей требуют определенного времени и цикла нагружения. Попытка форсировать этот процесс приведет к снижению общего ресурса детали. Однако использование высококачественных синтетических смазок и соблюдение точной геометрии установки могут сделать процесс обкатки более эффективным и безопасным.
Что делать, если деталь нагревается во время обкатки?
Легкий нагрев является нормальным явлением из-за трения. Однако сильный нагрев (когда невозможно удержать руку на детали более 3-5 секунд) указывает на проблему. Необходимо немедленно остановить транспортное средство, проверить уровень и качество смазки, правильность регулировки подшипников (осевой зазор) и отсутствие перекосов при монтаже. Если проблема не устраняется, деталь подлежит демонтажу и дефектовке.
Влияет ли метод производства детали на длительность обкатки?
Да, влияет. Детали, изготовленные методом прецизионной ковки и финишной обработки на станках с ЧПУ, имеют более однородную структуру металла и лучшую геометрию поверхности по сравнению с литыми или грубо обработанными аналогами. Это может немного сократить период активной приработки, так как начальный износ будет меньше. Тем не менее, общие рекомендации по щадящему режиму эксплуатации в первый период остаются в силе.
Нужна ли обкатка для деталей, полученных по индивидуальному заказу?
Да, и даже в большей степени. Детали, изготовленные по индивидуальным чертежам или образцам, могут иметь отличия в посадочных размерах или форме сопрягаемых поверхностей. Поэтому к ним следует относиться с повышенным вниманием: тщательнее контролировать затяжку, смазку и температурный режим в первые часы работы.
Как понять, что обкатка завершена успешно?
Успешное завершение обкатки характеризуется стабилизацией рабочих параметров: температура узлов возвращается к обычным значениям, исчезают посторонние шумы и вибрации, расход топлива (если речь о трансмиссии) нормализуется. Также рекомендуется провести внешний осмотр на предмет отсутствия течей смазки и ослабления крепежа.
Заключение и рекомендации по дальнейшей эксплуатации
Обкатка автомобильных деталей — это инвестиция в долгосрочную надежность транспортного средства. Пренебрежение правилами приработки новых компонентов, таких как полуоси, ступицы или карданные валы, ведет к существенному снижению их ресурса и увеличению затрат на ремонт в будущем. Для предприятий, эксплуатирующих коммерческий транспорт, внедрение строгих регламентов обкатки и выбор надежных поставщиков качественных запчастей является основой экономической эффективности.
При выборе комплектующих отдавайте предпочтение производителям, которые обеспечивают полный контроль качества на всех этапах — от сырья до готового изделия. Сертификация по международным стандартам, наличие собственной лаборатории и возможность технического консалтинга — признаки зрелого партнера. ООО «Сычуань Хэнлун Автомобильные Компоненты» готово предоставить не только продукцию, соответствующую высоким требованиям рынка, но и техническую поддержку для обеспечения беспроблемной интеграции деталей в ваши транспортные средства.
Для получения подробной информации о технических характеристиках продукции, возможностях кастомизации и условиях поставки, пожалуйста, ознакомьтесь с нашим каталогом или свяжитесь с нашими специалистами.