Обработка поверхности автомобильных деталей: услуги и цены от производителя
2026-09-30
- Обработка поверхности автомобильных деталей: инженерный подход к долговечности и стоимости владения
- Ключевые технологии обработки поверхности: сравнительный анализ
- Факторы, влияющие на стоимость обработки поверхности
- Интегрированный производственный цикл: преимущество вертикальной интеграции
- Технические параметры и стандарты качества
- Реальные сценарии применения и инженерные решения
- Как выбрать поставщика услуг по обработке поверхности: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по сотрудничеству
Обработка поверхности автомобильных деталей: инженерный подход к долговечности и стоимости владения
Обработка поверхности автомобильных деталей — это не просто этап финишной отделки, а критически важный технологический процесс, определяющий ресурс работы узлов трансмиссии и подвески коммерческого транспорта. В условиях высоких динамических нагрузок, перепадов температур и агрессивного воздействия дорожных реагентов качество защитного покрытия напрямую влияет на частоту отказов и общую стоимость эксплуатации автопарка. Для производителей компонентов, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», интеграция процессов механической обработки и антикоррозийной защиты в единый цикл является стандартом качества, позволяющим гарантировать соответствие спецификациям ведущих брендов, включая КАМАЗ, MAN и Volvo.
В данном материале мы рассмотрим технические аспекты современных методов поверхностной обработки, факторы формирования цен на эти услуги и критерии выбора подрядчика для серийного производства деталей шасси и трансмиссии. Особое внимание уделено методу электрофореза (катодного осаждения), который демонстрирует наилучшие результаты при защите сложных геометрических форм, таких как ступицы колес и полые валы.
Зачем нужна профессиональная обработка поверхности в автомобилестроении?
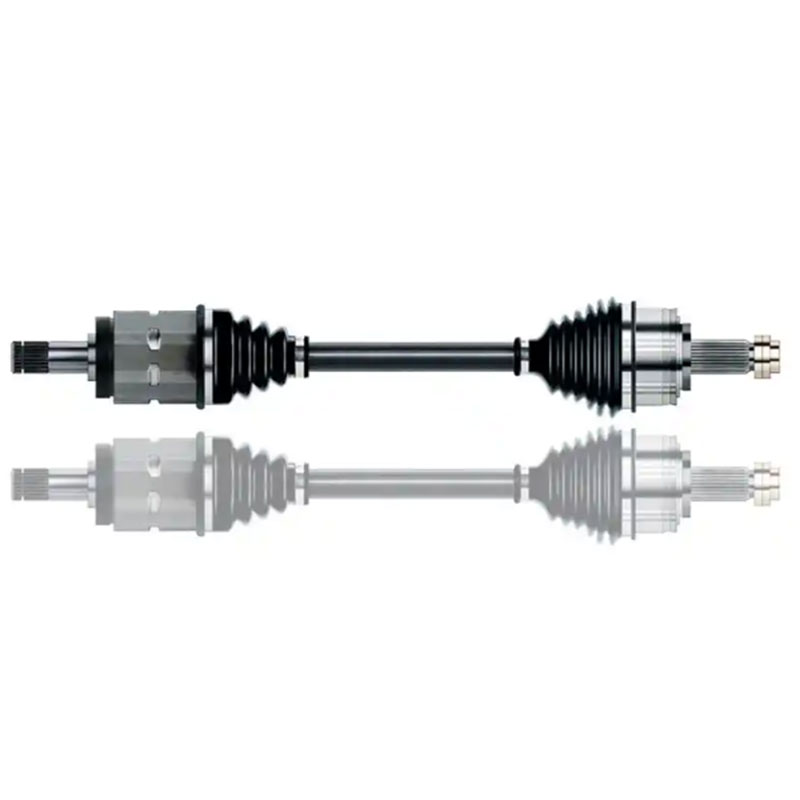
Автомобильные компоненты, особенно относящиеся к ходовой части и трансмиссии, работают в экстремальных условиях. Полуоси, реактивные тяги и фланцы подвергаются циклическим ударным нагрузкам и постоянному воздействию влаги, солей и абразивных частиц. Без надлежащей защиты металла быстро развиваются два деструктивных процесса:
- Коррозия: приводит к уменьшению эффективного сечения детали, возникновению очагов напряжения и последующему разрушению под нагрузкой.
- Усталостное разрушение: микротрещины на поверхности, оставленные после механической обработки или возникшие из-за коррозии, становятся центрами зарождения усталостных трещин.
Инженерная задача обработки поверхности заключается не только в барьерной защите от окружающей среды, но и в улучшении трибологических свойств (трения и износа) контактных поверхностей. Например, для шлицевых соединений валов требуется высокая твердость покрытия и точное соблюдение размерных допусков, тогда как для элементов подвески приоритетом является эластичность покрытия, способного деформироваться вместе с металлом без отслоения.
Ключевые технологии обработки поверхности: сравнительный анализ
На рынке представлено множество технологий нанесения покрытий, однако для тяжелых коммерческих автомобилей и спецтехники наиболее востребованы методы, обеспечивающие баланс между адгезией, толщиной слоя и коррозионной стойкостью. Рассмотрим основные варианты, применяемые в промышленности.
1. Электрофорез (E-Coating / Cathodic Electrodeposition)
Электрофорез представляет собой процесс осаждения лакокрасочных материалов на токопроводящую поверхность детали под действием электрического поля. Этот метод является флагманским для компании ООО «Сычуань Хэнлун Автомобильные Компоненты», где собственная линия электрофореза позволяет контролировать каждый этап защиты.
Преимущества технологии:
- 100% покрытие сложных геометрий: Частицы краски проникают во внутренние полости полых валов, коробок отбора мощности и труднодоступные зоны ступиц, куда невозможно добраться при распылении.
- Равномерная толщина слоя: Толщина покрытия автоматически выравнивается по всей поверхности, исключая наплывы и непрокрасы.
- Высокая адгезия: Химическая связь покрытия с металлом обеспечивает устойчивость к сколам при монтаже и эксплуатации.
- Экологичность: Процесс происходит в водной среде, что минимизирует выбросы летучих органических соединений (VOC).
2. Горячее цинкование
Традиционный метод защиты стальных конструкций. Деталь погружается в ванну с расплавленным цинком. Хотя этот метод обеспечивает толстый защитный слой, он имеет ограничения для прецизионных автомобильных деталей. Высокая температура процесса может вызывать термические деформации тонкостенных элементов, а неравномерность слоя затрудняет соблюдение строгих допусков посадки, необходимых для подшипниковых узлов.
3. Гальваническое цинкование и никелирование
Используется преимущественно для крепежных элементов и мелких деталей. Обеспечивает хорошую защиту и эстетичный вид, но экологические требования к стокам гальванических производств делают этот процесс дорогим и сложным в масштабировании для крупных узлов шасси.
Сравнительная таблица технологий обработки
| Параметр | Электрофорез (E-Coat) | Горячее цинкование | Порошковая окраска |
|---|---|---|---|
| Покрытие внутренних полостей | Отличное (до 95-98%) | Хорошее (зависит от дренажа) | Отсутствует (эффект клетки Фарадея) |
| Толщина слоя (мкм) | 15–25 (грунт) + топ-слой | 60–120 | 60–100 |
| Термическое воздействие | Низкое (сушка ~170°C) | Высокое (~450°C) | Среднее (полимеризация ~200°C) |
| Влияние на размеры детали | Минимальное (контролируемое) | Значительное (наплывы) | Среднее |
| Устойчивость к сколам | Высокая | Средняя | Высокая |
| Применимость для валов/ступиц | Идеально | Ограничено (балансировка) | Ограничено (внутренние шлицы) |
Факторы, влияющие на стоимость обработки поверхности
При формировании запроса на обработку поверхности автомобильных деталей, закупщики часто сталкиваются с разбросом цен. Понимание структуры затрат помогает выбрать оптимального поставщика и избежать скрытых платежей. Цена формируется не только из стоимости материалов, но и из сложности подготовительных этапов и логистики.
1. Подготовка поверхности (Pre-treatment)
Качество финального покрытия на 70% зависит от подготовки. Процесс включает обезжиривание, травление, фосфатирование или цинковое фосфатирование. Для деталей после ковки и механообработки, таких как продукция завода в Сычуани, необходима тщательная очистка от остатков СОЖ (смазочно-охлаждающих жидкостей) и окалины. Использование многоступенчатых моечных машин с контролем pH и температуры увеличивает затраты, но гарантирует отсутствие отслоений в будущем.
2. Геометрия и вес партии
Сложные детали, такие как коробки отбора мощности или крестовины карданных валов, требуют индивидуальных подвесов (траверс) для обеспечения правильного стекания раствора и равномерного осаждения. Разработка такой оснастки входит в стоимость запуска партии. Кроме того, мелкие детали часто обрабатываются в барабанах или на вибрационных конвейерах, что снижает цену за единицу, но требует большего времени на сортировку.
3. Требования к толщине и типу грунта
Стандартный эпокси-грунт дешевле полиуретановых или акриловых финишных покрытий. Однако для внешних элементов шасси, подверженных УФ-излучению и абразивному износу камнями, необходим двухслойный системный подход (грунт + топ-слой), что удваивает время процесса и расход материалов.
4. Контроль качества и сертификация
Производство, сертифицированное по IATF 16949, несет дополнительные расходы на лабораторный контроль. Каждая партия должна сопровождаться протоколами испытаний на адгезию (решетчатый надрез), толщину слоя и сопротивление солевому туману (NSS тест). Дешевые подрядчики часто экономят на лаборатории, перекладывая риски брака на заказчика.
Интегрированный производственный цикл: преимущество вертикальной интеграции
Традиционная цепочка поставок предполагает передачу деталей между несколькими независимыми предприятиями: кузнечный завод -> механический цех -> гальваника/покраска -> сборка. Каждый переход сопровождается логистическими издержками, рисками повреждения поверхности при транспортировке и рассинхронизацией графиков.
ООО «Сычуань Хэнлун Автомобильные Компоненты» реализует модель вертикально интегрированного предприятия. Расположение кузнечного цеха, участка ЧПУ-обработки и линии электрофорезного покрытия на одной площадке площадью 12 800 кв. м позволяет оптимизировать процесс следующим образом:
- Минимизация времени ожидания: Детали поступают на покраску сразу после финишной механообработки, что исключает образование вторичной коррозии («рыжины») при хранении.
- Единая система контроля: Специалисты отдела качества (18 инженеров-технологов) сопровождают деталь от заготовки до готового изделия. Дефекты, выявленные на этапе электрофореза (например, газовые раковины от литья или ковки), анализируются совместно с кузнечным цехом для корректировки технологии.
- Снижение логистических рисков: Отсутствие промежуточных перевозок снижает вероятность механических повреждений хрупких кромок и резьбовых соединений.
Такой подход особенно важен для экспортных заказов в страны СНГ и Европу, где требования к документации и прослеживаемости партий (traceability) крайне высоки. Наличие склада готовой продукции с режимом беспошлинного хранения дополнительно упрощает таможенные процедуры для международных клиентов.
Технические параметры и стандарты качества
При заказе услуг по обработке поверхности необходимо четко регламентировать технические требования. Ниже приведены типовые параметры, контролируемые на производстве ООО «Сычуань Хэнлун Автомобильные Компоненты».
| Параметр контроля | Метод испытания | Типовое требование (для шасси) |
|---|---|---|
| Толщина сухого слоя | Магнитный/вихретоковый толщиномер | 20–30 мкм (грунт) + 30–50 мкм (финиш) |
| Адгезия (сцепление с металлом) | Метод решетчатых надрезов (Cross-cut) | Класс 0 или 1 по ISO 2409 (без отслоений) |
| Сопротивление солевому туману | Нейтральный солевой туман (NSS) | > 720 часов до появления красного налета (для E-coat) |
| Ударная прочность | Падающий груз | Без трещин и отслоений при ударе 1 Дж |
| Степень блеска | Глянецметр (60°) | По требованию заказчика (обычно 60–80 GU) |
Примечание: Конкретные значения могут варьироваться в зависимости от типа используемого лакокрасочного материала и требований конечного OEM-производителя (например, спецификации Volvo или Mercedes-Benz могут иметь более жесткие нормативы по циклам коррозии).
Реальные сценарии применения и инженерные решения
Чтобы понять важность правильной обработки поверхности, рассмотрим два типичных кейса из практики эксплуатации коммерческого транспорта.
Сценарий 1: Ступицы колес грузовых автомобилей
Условия эксплуатации: Постоянное воздействие тормозной пыли (высокая температура), дорожной соли, грязи и камней. Высокие центробежные нагрузки.
Проблема: При использовании дешевого порошкового покрытия часто возникает эффект “подпленочной коррозии”. Скол от камня открывает доступ влаге к металлу, и коррозия распространяется под слоем краски, вызывая его вздутие и отслаивание. Это нарушает балансировку колеса и ухудшает теплоотвод от тормозных механизмов.
Решение: Применение катодного электрофореза с последующим нанесением устойчивого к истиранию топ-слоя. Электрофорезный грунт проникает в микропоры металла и обеспечивает химическую пассивацию. Даже при локальном повреждении верхнего слоя, зона коррозии не распространяется далее места удара благодаря ингибирующим свойствам грунта.
Сценарий 2: Полые валы и полуоси
Условия эксплуатации: Передача крутящего момента, работа внутри герметичных узлов или в агрессивной среде под днищем автомобиля.
Проблема: Главная опасность для полых деталей — коррозия изнутри. Если внутренняя поверхность не обработана, ржавчина накапливается внутри вала, снижая его прочность на кручение и создавая дисбаланс. Традиционные методы покраски не обеспечивают покрытие внутренней поверхности.
Решение: Технология электрофореза позволяет полностью заполнить внутренний объем вала грунтовочным составом. На заводе в Сычуани используются специальные технологические отверстия и режимы вращения подвесов, чтобы обеспечить дренаж излишков краски и равномерное покрытие внутренних стенок полой оси. Это критически важно для долгосрочной надежности трансмиссии.
Как выбрать поставщика услуг по обработке поверхности: чек-лист для закупщика
Выбор подрядчика для обработки поверхности автомобильных деталей должен базироваться не только на цене, но и на технической способности выполнить заказ качественно. Инженеры по закупкам должны обращать внимание на следующие аспекты:
- Наличие собственной лаборатории: Поставщик должен проводить ежедневные тесты на адгезию и толщину слоя, а не отправлять образцы в сторонние организации раз в месяц.
- Сертификация IATF 16949: Этот стандарт обязывает производителя иметь систему управления рисками и прослеживаемостью каждой партии, что является обязательным требованием для автопрома.
- Возможность обработки крупногабаритных изделий: Проверьте максимальные размеры ванны электрофореза или камеры полимеризации. Для длинномерных валов или широких мостов нужны соответствующие габариты оборудования.
- Опыт работы с конкретными материалами: Разные стали и чугуны требуют разных режимов травления. Ошибки в подготовке могут привести к водородной хрупкости высокопрочных сталей.
- Прозрачность отчетности: Поставщик должен предоставлять сертификаты материалов и протоколы испытаний для каждой отгружаемой партии.
Инженерный опыт подсказывает: экономия на этапе подготовки поверхности (например, сокращение времени фосфатирования) всегда проявляется через 6–12 месяцев эксплуатации в виде массовых рекламаций. Поэтому выбор поставщика с вертикальной интеграцией и строгим контролем, такого как ООО «Сычуань Хэнлун Автомобильные Компоненты», снижает общие риски проекта.
Часто задаваемые вопросы (FAQ)
Какой срок службы покрытия после электрофореза?
При соблюдении технологии нанесения и отсутствии глубоких механических повреждений до металла, срок службы антикоррозийной защиты составляет более 10–15 лет даже в условиях агрессивного климата. Точный срок зависит от толщины слоя и наличия финишного УФ-стойкого покрытия.
Можно ли наносить электрофорез на алюминиевые детали?
Да, но процесс требует специальной предварительной подготовки (цинкование или нанесение конверсионного слоя), так как алюминий химически активен. Стандартный процесс чаще применяется для стали и чугуна. Для алюминиевых сплавов могут потребоваться индивидуальные технологические карты.
Влияет ли толщина покрытия на резьбовые соединения?
Да, любое покрытие увеличивает размеры детали. При электрофорезе толщина слоя предсказуема и равномерна (обычно 20–25 мкм). Резьбы обычно маскируются заглушками перед покраской или нарезаются после обработки, если это допускается конструкцией. Важно заранее согласовать допуски на резьбу с технологами завода.
Как упаковываются обработанные детали для экспорта?
Детали с готовым покрытием требуют бережной упаковки для предотвращения абразивного износа при транспортировке. Используются разделительные прокладки, вакуумная упаковка с ингибиторами коррозии (VCI) и прочные деревянные или пластиковые паллеты. ООО «Сычуань Хэнлун Автомобильные Компоненты» обеспечивает упаковку, соответствующую стандартам морской и сухопутной логистики в 32 страны экспорта.
В чем разница между катодным и анодным электрофорезом?
Катодный электрофорез (деталь является катодом) обеспечивает лучшую коррозионную стойкость и адгезию по сравнению с анодным. Современные автомобильные стандарты практически полностью перешли на катодный метод, так как он меньше подвержен растворению металла основы в процессе осаждения.
Заключение и рекомендации по сотрудничеству
Качественная обработка поверхности автомобильных деталей является страховкой от преждевременного выхода из строя дорогостоящих узлов трансмиссии и подвески. Переход от разрозненных подрядчиков к интегрированным решениям позволяет производителям коммерческого транспорта снизить процент брака и ускорить вывод продукции на рынок.
Для компаний, ищущих надежного партнера в Китае, ООО «Сычуань Хэнлун Автомобильные Компоненты» предлагает полный цикл производства: от ковки прецизионных поковок до финишного электрофорезного покрытия. Соблюдение стандартов ISO 9001 и IATF 16949, наличие современного парка из 89 единиц оборудования и опыт экспорта в Россию, Казахстан и Европу делают компанию удобным партнером для долгосрочного сотрудничества.
Если вы планируете запуск новой модели детали или хотите оптимизировать текущую цепочку поставок компонентов шасси, рекомендуется начать с технического аудита чертежей и обсуждения требований к покрытию. Наши инженеры готовы предоставить консультации по выбору оптимального типа обработки для ваших конкретных условий эксплуатации.
Для получения технического предложения, расчета стоимости обработки партии или запроса образцов качества, пожалуйста, свяжитесь с нами или изучите наш каталог продукции:
Каталог автомобильных компонентов и услуг по обработке поверхности