Притирка автомобильных деталей: цены от производителя
2026-09-30
- Притирка автомобильных деталей: влияние технологии на стоимость и долговечность узлов
- Факторы формирования цены на притирку деталей
- Ключевые автомобильные компоненты, требующие притирки
- Сравнение методов финишной обработки: притирка vs шлифование vs хонингование
- Реальные промышленные сценарии применения
- Контроль качества и сертификация: гарантия стабильности
- Как выбрать поставщика услуг притирки и деталей
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Притирка автомобильных деталей: влияние технологии на стоимость и долговечность узлов
Притирка автомобильных деталей — это критически важный этап финишной механической обработки, определяющий герметичность, износостойкость и ресурс сопрягаемых поверхностей в трансмиссии и ходовой части коммерческого транспорта. В условиях высоких нагрузок, характерных для грузовиков и автобусов, даже микроскопические неровности на поверхностях трения могут привести к преждевременному выходу из строя узлов, утечкам рабочих жидкостей и потере КПД. Процесс притирки позволяет достичь класса шероховатости поверхности, недоступного при стандартном шлифовании или хонинговании, обеспечивая идеальное геометрическое соответствие контактирующих элементов.
Для промышленных закупщиков и инженеров-конструкторов понимание сути этого процесса напрямую связано с формированием бюджета и выбором поставщика. Цена на притирку автомобильных деталей от производителя зависит не только от объема партии, но и от сложности геометрии, требуемой точности и используемых абразивных материалов. Вертикально интегрированные предприятия, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», способны оптимизировать эти затраты за счет контроля всего технологического цикла — от ковки заготовки до финальной доводки поверхности на собственных линиях ЧПУ. Это исключает наценки посредников и гарантирует соблюдение жестких допусков, необходимых для совместимости с системами ведущих брендов, включая КАМАЗ, MAN и Volvo.
Технологическая суть процесса притирки в автомобилестроении
Притирка (lapping) представляет собой процесс абразивной обработки, при котором удаление материала происходит за счет относительного движения детали и притира (или другой детали) в присутствии абразивной суспензии. В отличие от шлифования, где режущие зерна жестко закреплены на инструменте, при притирке абразивные частицы свободно перекатываются между поверхностями. Это позволяет сглаживать микронеровности, устранять следы предыдущей обработки и корректировать мелкие геометрические отклонения формы.
В производстве компонентов для коммерческого транспорта притирка применяется для достижения двух основных целей:
- Обеспечение герметичности: Для деталей, работающих под давлением масла или гидравлической жидкости (плунжерные пары, клапаны, распределительные головки), наличие микроканалов из-за шероховатости недопустимо. Притирка создает сплошную контактную поверхность, исключающую утечки.
- Снижение коэффициента трения: В узлах трения, таких как шлицевые соединения полуосей или поверхности муфт включения, гладкая поверхность минимизирует износ и нагрев, продлевая срок службы агрегата.
Инженерный опыт показывает, что экономия на этапе финишной обработки часто приводит к экспоненциальному росту затрат на гарантийное обслуживание. Например, некачественная притирка седла клапана может вызвать локальный перегрев и прогар, что потребует замены всей головки блока или коробки передач. Поэтому при выборе поставщика важно оценивать не только цену единицы продукции, но и наличие сертифицированного оборудования для контроля качества поверхности.
Факторы формирования цены на притирку деталей
Стоимость услуг по притирке или цена готовых деталей, прошедших эту обработку, формируется под воздействием ряда технических и экономических факторов. Понимание этих переменных позволяет закупщикам более точно прогнозировать бюджет и избегать скрытых расходов.
1. Материал заготовки и его обрабатываемость
Твердость и структура материала напрямую влияют на скорость съема абразива и расход дорогостоящих паст. Детали из высоколегированных сталей, используемых в нагруженных узлах трансмиссии (например, полуоси или валы КПП), требуют больше времени на обработку по сравнению с деталями из чугуна или цветных сплавов. Компания ООО «Сычуань Хэнлун Автомобильные Компоненты» работает с широким спектром марок сталей, адаптируя режимы резания и притирки под конкретный материал, что позволяет поддерживать стабильное качество при оптимальных затратах.
2. Геометрическая сложность и доступность зоны обработки
Плоские поверхности (фланцы, торцы валов) поддаются притирке проще и дешевле, чем сложные профильные поверхности или внутренние каналы. Обработка внутренних поверхностей полых валов или труднодоступных участков коробок отбора мощности требует специализированного инструмента и более длительного цикла. Наличие глухих отверстий или сложных шлицевых профилей увеличивает трудоемкость процесса.
3. Требуемый класс точности и шероховатости
Чем выше требования к качеству поверхности, тем больше этапов притирки необходимо выполнить. Переход от грубой притирки к финишной (полировке) может занимать до 50% всего времени обработки. Для стандартных узлов коммерческого транспорта обычно достаточно шероховатости Ra 0.4–0.8 мкм, тогда как для высокоточных гидравлических пар требуется Ra 0.1 мкм и ниже. Каждое повышение класса точности существенно влияет на итоговую цену.
4. Объем партии и автоматизация процесса
При единичном или мелкосерийном производстве преобладает ручная или полуавтоматическая притирка, что дорого из-за высокой доли ручного труда. В крупносерийном производстве, характерном для поставок на конвейеры автопроизводителей, используются автоматизированные притирочные станки с ЧПУ. ООО «Сычуань Хэнлун Автомобильные Компоненты» располагает парком из 89 единиц современного оборудования, что позволяет эффективно масштабировать производство и снижать удельную стоимость обработки за счет эффекта масштаба.
| Фактор стоимости | Влияние на цену | Инженерный комментарий |
|---|---|---|
| Твердость материала (HRC) | Пропорциональный рост | Материалы свыше 50 HRC требуют алмазных паст и увеличенного времени цикла. |
| Площадь поверхности притирки | Линейная зависимость | Большие фланцы требуют большего расхода абразива и более мощного оборудования. |
| Допуск плоскостности/соосности | Экспоненциальный рост при ужесточении | Сужение допуска с 0.05 мм до 0.01 мм может увеличить время обработки в 3-4 раза. |
| Тип абразива | Зависит от выбора | Алмазные и кубонитовые пасты дороже карбида кремния, но обеспечивают лучшую чистоту поверхности. |
Ключевые автомобильные компоненты, требующие притирки
В ассортименте производителей компонентов для коммерческого транспорта существует ряд деталей, для которых притирка является не просто рекомендацией, а технологической необходимостью. От качества их обработки зависит безопасность и надежность всего автомобиля.
Ступицы колёс и посадочные поверхности
Посадочная поверхность ступицы, контактирующая с тормозным диском или барабаном, должна быть идеально плоской. Любые неровности приводят к биению колеса, вибрациям на высоких скоростях и неравномерному износу тормозных накладок. Притирка этой зоны обеспечивает плотное прилегание и эффективный отвод тепла от тормозной системы. В производстве ступиц для грузовиков КАМАЗ и МАЗ компания уделяет особое внимание контролю плоскостности после финишной обработки.
Фланцы и соединения валов
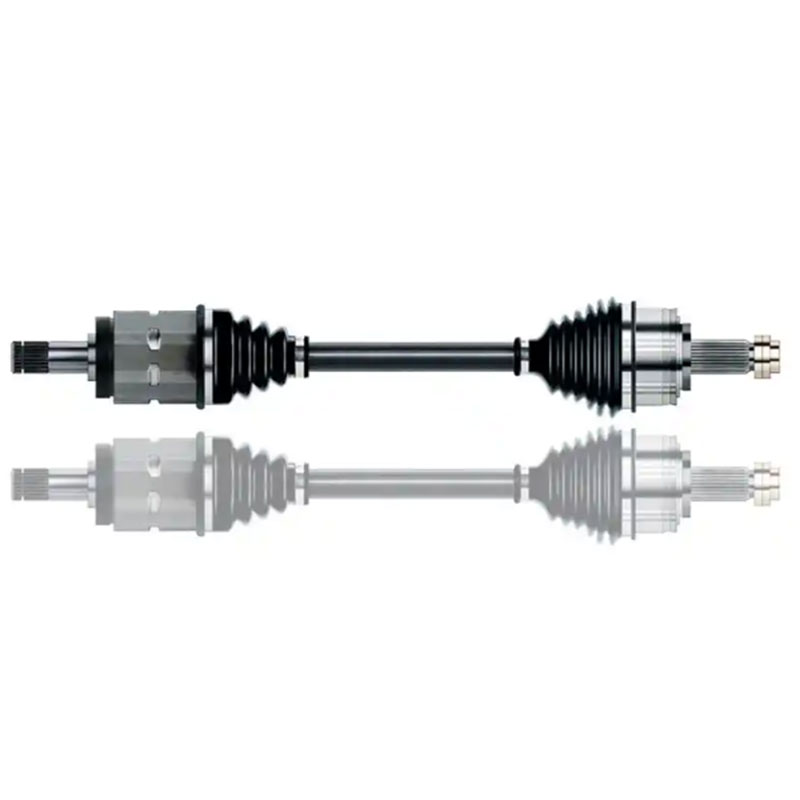
Фланцы карданных валов и полуосей подвергаются высоким крутящим моментам. Неплотное прилегание фланцев вызывает микросдвиги, которые приводят к ослаблению крепежных болтов и разрушению посадочных мест. Притирка торцевых поверхностей фланцев гарантирует равномерное распределение нагрузки по всему периметру соединения, предотвращая усталостные разрушения.
Муфты включения и коробки отбора мощности (КОМ)
Внутри КОМ и муфт находятся зубчатые колеса и синхронизаторы, поверхности которых должны иметь строго определенную шероховатость для правильного смазывания и зацепления. Притирка рабочих поверхностей муфт обеспечивает плавность включения и отсутствие ударных нагрузок на трансмиссию. Для компании ООО «Сычуань Хэнлун Автомобильные Компоненты» производство таких прецизионных деталей является одним из ключевых направлений, требующим использования станков с ЧПУ высокого класса точности.
Гидравлические компоненты и уплотнительные поверхности
Хотя компания специализируется на механических компонентах шасси и трансмиссии, принципы притирки применимы и к элементам гидравлических систем, таким как штоки амортизаторов или поверхности крепления гидромоторов. Герметичность этих узлов критична для работы подвески и рулевого управления. Утечка рабочей жидкости из-за некачественной поверхности уплотнения может привести к отказу системы и аварийной ситуации.
Сравнение методов финишной обработки: притирка vs шлифование vs хонингование
Выбор метода финишной обработки зависит от требований к детали и экономической целесообразности. Ниже приведено сравнение притирки с другими распространенными методами.
| Параметр | Притирка (Lapping) | Шлифование (Grinding) | Хонингование (Honing) |
|---|---|---|---|
| Достижимая шероховатость | Ra 0.025 – 0.4 мкм (зеркальная) | Ra 0.4 – 1.6 мкм | Ra 0.2 – 0.8 мкм (с масляными карманами) |
| Точность формы | Высокая (коррекция микронеровностей) | Очень высокая (коррекция геометрии) | Средняя (сохраняет форму после расточки) |
| Съем материала | Минимальный (микронный слой) | Значительный | Незначительный |
| Производительность | Низкая (длительный процесс) | Высокая | Средняя |
| Основное применение | Уплотнительные поверхности, клапаны, прецизионные пары | Валы, подшипниковые шейки, плоские поверхности | Цилиндры двигателей, отверстия гидроцилиндров |
| Стоимость обработки | Высокая (трудоемкость + материалы) | Средняя | Средняя |
Инженерное заключение: Притирка не заменяет шлифование или хонингование, а дополняет их. Шлифование удаляет основной объем материала и формирует геометрию, хонингование создает структуру поверхности для удержания масла, а притирка обеспечивает финальную герметичность и минимальное трение. Для деталей, таких как фланцы полуосей или торцы валов, комбинация шлифования и последующей притирки является стандартом качества для премиального сегмента коммерческого транспорта.
Реальные промышленные сценарии применения
Сценарий 1: Тяжелые карьерные самосвалы (высокие ударные нагрузки)
Условия: Работа в условиях постоянной вибрации, ударных нагрузок при погрузке и высоких температур тормозной системы.
Проблема: Стандартные ступицы колес с шероховатостью Ra 1.6 мкм быстро теряют геометрию посадочного места из-за микросдвигов тормозного диска. Это приводит к биению и разрушению подшипников.
Решение: Применение притирки посадочной поверхности ступицы до Ra 0.4 мкм. Это обеспечивает монолитное соединение с тормозным диском, улучшая отвод тепла и стабилизируя геометрию узла.
Результат: Увеличение межсервисного интервала замены подшипников ступицы на 30-40%. Снижение простоев техники.
Сценарий 2: Магистральные тягачи (длительные рейсы, высокие скорости)
Условия: Длительная работа на крейсерских скоростях, высокие требования к топливной эффективности и комфорту водителя.
Проблема: Вибрации в трансмиссии, вызванные неточностью сопряжения фланцев карданного вала и КОМ. Даже небольшой дисбаланс вызывает гул и повышенный износ крестовин.
Решение: Прецизионная притирка торцевых поверхностей фланцев и ответных частей коробок отбора мощности. Контроль плоскостности в пределах 0.02 мм.
Результат: Снижение уровня шума в кабине, уменьшение вибрационных нагрузок на подшипники трансмиссии, повышение топливной экономичности за счет снижения потерь на трение.
Контроль качества и сертификация: гарантия стабильности
В промышленном производстве притирка не может быть выполнена “на глаз”. Требуется строгий метрологический контроль. ООО «Сычуань Хэнлун Автомобильные Компоненты» реализует многоуровневую систему контроля качества, соответствующую стандартам ISO 9001 и IATF 16949. Каждая партия продукции проходит:
- Входной контроль материалов: Проверка химического состава и твердости заготовок.
- Операционный контроль: Измерение геометрических параметров на каждом этапе механической обработки.
- Финальный приемочный контроль: Использование профилометров и твердомеров для проверки шероховатости и твердости поверхностей после притирки.
- Неразрушающее тестирование: Дефектоскопия для выявления скрытых трещин или напряжений в материале.
Каждая отгрузка сопровождается протоколом испытаний и сертификатом соответствия материала. Это особенно важно для экспортных поставок в страны СНГ, Европу и Южную Америку, где требования к документации крайне жестки. Наличие сертификата IATF 16949 подтверждает, что процессы производства адаптированы под специфические требования автомобильной промышленности, включая управление рисками и непрерывное улучшение.
Как выбрать поставщика услуг притирки и деталей
При поиске партнера для поставки притертых автомобильных деталей закупщики должны обращать внимание на следующие критерии:
- Вертикальная интеграция: Предприятия, имеющие собственные кузнечные, механообрабатывающие и отделочные цеха (как ООО «Сычуань Хэнлун»), могут гарантировать соблюдение сроков и контролировать качество на всех этапах. Отсутствие необходимости передавать детали сторонним подрядчикам снижает риск повреждения и удешевляет логистику.
- Парк оборудования: Наличие современных станков с ЧПУ и специализированного притирочного оборудования. Ручная притирка допустима только для ремонтных работ или единичных образцов, но не для серийного производства.
- Опыт работы с конкретными типами деталей: Производитель должен иметь успешные кейсы производства аналогичных узлов (полуоси, ступицы, валы) для известных брендов.
- Гибкость и кастомизация: Возможность изготовления деталей по индивидуальным чертежам заказчика. Компания способна адаптировать продукцию под технические требования различных моделей коммерческого транспорта, включая нестандартные решения.
- Логистические возможности: Опыт экспорта и наличие складов с режимом беспошлинного хранения ускоряют поставки и снижают таможенные издержки для международных клиентов.
Часто задаваемые вопросы (FAQ)
В чем главное отличие притирки от полировки?
Притирка направлена на достижение высокой геометрической точности и плоскостности поверхности, удаляя микронные слои материала для устранения неровностей. Полировка же преимущественно улучшает эстетический вид и снижает трение, но не исправляет геометрические отклонения формы. Для функциональных узлов трансмиссии критична именно притирка.
Можно ли выполнить притирку деталей в домашних условиях?
Технически возможно использовать простые притирочные пасты для ремонта отдельных мелких деталей (например, клапанов двигателя). Однако для крупных компонентов шасси и трансмиссии грузовиков (полуоси, ступицы) требуется промышленное оборудование, способное обеспечить необходимое давление и равномерность движения. Домашняя притирка не обеспечит требуемого класса точности для безопасной эксплуатации коммерческого транспорта.
Как притирка влияет на стоимость конечного продукта?
Притирка увеличивает себестоимость детали на 10-25% в зависимости от сложности. Однако эта надбавка компенсируется значительным увеличением срока службы узла, снижением риска гарантийных случаев и улучшением эксплуатационных характеристик автомобиля. Для fleet-менеджеров это означает снижение общей стоимости владения (TCO) техникой.
Какие материалы используются для притирки стальных деталей?
Для стали чаще всего применяются абразивные пасты на основе оксида хрома, карбида кремния или алмазной пыли. Выбор абразива зависит от требуемой финишной шероховатости. Алмазные пасты обеспечивают наилучший результат для закаленных сталей, но имеют более высокую стоимость.
Предоставляет ли ООО «Сычуань Хэнлун Автомобильные Компоненты» образцы для тестирования?
Да, компания ориентирована на долгосрочное партнерство и готова предоставить образцы продукции для проведения входного контроля и испытаний на стендах заказчика. Это позволяет убедиться в соответствии деталей техническим требованиям перед запуском серийных поставок. Уровень повторных заказов компании превышает 70%, что свидетельствует о высоком доверии клиентов к качеству продукции.
Заключение и рекомендации по закупкам
Притирка автомобильных деталей — это не просто косметическая процедура, а фундаментальный процесс, обеспечивающий надежность и долговечность критических узлов коммерческого транспорта. Инвестиции в качественные притертые компоненты окупаются за счет снижения частоты ремонтов и повышения безопасности эксплуатации.
Инженерная рекомендация: При проектировании или замене деталей трансмиссии всегда уточняйте требования к шероховатости поверхностей трения. Не стремитесь к максимальной зеркальности там, где это не нужно (это удорожает продукт без пользы), но никогда не экономьте на притирке уплотнительных и высоконагруженных сопрягаемых поверхностей.
Совет закупщика: Выбирайте поставщиков с вертикально интегрированным производством и сертифицированной системой качества (ISO/IATF). Запрашивайте протоколы испытаний каждой партии. Сотрудничество с такими предприятиями, как ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет получить продукт, полностью соответствующий мировым стандартам, с минимальными логистическими рисками и прозрачной историей производства.