Шлифовальная обработка автомобильных деталей: цены от производителя
2026-09-30
- Шлифовальная обработка автомобильных деталей: влияние на ресурс и стоимость производства
- Факторы формирования цен на шлифовальные услуги
- Роль шлифовки в обеспечении надежности трансмиссии
- Практические примеры применения в реальных условиях
- Как выбрать поставщика услуг по шлифовке: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации
Шлифовальная обработка автомобильных деталей: влияние на ресурс и стоимость производства
Шлифовальная обработка автомобильных деталей является критически важным этапом в производстве компонентов трансмиссии и ходовой части коммерческого транспорта. Этот процесс обеспечивает достижение микронной точности размеров, необходимой для правильной работы узлов под высокими нагрузками. В отличие от черновой механической обработки, шлифование позволяет получить заданную шероховатость поверхности, что напрямую влияет на износостойкость сопрягаемых деталей, уровень шума и эффективность смазки. Для производителей автокомпонентов, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», контроль качества шлифовки — это не просто требование стандартов ISO 9001 и IATF 16949, а фундаментальное условие надежности конечного продукта.
Заказчики часто задаются вопросом, почему цены на шлифованные детали варьируются и из чего складывается итоговая стоимость. Ответ лежит в плоскости технологической сложности, требований к допускам и объемах партии. Шлифовка полуосей, валов или ступиц требует использования специализированного оборудования с ЧПУ, качественного абразивного инструмента и строгого контроля температурных деформаций. Понимание этих факторов помогает закупщикам и инженерам оптимизировать бюджет без ущерба для качества, выбирая оптимальный баланс между производительностью и точностью.
Технологические особенности шлифования в автопроме
Процесс шлифования в контексте автомобильной промышленности существенно отличается от универсальной металлообработки. Здесь речь идет о серийном производстве деталей сложной геометрии, которые должны работать в экстремальных условиях. Основные виды шлифовки, применяемые при изготовлении компонентов для грузовиков и автобусов, включают:
- Круглое наружное шлифование: используется для обработки валов, полуосей и цапф. Ключевой параметр — соосность различных диаметров и отсутствие биения.
- Внутреннее шлифование: применяется для обработки отверстий в ступицах, фланцах и корпусах коробок отбора мощности. Требует высокой точности формы отверстия (круглости и цилиндричности).
- Плоское шлифование: необходимо для создания идеальных базовых поверхностей на фланцах и торцах валов, обеспечивая плотное прилегание деталей в сборе.
- Шлифование профилей: используется для сложных элементов, таких как шлицевые соединения муфт включения или крестовин карданных валов.
На производственной площадке ООО «Сычуань Хэнлун Автомобильные Компоненты» эти операции интегрированы в единый технологический цикл. Наличие собственного парка станков с ЧПУ позволяет выполнять шлифовку сразу после токарной обработки, минимизируя время межоперационного хранения и снижая риск повреждения уже обработанных поверхностей. Это особенно важно для деталей из легированных сталей, подверженных коррозии или окислению при длительном хранении.
Факторы формирования цен на шлифовальные услуги
Стоимость шлифовальной обработки автомобильных деталей не является фиксированной величиной и зависит от множества технических и экономических параметров. Закупщики, сравнивая предложения разных поставщиков, должны учитывать следующие составляющие цены:
1. Требования к точности и шероховатости
Чем выше класс точности (например, IT6 или IT5 по системе допусков) и ниже параметр шероховатости (Ra), тем дороже процесс. Достижение зеркальной поверхности (Ra < 0.4 мкм) требует использования алмазных или кубических нитрид-борных кругов, частой правки инструмента и снижения скорости подачи. Для стандартных узлов трансмиссии обычно достаточно Ra 0.8–1.6 мкм, что позволяет оптимизировать затраты.
2. Геометрическая сложность детали
Обработка прямого вала значительно дешевле, чем шлифование вала с несколькими ступенями разного диаметра, шлицами или резьбой. Сложная геометрия требует использования специальных приспособлений, многократной переустановки детали или применения дорогостоящих профильных кругов. Например, шлифовка шеек коленчатого вала или распределительного вала требует синхронизированного движения шлифовального круга и детали, что увеличивает время цикла.
3. Материал заготовки
Твердость материала напрямую влияет на износ абразивного инструмента. Детали из закаленных сталей (HRC 50–60), широко используемые в трансмиссиях КАМАЗ, MAN или Volvo, обрабатываются медленнее и требуют более дорогого инструмента по сравнению с деталями из мягких углеродистых сталей. ООО «Сычуань Хэнлун Автомобильные Компоненты» работает с широким спектром марок сталей, адаптируя режимы резания под конкретный сплав для обеспечения стабильного качества.
4. Объем партии и логистика
При крупносерийном производстве затраты на настройку станка и изготовление оснастки амортизируются на большое количество деталей, что снижает удельную стоимость единицы продукции. Малые партии, напротив, имеют высокую долю постоянных затрат. Вертикальная интеграция производства в Сычуани позволяет компании предлагать конкурентные цены даже для средних партий, так как отсутствуют наценки посредников за транспортировку между кузнечным, механическим и шлифовальным цехами.
| Параметр влияния | Воздействие на стоимость | Инженерный комментарий |
|---|---|---|
| Допуск размера < 0.01 мм | Высокое увеличение | Требует термо стабилизации помещения и прецизионных станков. |
| Наличие шлицев/шпонок | Умеренное увеличение | Необходима специальная оправка или делительная головка. |
| Закаленная сталь (HRC > 45) | Увеличение на 20-40% | Повышенный расход абразива, снижение скорости съема материала. |
| Партия > 1000 шт. | Снижение стоимости | Эффект масштаба, автоматизация загрузки/разгрузки. |
| Срочность заказа | Наценка 15-30% | Приоритезация очереди, работа в дополнительные смены. |
Роль шлифовки в обеспечении надежности трансмиссии
Для коммерческого транспорта, такого как грузовики MAN, Mercedes-Benz или отечественные КАМАЗ и МАЗ, надежность трансмиссии является приоритетом №1. Простой автомобиля означает прямые финансовые потери для логистических компаний. Шлифованная поверхность выполняет несколько ключевых функций:
- Удержание масляной пленки: Оптимальная шероховатость создает микроскопические канавки, удерживающие смазочный материал. Слишком гладкая поверхность может привести к выдавливанию масла из зоны контакта, а слишком грубая — к абразивному износу.
- Распределение контактных напряжений: Точная геометрия, полученная в результате шлифовки, обеспечивает равномерное распределение нагрузки по всей площади контакта. Это предотвращает локальные перегрузки, ведущие к выкрашиванию металла и усталостным трещинам.
- Герметичность соединений: Шлифованные торцы фланцев и посадочные места подшипников обеспечивают плотное прилегание, предотвращая утечки масла и попадание загрязнений внутрь узла.
Инженеры ООО «Сычуань Хэнлун Автомобильные Компоненты» учитывают эти физические принципы при разработке режимов обработки. Каждая партия полуосей или проходных валов проходит контроль на координатно-измерительных машинах (КИМ), чтобы гарантировать соответствие чертежам заказчика. Наличие сертификатов IATF 16949 подтверждает, что система менеджмента качества компании способна стабильно поставлять продукцию, отвечающую строгим требованиям automotive-сектора.
Сравнение методов финишной обработки
Выбор между шлифованием, хонингованием или суперфинишем зависит от функционального назначения детали. Ниже приведено сравнение основных методов для типовых автомобильных компонентов.
| Метод обработки | Точность (класс) | Шероховатость (Ra) | Применимость в автопроме | Относительная стоимость |
|---|---|---|---|---|
| Токарная чистовая | IT8-IT9 | 1.6 – 3.2 мкм | Черновые поверхности, неответственные узлы | Низкая |
| Шлифование | IT6-IT7 | 0.4 – 0.8 мкм | Шейки валов, посадочные места подшипников, ступицы | Средняя |
| Хонингование | IT5-IT6 | 0.1 – 0.4 мкм | Цилиндры гидроцилиндров, отверстия в корпусах КПП | Высокая |
| Полирование/Суперфиниш | IT4-IT5 | < 0.1 мкм | Высоконагруженные шестерни, прецизионные валы | Очень высокая |
Из таблицы видно, что шлифование занимает золотую середину, обеспечивая достаточную точность для большинства деталей шасси и трансмиссии при разумной стоимости. Именно поэтому оно остается основным методом финишной обработки для таких изделий, как реактивные тяги, фланцы и крестовины, производимые компанией.
Практические примеры применения в реальных условиях
Рассмотрим два типичных сценария, где качество шлифовки играет решающую роль.
Сценарий 1: Полуось грузового автомобиля
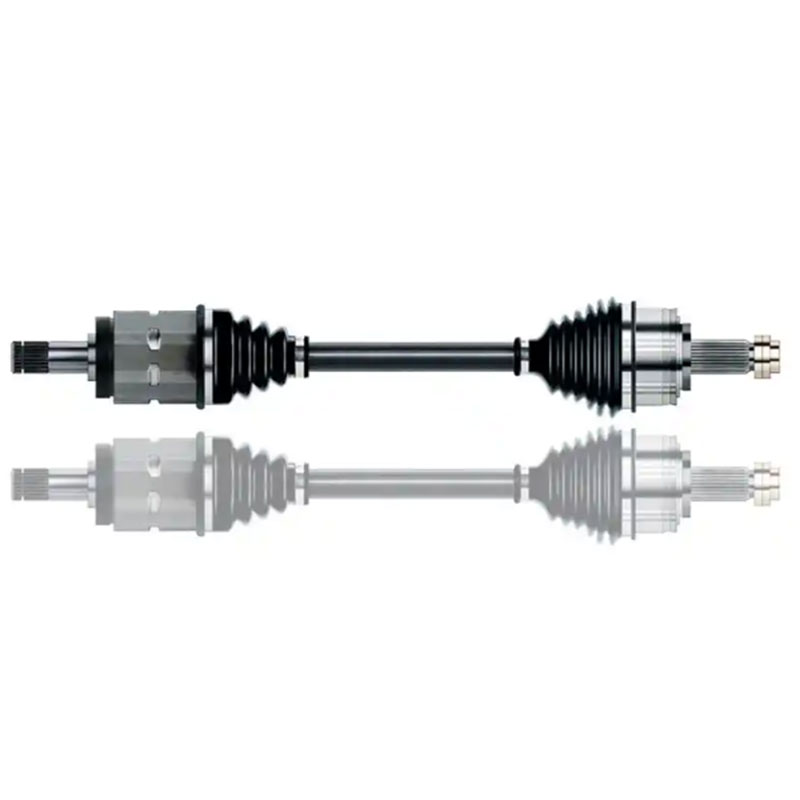
Полуось передает крутящий момент от дифференциала к колесу и воспринимает вес автомобиля. Посадочные места под подшипники должны иметь строгий допуск (обычно k6 или m6). Если шлифовка выполнена некачественно и есть овальность, подшипник будет установлен с перекосом. Это приведет к неравномерному распределению нагрузки на ролики, быстрому нагреву и выходу подшипника из строя через несколько тысяч километров. В условиях интенсивной эксплуатации на дорогах СНГ, где нагрузки часто превышают номинальные, запас прочности, обеспечиваемый качественной шлифовкой, критически важен. ООО «Сычуань Хэнлун Автомобильные Компоненты» контролирует геометрию каждой полуоси, исключая риск преждевременного отказа.
Сценарий 2: Вал коробки отбора мощности (КОМ)
Вал КОМ работает в паре с шестернями и уплотнениями. Шероховатость поверхности вала в месте контакта с сальником определяет герметичность узла. Грубая поверхность быстро изнашивает резиновое уплотнение, вызывая течь масла. С другой стороны, излишне гладкая поверхность может не удерживать масляную пленку, приводя к сухому трению. Оптимизированный режим шлифования позволяет достичь баланса, обеспечивая долгий срок службы уплотнений и отсутствие протечек, что является частой проблемой у дешевых аналогов.
Как выбрать поставщика услуг по шлифовке: чек-лист для закупщика
При поиске партнера для поставки шлифованных автокомпонентов рекомендуется обращать внимание на следующие аспекты, выходящие за рамки простой цены за килограмм или штуку:
- Наличие собственной метрологической базы: Поставщик должен иметь возможность измерять параметры внутри своего производства. Отсутствие КИМ или профилометров означает, что контроль качества проводится выборочно или отдается на аутсорсинг, что увеличивает риски.
- Сертификация IATF 16949: Этот стандарт специфичен для автопрома и требует внедрения процессов предотвращения дефектов, а не просто их выявления. Компания с таким сертификатом имеет отлаженные процедуры управления изменениями и прослеживаемости материалов.
- Вертикальная интеграция: Предприятия, выполняющие все этапы (ковка, токарка, шлифовка, покрытие) на одной площадке, как ООО «Сычуань Хэнлун Автомобильные Компоненты», обеспечивают лучший контроль сроков и качества. Исключаются ошибки при передаче деталей между разными заводами.
- Опыт работы с экспортными рынками: Понимание логистических требований, упаковки и документации для рынков России, Казахстана и других стран СНГ свидетельствует о зрелости бизнеса.
- Гибкость в работе с чертежами: Способность производителя адаптироваться под индивидуальные требования заказчика, включая нестандартные допуски или материалы, важна для разработки новых моделей техники.
Часто задаваемые вопросы (FAQ)
Какие материалы чаще всего подвергаются шлифовке в автомобильной промышленности?
Наиболее распространенными материалами являются легированные конструкционные стали (например, 40Cr, 42CrMo, 20CrMnTi), которые после термообработки (закалки и цементации) приобретают высокую твердость. Также шлифуются чугунные детали и некоторые алюминиевые сплавы, хотя для алюминия чаще применяются другие методы финишной обработки из-за его мягкости и склонности к засаливанию абразива.
Влияет ли шлифовка на усталостную прочность детали?
Да, влияет положительно, если процесс выполнен правильно. Шлифование снимает поверхностные дефекты, оставшиеся после предыдущих операций, и создает остаточные напряжения сжатия в поверхностном слое, что повышает сопротивление усталости. Однако перегрев детали при шлифовке (“прижоги”) может привести к образованию микротрещин и снижению прочности, поэтому контроль температуры и использование СОЖ (смазочно-охлаждающей жидкости) обязательны.
Каков стандартный срок изготовления партии шлифованных валов?
Срок зависит от объема партии и сложности детали. Для стандартных партий (например, 100-500 штук) типичный срок составляет 3-5 недель с момента утверждения чертежей и получения предоплаты. Этот срок включает подготовку инструмента, настройку станков, производство и контроль качества. ООО «Сычуань Хэнлун Автомобильные Компоненты» стремится соблюдать графики поставок, имея в наличии складские запасы сырья и готовые мощности.
Можно ли заказать шлифовку по образцу без чертежа?
Да, компания принимает заказы по образцам. В этом случае инженеры проводят реверс-инжиниринг: измеряют образец, определяют материал и технические требования, после чего разрабатывают рабочий чертеж. Однако для гарантии полной совместимости и избежания юридических рисков рекомендуется предоставление хотя бы базовых эскизов или спецификаций.
Как упаковываются шлифованные детали для экспорта?
Шлифованные поверхности чувствительны к коррозии и механическим повреждениям. Детали упаковываются в индивидуальную антикоррозионную бумагу или пленку VCI, затем укладываются в жесткие картонные коробки или деревянные ящики с фиксаторами, предотвращающими перемещение при транспортировке. Для морских перевозок используется дополнительная влагозащита.
Заключение и рекомендации
Шлифовальная обработка автомобильных деталей — это не просто удаление лишнего металла, а высокотехнологичный процесс, определяющий долговечность и безопасность транспортного средства. Выбор правильного поставщика, способного обеспечить стабильное качество шлифовки при конкурентной цене, является стратегической задачей для производителей автокомпонентов и сервисных центров.
С инженерной точки зрения, экономия на качестве шлифовки недопустима для нагруженных узлов трансмиссии. Риск выхода из строя одной дешевой полуоси или вала многократно превышает разницу в стоимости их производства. Поэтому при оценке предложений следует ориентироваться не только на цену, но и на наличие сертифицированной системы качества, современного оборудования и опыта работы с аналогичными изделиями.
ООО «Сычуань Хэнлун Автомобильные Компоненты» предлагает комплексный подход к производству прецизионных деталей. Благодаря вертикальной интеграции и строгому контролю на всех этапах, компания обеспечивает выпуск продукции, соответствующей международным стандартам. Для получения технического предложения, расчета стоимости или консультации по выбору материалов для ваших проектов, пожалуйста, свяжитесь с нашими специалистами.
Узнайте больше о наших возможностях и продуктах: производство автомобильных компонентов.