Хонингование автомобильных деталей: цены от производителя
2026-09-30
Хонингование автомобильных деталей: цены от производителя и влияние на ресурс агрегатов
Хонингование автомобильных деталей — это критически важный этап финишной механической обработки, определяющий долговечность узлов трения в трансмиссии и ходовой части коммерческого транспорта. В отличие от стандартного шлифования, хонингование формирует специфический микрорельеф поверхности, способный удерживать смазочный материал даже при экстремальных нагрузках и высоких температурах. Для производителей и закупщиков запчастей для грузовиков, автобусов и спецтехники понимание технологических нюансов этого процесса напрямую влияет на итоговую стоимость владения техникой и частоту ремонтов.
В 2026 году рынок промышленной обработки требует не просто соблюдения геометрических допусков, но и обеспечения функциональных характеристик поверхности. Цена на хонингованные детали варьируется в зависимости от сложности геометрии, класса точности и применяемых материалов, однако экономия на качестве поверхностного слоя часто приводит к преждевременному выходу из строя дорогостоящих агрегатов. Вертикально интегрированные производители, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», способны контролировать этот процесс на всех этапах — от ковки заготовки до финального антикоррозийного покрытия, что гарантирует стабильность параметров каждой партии.
Технологическая суть процесса: почему хонингование незаменимо
Хонингование представляет собой абразивную обработку поверхностей отверстий или валов с использованием специальных инструментов — хонов. Главная цель процесса — не столько удаление значительного слоя металла (как при растачивании), сколько создание оптимальной шероховатости и исправление микрогеометрических погрешностей, оставленных предыдущими операциями.
Ключевое отличие хонингования от других видов обработки заключается в формировании сетки микроскопических канавок. Эти канавки выполняют функцию резервуаров для масла. В условиях работы коробки отбора мощности или ступичного узла, где контактные давления достигают сотен мегапаскалей, сплошная масляная пленка может разрываться. Микрорельеф, созданный хонованием, обеспечивает подпитку зоны контакта смазкой, предотвращая сухое трение и задиры.
Для деталей шасси и трансмиссии, таких как полуоси, проходные валы и фланцы, этот процесс особенно важен. Поверхность должна выдерживать циклические нагрузки, вибрации и возможные ударные воздействия. Неправильно выбранная стратегия хонингования может привести к тому, что вершины микронеровностей будут быстро сработаны, а масло не сможет эффективно отводить тепло из зоны трения.
Факторы, формирующие цену на хонингование у производителя
Запрос «хонингование автомобильных деталей цены» часто приводит к разбросу предложений на рынке. Стоимость услуги или готовой детали формируется не только из расхода абразивного материала, но и из комплекса технологических требований. Понимание этих факторов помогает закупщикам обоснованно сравнивать предложения разных поставщиков.
- Исходное состояние заготовки. Если после токарной обработки или шлифования остаются значительные биения или отклонения от соосности, время на хонингование увеличивается. Вертикальная интеграция производства, как реализовано на площадке ООО «Сычуань Хэнлун Автомобильные Компоненты» в провинции Сычуань, позволяет минимизировать эти риски за счет строгого контроля на этапах ковки и ЧПУ-обработки.
- Требуемый класс точности и шероховатость. Стандартные требования могут варьироваться от Ra 0.4 до Ra 0.1 и ниже. Достижение зеркальной поверхности с сохранением маслоудерживающей способности требует использования алмазных или керамических хонов высокой стоимости и многоступенчатого процесса.
- Геометрическая сложность детали. Обработка глухих отверстий, шлицевых валов или деталей с нестандартным профилем требует изготовления специализированного инструмента и настройки оборудования. Простые цилиндрические поверхности обрабатываются быстрее и дешевле.
- Материал детали. Высоколегированные стали, используемые для изготовления прецизионных поковок и валов трансмиссии, обладают высокой твердостью и вязкостью. Их обработка требует более износоустойчивого абразива и снижения скорости съема, что влияет на трудоемкость.
- Объем партии и логистика. Крупные серии позволяют амортизировать стоимость настройки станков и изготовления инструмента. Кроме того, наличие склада готовой продукции с режимом беспошлинного хранения, как у ведущих экспортеров, снижает логистические издержки для международных клиентов.
Применение хонингования в производстве компонентов для коммерческого транспорта
В ассортименте современных заводов, ориентированных на выпуск комплектующих для брендов уровня КАМАЗ, МАЗ, MAN, Mercedes-Benz и Volvo, хонингованию подвергаются наиболее ответственные узлы. Рассмотрим ключевые примеры применения этой технологии в реальных промышленных условиях.
Ступицы колёс и посадочные места подшипников
Ступица колеса испытывает комбинированные нагрузки: радиальные от веса автомобиля, осевые при поворотах и ударные от неровностей дороги. Посадочное место под подшипник должно обеспечивать идеальную соосность и плотную посадку без натяга, который мог бы вызвать внутренние напряжения в материале подшипника.
Технические требования:
- Отклонение от круглости: не более 0.005–0.01 мм.
- Шероховатость поверхности: Ra 0.2–0.4 мкм.
- Отсутствие спирального следа обработки (риски должны быть хаотичными или перекрестными).
Инженерный опыт показывает, что даже микроскопическое нарушение геометрии посадочного места приводит к локальному перегреву подшипника. В условиях длительных рейсов по трассам СНГ или жаркому климату Ближнего Востока это вызывает деградацию смазки и разрушение сепаратора. Хонингование устраняет следы предыдущей обработки, обеспечивая равномерное распределение нагрузки по всему периметру подшипника.
Полуоси и шлицевые соединения
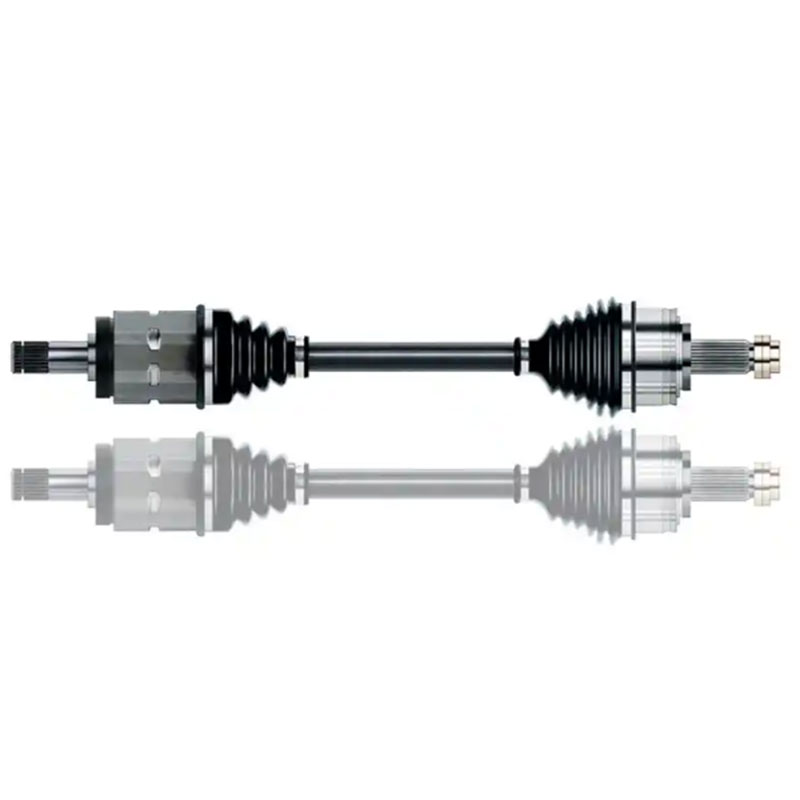
Полуоси передают крутящий момент от дифференциала к колесам. Шлицевые соединения на концах полуосей подвержены интенсивному износу из-за микропроскальзываний и вибраций. Хонингование шлицев или посадочных мест под муфты включения позволяет создать поверхность, устойчивую к фреттинг-коррозии.
В производстве ООО «Сычуань Хэнлун Автомобильные Компоненты» этот этап контролируется с использованием дефектоскопического оборудования. Важно не только достичь нужного размера, но и снять напряжения в поверхностном слое, которые могли возникнуть при термообработке или шлифовании. Это повышает усталостную прочность детали, что критично для грузовиков, работающих с перегрузом.
Коробки отбора мощности (КОМ) и валы
Внутри КОМ работают шестерни и валы, вращающиеся с высокими скоростями. Посадочные места под подшипники качения и скольжения в корпусах КОМ требуют высочайшей точности. Любое отклонение приводит к перекосу вала, неравномерному зацеплению шестерен и повышенному шуму.
Хонингование отверстий в корпусах из чугуна или алюминиевых сплавов позволяет компенсировать термические деформации, возникающие при литье и механической обработке. Для валов, проходящих через эти отверстия, хонингование обеспечивает необходимую жесткость посадки, предотвращая проворачивание внешних колец подшипников.
Сравнение методов финишной обработки: выбор оптимальной технологии
При выборе поставщика или технологии часто возникает вопрос: чем хонингование лучше шлифования или притирки? Ниже приведено сравнение основных методов финишной обработки внутренних поверхностей и валов.
| Параметр | Хонингование | Внутреннее шлифование | Притирка (Lapping) |
|---|---|---|---|
| Удаляемый слой металла | Минимальный (0.01–0.05 мм) | Значительный (до 0.5 мм и более) | Крайне минимальный (менее 0.01 мм) |
| Исправление геометрии | Только микронеровности, не исправляет биение оси | Исправляет отклонения формы и оси | Не исправляет геометрию, только шероховатость |
| Шероховатость (Ra) | 0.1 – 0.4 мкм (с маслоудержанием) | 0.2 – 0.8 мкм (часто имеет направленные риски) | 0.02 – 0.1 мкм (зеркальная поверхность) |
| Производительность | Высокая для серийного производства | Средняя, зависит от твердости материала | Низкая, трудоемкий процесс |
| Применение в автопроме | Цилиндры, посадочные места подшипников, шлицы | Предварительная обработка перед хонингованием | Прецизионные пары гидравлики, форсунки |
| Стоимость оснастки | Средняя (хоны подлежат восстановлению) | Высокая (шлифовальные круги, станки) | Низкая (абразивные пасты, плиты) |
Инженерный вывод: для большинства деталей трансмиссии и шасси, таких как ступицы, фланцы и валы, хонингование является оптимальным балансом между стоимостью и функциональностью. Шлифование необходимо как подготовительный этап, если есть значительные отклонения формы, а притирка избыточна для узлов, работающих в условиях граничного смазывания, где требуется удержание масла.
Контроль качества и сертификация: гарантия стабильности параметров
В промышленном производстве цена ошибки высока. Поэтому ведущие предприятия, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», внедряют многоуровневую систему контроля. Наличие сертификатов ISO 9001 и IATF 16949 является не просто формальностью, а подтверждением того, что процессы хонингования стандартизированы и воспроизводимы.
Каждая партия продукции проходит входной контроль материалов, что исключает использование заготовок с внутренними дефектами, которые могут проявиться после снятия напряжений при хонинговании. Операционный контроль на всех этапах обработки позволяет выявить отклонения до завершения партии. Окончательный приемочный контроль включает неразрушающее тестирование и измерение геометрических параметров на координатно-измерительных машинах (КИМ).
Для экспортных поставок в Россию, Казахстан и другие страны каждая отгрузка сопровождается протоколом испытаний и сертификатом соответствия материала. Это дает покупателю уверенность в том, что заявленные характеристики шероховатости и точности соответствуют реальным значениям.
Практические рекомендации по выбору поставщика услуг хонингования
При поиске подрядчика на хонингование автомобильных деталей или закупке готовых компонентов, обратите внимание на следующие аспекты:
- Наличие собственного парка оборудования. Заводы с полным циклом, включающим кузнечный цех, ЧПУ-обработку и участок хонингования, могут гибче управлять сроками и качеством. Отсутствие необходимости передавать детали сторонним подрядчикам снижает риск повреждения и потери точности.
- Опыт работы с конкретными типами деталей. Хонингование тонкостенных втулок отличается от обработки массивных валов. Запросите примеры выполненных работ или технические кейсы, особенно если ваши детали имеют сложную конфигурацию, например, шлицы или канавки.
- Возможность адаптации под чертежи заказчика. Стандартные решения подходят не всегда. Возможность изготовить детали по индивидуальным чертежам или образцам, как это практикуется в ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет обеспечить полную техническую совместимость с существующими агрегатами.
- Логистическая надежность. Для международных покупателей важна не только цена, но и стабильность поставок. Проверьте опыт экспорта компании и наличие складских запасов или возможностей быстрого производства.
Часто задаваемые вопросы (FAQ)
Вопрос: Можно ли хонинговать детали после нанесения антикоррозийного покрытия?
Ответ: Нет, хонингование выполняется до нанесения покрытий. Абразивный инструмент удалит защитный слой. В производственном цикле ООО «Сычуань Хэнлун Автомобильные Компоненты» хонингование предшествует этапу электрофорезного покрытия, что обеспечивает защиту уже готовой, точно обработанной поверхности.
Вопрос: Как хонингование влияет на стоимость конечного изделия?
Ответ: Хонингование добавляет к стоимости операции машинного времени и расхода абразивов, однако оно снижает общую стоимость владения за счет увеличения межремонтного интервала. Для прецизионных деталей трансмиссии это обязательный этап, отказ от которого недопустим.
Вопрос: Какие материалы лучше всего поддаются хонингованию?
Ответ: Большинство сталей, чугунов и цветных сплавов хорошо хонингуются. Трудности могут возникать с очень мягкими материалами (например, некоторыми алюминиевыми сплавами), которые могут «замазывать» абразив, или с крайне твердыми закаленными сталями, требующими алмазного инструмента. Опыт технологов завода позволяет подобрать режимы для любых материалов, используемых в автопроме.
Вопрос: В чем разница между хонингованием и суперфинишированием?
Ответ: Суперфиниширование — это более деликатный процесс, удаляющий доли микрона для получения зеркальной поверхности, часто без создания выраженного микрорельефа для удержания масла. Хонингование же целенаправленно создает структуру поверхности, оптимизированную для смазывания и приработки.
Вопрос: Предоставляете ли вы отчеты о качестве поверхности?
Ответ: Да, при поставке промышленных партий предоставляются протоколы испытаний, включающие данные измерений шероховатости и геометрических допусков. Это соответствует требованиям стандарта IATF 16949 и ожиданиям крупных автопроизводителей.
Заключение: инвестиция в надежность
Хонингование автомобильных деталей — это не просто технологическая операция, а стратегический элемент обеспечения надежности коммерческого транспорта. Правильно выполненная обработка поверхности продлевает срок службы подшипников, снижает трение и предотвращает аварийные ситуации на дороге. Выбирая поставщика, такого как ООО «Сычуань Хэнлун Автомобильные Компоненты», вы получаете доступ к вертикально интегрированному производству, где контроль качества осуществляется на каждом этапе — от сырья до готовой детали, адаптированной под требования мировых брендов.
Для инженеров и закупщиков важно понимать, что экономия на этапе финишной обработки иллюзорна. Инвестиции в качественное хонингование окупаются снижением гарантийных случаев и повышением репутации конечного продукта. При формировании заказа учитывайте не только цену за единицу, но и способность производителя обеспечить стабильность параметров в долгосрочной перспективе, подтвержденную международными сертификатами и опытом экспорта в 32 страны мира.