Срок производства автомобильных деталей: расчет и цены от завода
2026-10-02
- Срок производства автомобильных деталей: от чего зависит и как рассчитать
- Факторы, влияющие на срок изготовления автокомпонентов
- Вертикальная интеграция как инструмент сокращения сроков
- Расчет стоимости: связь цены и срока производства
- Примеры реальных производственных сценариев
- Контроль качества как неотъемлемая часть срока производства
- Как оптимизировать сроки поставок: рекомендации для закупщиков
- FAQ: Часто задаваемые вопросы о сроках производства
- Заключение и рекомендации
Срок производства автомобильных деталей: от чего зависит и как рассчитать
Планирование поставок комплектующих для коммерческого транспорта требует точного понимания производственных циклов. Срок производства автомобильных деталей — это не фиксированная величина, а переменный параметр, зависящий от сложности изделия, типа сырья, объема партии и уровня кастомизации. Для закупщиков и инженеров-конструкторов критически важно различать время на изготовление стандартных компонентов (например, фланцев или крестовин карданного вала) и срок разработки уникальных деталей по индивидуальным чертежам.
В условиях глобальных цепочек поставок задержки на этапе производства могут парализовать сборочные линии или ремонтные службы. Поэтому понимание внутренней логики завода-изготовителя позволяет реалистично оценивать риски и формировать буферные запасы. В данной статье мы разберем, из каких этапов складывается производственный цикл, как вертикальная интеграция влияет на скорость выпуска продукции и какие факторы определяют итоговую стоимость и сроки поставки деталей трансмиссии и шасси.
Структура производственного цикла: этапы и временные затраты
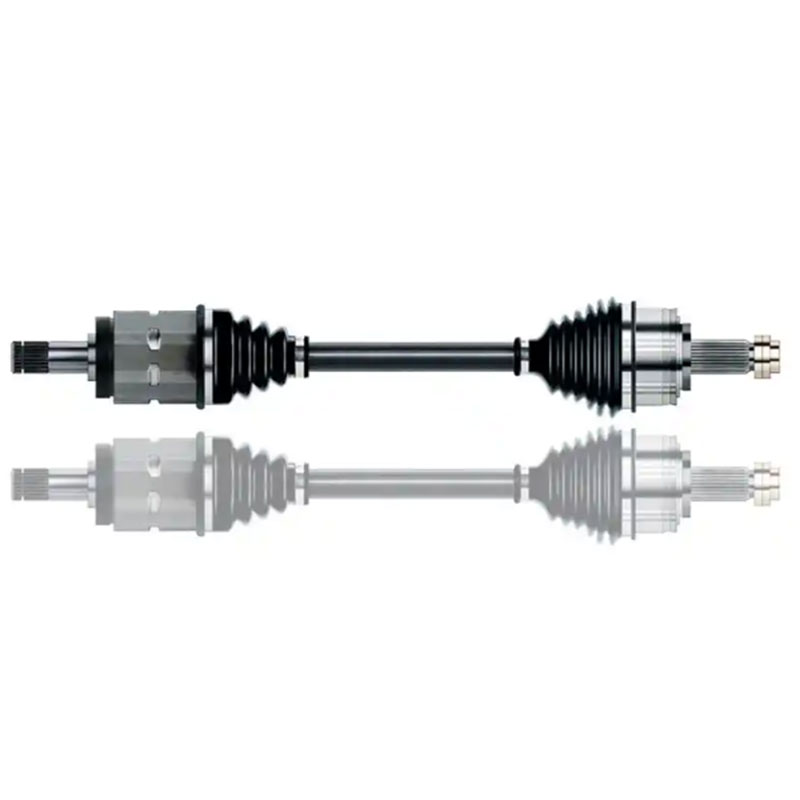
Производство высокоточных автомобильных компонентов, таких как полуоси, ступицы колес или коробки отбора мощности, представляет собой многоступенчатый технологический процесс. Каждый этап требует строгого контроля качества и соблюдения временных нормативов. Общий срок производства автомобильных деталей можно разделить на четыре ключевые фазы:
- Подготовительный этап и закупка сырья. Для серийных изделий сырье (стальные заготовки, поковки) обычно хранится на складе завода. Однако для специфических сплавов или крупных партий может потребоваться дополнительное время на закупку у металлургических комбинатов. Этот этап занимает от 3 до 10 дней в зависимости от доступности материалов на рынке.
- Основные технологические операции. Сюда входят горячая ковка, механическая обработка на станках с ЧПУ, термическая обработка. Именно на этом этапе формируется геометрия и прочность детали. Для сложных компонентов, таких как полые валы или реактивные тяги, этот этап является самым длительным и может занимать от 7 до 20 дней.
- Финишная обработка и покрытия. Антикоррозийная защита, например, методом электрофореза, требует не только нанесения покрытия, но и времени на сушку, полимеризацию и контроль адгезии. Нанесение покрытий обычно добавляет 2–5 дней к общему циклу.
- Контроль качества и упаковка. Каждая партия проходит неразрушающий контроль (дефектоскопию), измерение геометрических параметров и проверку твердости. Оформление сопроводительной документации (сертификаты материалов, протоколы испытаний) также входит в производственное время.
Важно отметить, что на предприятиях с вертикально интегрированной структурой, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», все эти этапы происходят на одной площадке. Отсутствие необходимости транспортировать полуфабрикаты между разными подрядчиками существенно сокращает логистические задержки и ускоряет общий цикл производства.
Факторы, влияющие на срок изготовления автокомпонентов
Запрос «срок производства автомобильных деталей» часто подразумевает ожидание мгновенного ответа, однако реальность диктуется инженерными ограничениями. Ниже приведены основные факторы, которые напрямую коррелируют с длительностью изготовления:
1. Сложность геометрии и требования к точности
Изготовление простого фланца с минимальными требованиями к допускам займет значительно меньше времени, чем производство прецизионной полуоси с высокими требованиями к соосности и шероховатости поверхности. Детали со сложной внутренней геометрией, такие как полые валы или корпуса коробок отбора мощности, требуют многооперационной обработки на токарных и фрезерных станках с ЧПУ. Каждая дополнительная операция увеличивает время цикла.
Инженерный опыт показывает, что ужесточение допусков с IT12 до IT7 может увеличить время механической обработки на 30–40% из-за необходимости использования более медленных режимов резания и промежуточных замеров.
2. Объем партии и эффект масштаба
Существует нелинейная зависимость между объемом заказа и временем его выполнения. Запуск небольшой опытной партии (например, 50 штук) требует полного цикла переналадки оборудования, настройки инструмента и проведения первой инспекции. Это делает удельное время на одну деталь высоким. При запуске крупной серии (от 1000 штук) время переналадки амортизируется на большое количество изделий, и основная часть времени уходит непосредственно на резание и обработку.
Однако сверхкрупные заказы могут столкнуться с ограничением производственной мощности. В таких случаях срок производства растягивается из-за очередности загрузки станков. Оптимальным решением является планирование поставок заранее, чтобы завод мог равномерно распределить нагрузку.
3. Наличие готовых чертежей и образцов
Если заказчик предоставляет полностью согласованные чертежи с указанием всех допусков, материалов и стандартов (ISO, DIN, ГОСТ), производственный цикл начинается немедленно. Если же требуется обратная инженерия по образцу или разработка конструкции с нуля, к производственному сроку добавляется этап инженерно-конструкторских работ (R&D). На предприятии ООО «Сычуань Хэнлун Автомобильные Компоненты» штат из 18 специалистов отдела разработки способен оперативно адаптировать стандартные решения под требования заказчика, но этот процесс все равно требует времени на согласование и утверждение прототипов.
4. Специфика материалов и термообработки
Некоторые марки сталей требуют особых режимов термообработки для достижения необходимой прочности и ударной вязкости. Процессы закалки, отпуска и цементации занимают фиксированное время, которое нельзя искусственно ускорить без риска ухудшения механических свойств металла. Например, глубокая цементация деталей трансмиссии может требовать выдержки в печах в течение десятков часов.
Вертикальная интеграция как инструмент сокращения сроков
Традиционная модель поставок часто предполагает участие нескольких посредников: один завод занимается ковкой, другой — механической обработкой, третий — нанесением покрытий. Такая фрагментация создает «узкие места» и увеличивает риск задержек на каждом этапе передачи груза.
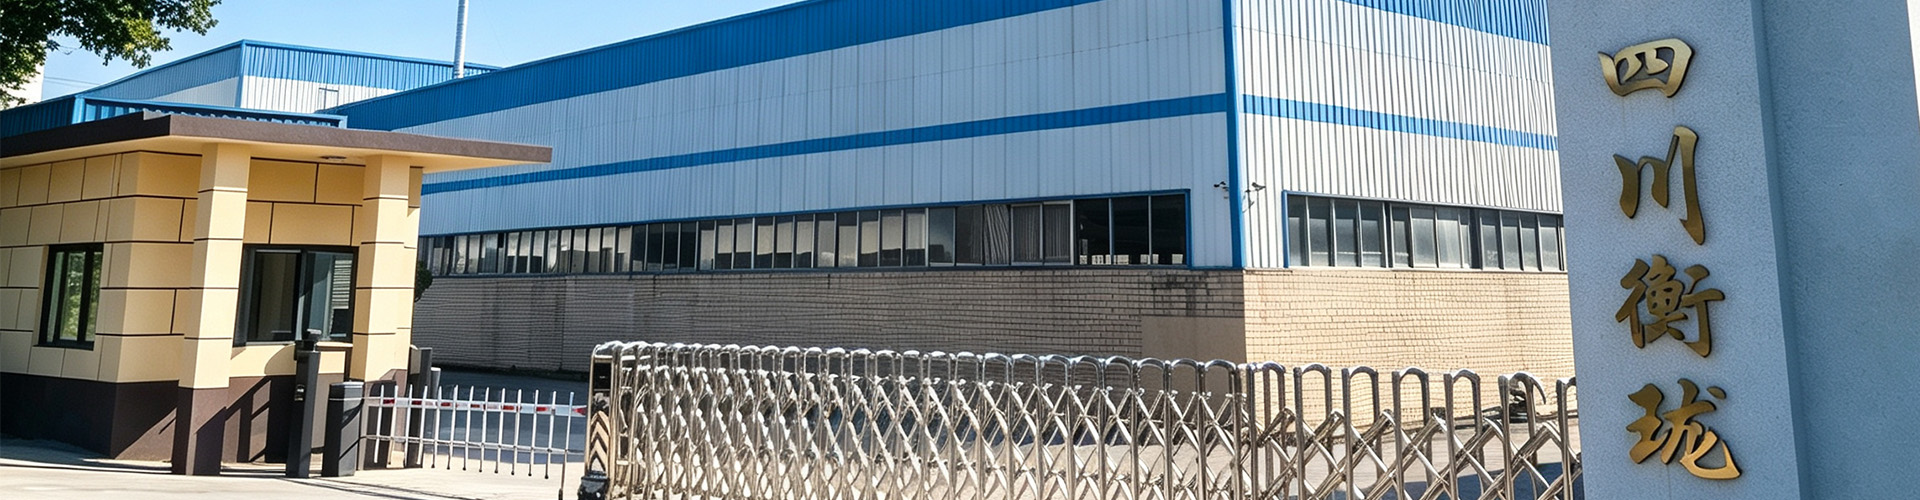
ООО «Сычуань Хэнлун Автомобильные Компоненты» реализует модель вертикально интегрированного предприятия. На производственной площадке площадью 12 800 квадратных метров сосредоточены четыре ключевые зоны:
- Кузнечный цех;
- Цех механической обработки с ЧПУ;
- Цех электрофорезного покрытия;
- Склад готовой продукции.
Такая конфигурация позволяет контролировать весь технологический цикл internally. Передача заготовки из кузнечного цеха в цех ЧПУ происходит внутри завода, что исключает логистические простои. Кроме того, наличие собственного цеха электрофорезного покрытия означает, что деталь не нужно отправлять стороннему подрядчику для антикоррозийной защиты, что часто становится причиной задержек на 1–2 недели. Возможность осуществлять полный цикл «в одной точке» является существенным конкурентным преимуществом при соблюдении жестких сроков поставок.
Расчет стоимости: связь цены и срока производства
Цена автомобильных деталей неразрывно связана со сроком их производства. Заказчики часто сталкиваются с дилеммой: выбрать стандартный срок производства по низкой цене или оплатить ускоренное изготовление. Структура ценообразования включает следующие компоненты:
| Фактор стоимости | Влияние на цену | Влияние на срок |
|---|---|---|
| Стандартное производство | Базовая цена | Оптимальный срок (плановая загрузка) |
| Срочный заказ (экспресс) | +20%…+50% к стоимости | Сокращение срока за счет приоритетной очереди и сверхурочных работ |
| Индивидуальная разработка | Высокая (включая R&D) | Длительный (требуется время на проектирование и тесты) |
| Крупносерийное производство | Низкая удельная стоимость | Длительный общий цикл, но быстрое изготовление единицы продукции |
Ускоренное производство требует перепланирования графиков работы оборудования, возможной оплаты сверхурочных часов персоналу и приоритетного доступа к сырью. Поэтому срочные заказы всегда стоят дороже. В то же время, долгосрочное партнерство и прогнозируемые объемы заказов позволяют заводу оптимизировать закупки и загрузку мощностей, что положительно сказывается на конечной цене для клиента.
Примеры реальных производственных сценариев
Чтобы лучше понять, как формируется срок производства автомобильных деталей, рассмотрим два типичных сценария из практики производства компонентов для грузовиков и автобусов.
Сценарий 1: Поставка стандартных ступиц колес для парка грузовиков
Задача: Изготовить партию из 500 ступиц колес для автомобилей КАМАЗ.
Условия: Чертежи стандартизированы, материал (сталь 45 или аналог) имеется на складе. Требуется механическая обработка и электрофорезное покрытие.
Процесс: Поскольку технология отработана, этап проектирования отсутствует. Заготовка поступает в кузнечный цех, затем на токарные станки с ЧПУ. Благодаря наличию 89 единиц оборудования, включая специализированные токарные станки, партия обрабатывается потоком. Электрофорезное покрытие наносится на собственной линии.
Результат: Срок производства составляет около 15–20 дней. Основная экономия времени достигается за счет отсутствия внешних подрядчиков и наличия сырья.
Сценарий 2: Разработка и производство нестандартных реактивных тяг
Задача: Создать усиленные реактивные тяги для специализированной техники, работающей в тяжелых условиях.
Условия: Заказчик предоставляет общие требования по нагрузкам, но не имеет детальных чертежей. Требуется подбор материала с повышенной усталостной прочностью.
Процесс: Инженеры ООО «Сычуань Хэнлун Автомобильные Компоненты» разрабатывают конструкцию, проводят расчеты на прочность и создают прототипы. Прототипы проходят лабораторные испытания на усталость и разрушающее контроль. После утверждения образца запускается серийное производство.
Результат: Общий срок может достигать 45–60 дней, из которых 2–3 недели уходят на инженерную проработку и тестирование. Однако результат обеспечивает полную техническую совместимость и надежность в конкретных эксплуатационных условиях.
Контроль качества как неотъемлемая часть срока производства
Частой ошибкой при оценке сроков является игнорирование времени, необходимого для контроля качества. В автомобильной промышленности, особенно для компонентов шасси и трансмиссии, брак недопустим. Сертификация по стандартам ISO 9001 и IATF 16949 обязывает производителя проводить многоуровневый контроль:
- Входной контроль материалов (проверка сертификатов стали, химического состава);
- Операционный контроль на каждом этапе обработки;
- Окончательный приемочный контроль геометрии;
- Неразрушающее тестирование (магнитопорошковый контроль, ультразвуковая дефектоскопия) для выявления внутренних трещин и пустот.
Каждая отгрузка сопровождается протоколом испытаний и сертификатом соответствия материала. Подготовка этого пакета документов также входит в производственный цикл. Попытка сократить время на контроль качества ради ускорения отгрузки несет критические риски для безопасности конечного продукта и репутации поставщика.
Как оптимизировать сроки поставок: рекомендации для закупщиков
Для минимизации рисков срыва сроков поставки автомобильных деталей рекомендуется придерживаться следующих стратегий:
- Долгосрочное планирование. Сообщайте о потребностях в деталях минимум за 2–3 месяца до даты необходимости. Это позволяет заводу запланировать закупку сырья и загрузку оборудования.
- Стандартизация требований. Использование стандартных решений и материалов, имеющихся в наличии у производителя, значительно ускоряет процесс. Кастомизация должна быть обоснована технической необходимостью.
- Прозрачная коммуникация. Предоставляйте полные и четкие технические задания. Неясности в чертежах приводят к остановкам производства для уточнений.
- Выбор вертикально интегрированного поставщика. Сотрудничество с заводами, такими как ООО «Сычуань Хэнлун Автомобильные Компоненты», которые обладают полным циклом производства, снижает зависимость от внешних факторов и логистических задержек между субподрядчиками.
FAQ: Часто задаваемые вопросы о сроках производства
Какой минимальный срок производства автомобильных деталей?
Минимальный срок зависит от типа детали и наличия заготовок. Для простых стандартных изделий (например, некоторых видов фланцев или крепежа) при наличии сырья на складе срок может составлять 7–10 дней. Для сложных деталей трансмиссии, требующих ковки и термообработки, минимальный реалистичный срок составляет 15–20 дней.
Влияет ли объем заказа на срок производства?
Да, влияет неоднозначно. Малые партии требуют времени на переналадку оборудования, что увеличивает относительное время производства. Крупные партии занимают больше календарных дней из-за объема работ, но могут производиться в более оптимальном режиме. Оптимальный срок достигается при загрузке производственной линии полной серией, предусмотренной технологическим процессом.
Можно ли ускорить производство за дополнительную плату?
В большинстве случаев да. Заводы могут перевести заказ в статус приоритетного, задействовать сверхурочные работы или перераспределить ресурсы. Однако это возможно только если есть свободные мощности и сырье. Ускорение физико-химических процессов (например, термообработки) невозможно без потери качества.
Почему срок производства деталей по чертежам заказчика дольше?
Производство по индивидуальным чертежам требует этапа технологической подготовки: программирования станков с ЧПУ, изготовления или закупки специального инструмента, создания пресс-форм для ковки (если необходимо) и изготовления пробных образцов для утверждения. Эти этапы добавляют к производственному циклу от 1 до 3 недель.
Как контролируется качество во время производства?
Контроль осуществляется на всех этапах: входной контроль сырья, межоперационный контроль геометрии и твердости, финальный контроль перед упаковкой. Компания использует дефектоскопическое оборудование для неразрушающего контроля, что гарантирует отсутствие внутренних дефектов в критически важных деталях шасси и трансмиссии.
Заключение и рекомендации
Понимание того, как рассчитывается срок производства автомобильных деталей, позволяет компаниям-закупщикам эффективно управлять своими запасами и производственными графиками. Ключевыми факторами, определяющими скорость изготовления, являются сложность детали, объем партии, наличие сырья и уровень интеграции производственных мощностей поставщика.
С инженерной точки зрения, попытка искусственно ускорить физические процессы обработки металла или термообработки неизбежно ведет к снижению качества. Поэтому наиболее эффективной стратегией является не поиск самых быстрых, а выбор самых надежных и технологически оснащенных партнеров. Вертикальная интеграция, собственная лаборатория контроля качества и наличие полного цикла обработки — от ковки до покрытия — являются маркерами поставщика, способного соблюдать сроки без компромиссов в качестве.
Для обеспечения бесперебойных поставок деталей трансмиссии и шасси, адаптированных под требования таких брендов, как КАМАЗ, МАЗ, MAN и Volvo, рекомендуется устанавливать долгосрочные отношения с производителями, обладающими сертификацией IATF 16949. Это гарантирует не только соблюдение сроков, но и стабильность технических характеристик продукции.
Если вам требуется расчет сроков и стоимости для вашего конкретного проекта, ознакомьтесь с нашими техническими решениями и каталогом продукции для получения детальной консультации.