Срок обработки автомобильных деталей: цены от производителя
2026-10-02
- Срок обработки автомобильных деталей: от чего зависит время производства и итоговая цена
- Технологические этапы и их влияние на сроки изготовления
- Сравнение сроков и стоимости: серийное производство vs индивидуальные заказы
- Реальные промышленные сценарии применения
- Как оптимизировать сроки поставки без потери качества
- Ценообразование: из чего складывается стоимость
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору поставщика
Срок обработки автомобильных деталей: от чего зависит время производства и итоговая цена
В условиях глобальной нестабильности цепочек поставок и роста требований к надежности коммерческого транспорта, вопрос срока обработки автомобильных деталей становится критическим фактором для закупщиков и технических директоров автопарков. Время выполнения заказа напрямую влияет не только на логистические расходы, но и на общую стоимость владения техникой. Понимание того, как формируется производственный цикл — от получения чертежа до отгрузки готовой партии — позволяет оптимизировать бюджет и избежать простоев оборудования.
Многие покупатели ошибочно полагают, что скорость изготовления определяется исключительно мощностью станков. На практике срок обработки автомобильных деталей зависит от сложного взаимодействия технологических процессов: подготовки сырья, черновой и чистовой механической обработки, термического упрочнения, антикоррозийной защиты и многоступенчатого контроля качества. Вертикально интегрированные предприятия, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», демонстрируют преимущество за счет концентрации всех этапов производства на одной площадке, что исключает задержки при передаче полуфабрикатов между подрядчиками.
Факторы, определяющие длительность производственного цикла
Производство высокоточных компонентов трансмиссии и шасси — это не конвейерная сборка типовых изделий, а сложный инженерный процесс. Срок изготовления варьируется от нескольких дней для стандартных партий до нескольких недель для сложных индивидуальных заказов. Ключевые факторы, влияющие на тайминг, можно разделить на несколько групп:
- Сложность геометрии детали. Изготовление простых фланцев или реактивных тяг требует меньше машинного времени, чем производство полых валов или коробок отбора мощности с внутренними шлицами и высокими требованиями к соосности.
- Объем партии. Запуск крупной серии (например, более 1000 единиц) требует дополнительного времени на настройку ЧПУ-станков и изготовление специализированной оснастки, однако среднее время на одну деталь снижается. Малые партии быстрее запускаются в работу, но имеют более высокую удельную стоимость обработки.
- Требования к материалам и термообработке. Использование легированных сталей necessitates строгий контроль температурных режимов закалки и отпуска. Нарушение технологии ведет к браку, поэтому эти этапы нельзя ускорять искусственно.
- Необходимость поверхностной обработки. Нанесение антикоррозийных покрытий, таких как электрофорез, добавляет к циклу от 24 до 72 часов, включая подготовку поверхности, нанесение и полимеризацию слоя.
Инженерный опыт показывает, что попытка искусственно сократить время термообработки или охлаждения приводит к возникновению внутренних напряжений в металле. В долгосрочной перспективе это снижает ресурс детали под нагрузкой, что недопустимо для грузовиков и автобусов, работающих в тяжелых условиях.
Технологические этапы и их влияние на сроки изготовления
Чтобы реалистично оценивать срок обработки автомобильных деталей, необходимо разобрать производственный процесс по этапам. Каждый из них имеет свое «узкое место», которое может стать причиной задержки при неправильном планировании.
1. Подготовка производства и закупка сырья (3–7 дней)
Процесс начинается не с включения станка, а с проверки технической документации. Инженеры ООО «Сычуань Хэнлун Автомобильные Компоненты» анализируют чертежи заказчика на предмет технологичности. Если деталь изготавливается по образцу, проводится ее 3D-сканирование и реверс-инжиниринг. Параллельно осуществляется закупка сертифицированного металлопроката. Наличие склада сырья с режимом беспошлинного хранения на территории завода позволяет сократить этот этап для стандартных марок стали, но для специальных сплавов может потребоваться дополнительное время на входной контроль и лабораторные испытания материала.
2. Горячая штамповка и ковка (2–5 дней)
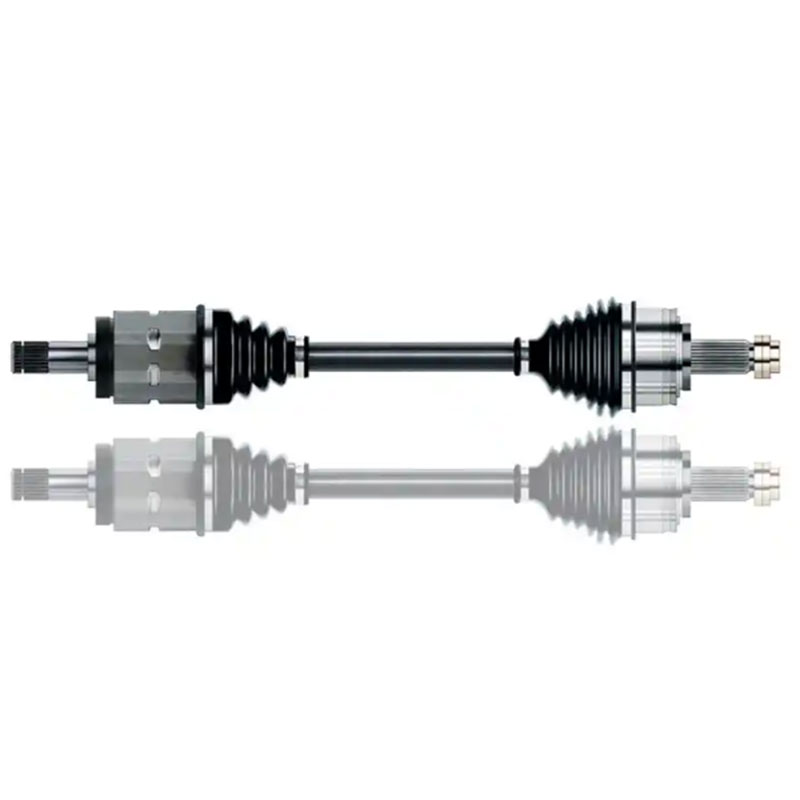
Для таких деталей, как ступицы колес, полуоси и прецизионные поковки, первичное формование осуществляется методом горячей ковки. Этот этап обеспечивает правильную структуру металла и высокую прочность. Время цикла зависит от количества прессов и сложности формы. После ковки детали проходят нормализацию для снятия напряжений. Ошибки на этом этапе необратимы, поэтому контроль геометрии после ковки является обязательным.
3. Механическая обработка на станках с ЧПУ (5–14 дней)
Это самый трудоемкий этап. Токарные и фрезерные центры с числовым программным управлением обеспечивают точность до микрон. Для деталей трансмиссии, таких как проходные валы и коробки отбора мощности, критически важна точность обработки шлицевых соединений и посадочных мест подшипников.
Срок обработки автомобильных деталей на этом этапе зависит от:
- Количества операций (черновая обточка, чистовая шлифовка, нарезка резьбы).
- Необходимости смены инструмента и переналадки станка.
- Сложности программы управления. Детали со сложной пространственной геометрией требуют больше машинного времени.
На предприятии в Сычуани парк из 89 единиц современного оборудования позволяет распределять нагрузку между линиями, что минимизирует очереди на обработку.
4. Термическая обработка и упрочнение (3–5 дней)
После механической обработки детали подвергаются закалке, цементации или азотированию для повышения поверхностной твердости при сохранении вязкости сердцевины. Этот процесс требует точного соблюдения временных и температурных графиков. Ускорение охлаждения может привести к трещинам, а недостаточный нагрев — к низкой износостойкости. Каждая партия сопровождается протоколом испытаний, подтверждающим достижение требуемых параметров твердости (HRC).
5. Антикоррозийное покрытие и финишная обработка (2–4 дня)
Для эксплуатации в агрессивных средах (дорожные соли, влага) детали покрываются защитными слоями. ООО «Сычуань Хэнлун Автомобильные Компоненты» использует метод электрофореза, который обеспечивает равномерное покрытие даже в труднодоступных местах и внутренних полостях полых валов. Процесс включает обезжиривание, фосфатирование, нанесение грунта и запекание. Электрофорез превосходит традиционное гальваническое цинкование по долговечности и экологичности, но требует строгого контроля толщины слоя.
6. Контроль качества и упаковка (2–3 дня)
Финальный этап включает неразрушающий контроль (дефектоскопию), проверку геометрических параметров на координатно-измерительных машинах (КИМ) и визуальный осмотр. Каждая деталь должна соответствовать стандартам ISO 9001 и IATF 16949. Упаковка осуществляется с учетом требований экспортной логистики, чтобы исключить повреждения при транспортировке в страны СНГ, Юго-Восточной Азии и другие регионы.
Сравнение сроков и стоимости: серийное производство vs индивидуальные заказы
При формировании бюджета закупки важно понимать разницу между заказом стандартной продукции и изготовлением деталей по индивидуальным чертежам. Ниже приведена сравнительная таблица, иллюстрирующая зависимость сроков и цены от типа заказа.
| Параметр | Стандартная продукция (Catalog Items) | Изготовление по чертежам заказчика (OEM/Custom) |
|---|---|---|
| Подготовка производства | Минимальная (готовые программы ЧПУ) | Высокая (разработка техпроцесса, создание оснастки) |
| Срок обработки автомобильных деталей | 15–25 дней (включая логистику) | 30–45 дней (первая партия), 20–30 дней (повторные) |
| Стоимость единицы | Ниже (эффект масштаба) | Выше (амортизация оснастки и инженерных работ) |
| Гибкость изменений | Отсутствует | Высокая (возможна адаптация под конкретную модель) |
| Минимальная партия (MOQ) | Определяется складскими запасами | Обычно от 50–100 штук (зависит от сложности) |
| Контроль качества | Выборочный (статистический) | 100% контроль первой партии, выборочный далее |
Из таблицы видно, что для срочных нужд целесообразнее использовать стандартные решения, адаптированные под популярные модели грузовиков (КАМАЗ, МАЗ, MAN). Однако для уникального оборудования или модернизации существующего парка индивидуальный заказ, несмотря на больший начальный срок, обеспечивает идеальную совместимость и долгосрочную надежность.
Реальные промышленные сценарии применения
Понимание сроков производства важно не абстрактно, а в привязке к конкретным эксплуатационным задачам. Рассмотрим два типичных сценария, где правильный выбор поставщика и понимание цикла обработки играют решающую роль.
Сценарий 1: Ремонт ходовой части карьерных самосвалов
Условия: Высокие ударные нагрузки, абразивный износ, работа в режиме 24/7. Простой техники стоит десятки тысяч долларов в день.
Требования к деталям: Полуоси и ступицы должны обладать повышенной ударной вязкостью и устойчивостью к усталостным разрушениям.
Решение: Использование поковок из легированной стали с последующей глубокой термообработкой. Срок обработки автомобильных деталей в данном случае увеличивается за счет необходимости проведения расширенных испытаний на усталость. Однако вертикальная интеграция производителя позволяет провести эти тесты на собственной лаборатории, не отправляя образцы сторонним организациям. Это сокращает общее время подтверждения качества на 5–7 дней по сравнению с фрагментированными цепочками поставок.
Инженерный совет: В таких условиях экономия на времени термообработки недопустима. Лучше заложить в план ремонта дополнительный неделю, но получить деталь с гарантированным ресурсом, чем менять её через месяц эксплуатации.
Сценарий 2: Модернизация трансмиссии автобусов городского цикла
Условия: Частые остановки и разгоны, высокие требования к комфорту (отсутствие вибраций), необходимость снижения веса для экономии топлива.
Требования к деталям: Высокая точность изготовления шлицевых соединений валов и муфт включения для обеспечения плавности переключения передач.
Решение: Прецизионная механическая обработка на ЧПУ-станках с высоким классом точности. Здесь критична не столько прочность, сколько геометрия. Срок обработки увеличивается за счет множественных проходов шлифовки и контроля биения. Применение электрофорезного покрытия вместо тяжелой galvanization помогает снизить вес узла.
Логистический аспект: Поскольку автобусные парки часто расположены в крупных городах с жесткими экологическими нормами, наличие сертификатов соответствия и протоколов испытаний материалов является обязательным условием допуска деталей к монтажу.
Как оптимизировать сроки поставки без потери качества
Закупщики часто сталкиваются с дилеммой: нужно быстро, но качественно. Опыт работы ООО «Сычуань Хэнлун Автомобильные Компоненты» с 78 постоянными клиентами из 32 стран выявил несколько стратегий, позволяющих сократить срок обработки автомобильных деталей:
- Заблаговременное планирование. Передача чертежей и согласование технических требований за 2–3 месяца до физической потребности позволяет производителю заранее закупить сырье и подготовить оснастку.
- Стандартизация компонентов. Использование унифицированных крепежных элементов и посадочных размеров снижает время на переналадку оборудования.
- Выбор вертикально интегрированного поставщика. Когда ковка, обработка и покрытие находятся на одном заводе, исключаются транспортные задержки между цехами разных подрядчиков. Внутренняя логистика занимает минуты, а не дни.
- Четкое техническое задание. Ошибки в чертежах или неоднозначные требования приводят к остановке производства для уточнений. Детализированное ТЗ с указанием допусков, шероховатости и материалов ускоряет запуск в работу.
Ценообразование: из чего складывается стоимость
Цена на автомобильные детали не является произвольной. Она формируется на основе калькуляции затрат, связанных с каждым этапом производственного цикла. Понимание этой структуры помогает закупщикам аргументированно вести переговоры и избегать скрытых платежей.
- Стоимость материалов. Зависит от биржевых цен на сталь и легирующие добавки. Сертифицированный металл стоит дороже ломового, но гарантирует отсутствие внутренних дефектов.
- Амортизация оборудования. Современные ЧПУ-станки и линии электрофореза требуют значительных инвестиций. Чем выше загрузка оборудования, тем ниже доля амортизации в цене одной детали.
- Энергозатраты. Термообработка и гальванические процессы являются энергоемкими. Эффективность энергопотребления завода напрямую влияет на себестоимость.
- Контроль качества. Затраты на работу лаборатории, дефектоскопистов и оформление сертификатов. Для производителей, работающих по стандарту IATF 16949, эти затраты выше, но они страхуют покупателя от рекламаций.
- Логистика и упаковка. Стоимость экспортной упаковки, таможенного оформления и доставки до порта или границы. Компания предлагает услугу «полного цикла в одной точке», что позволяет фиксировать логистические расходы на раннем этапе.
Важно отметить, что самая низкая цена часто достигается за счет экономии на контроле качества или использовании несертифицированного сырья. В долгосрочной перспективе такая экономия оборачивается дорогостоящими простоями техники и ремонтами.
Часто задаваемые вопросы (FAQ)
Какой минимальный срок обработки автомобильных деталей для срочного заказа?
Для стандартных изделий, находящихся на складе или в производстве, срок может составлять 7–10 дней на изготовление плюс логистическое время. Для индивидуальных заказов минимальный реалистичный срок составляет 20–25 дней, так как технологически невозможно безопасно ускорить процессы термообработки и контроля качества без риска брака.
Влияет ли объем партии на срок изготовления?
Да, существенно. Первая партия всегда требует больше времени на наладку оборудования и утверждение образцов. Повторные заказы выполняются быстрее, так как программы ЧПУ и оснастка уже готовы. При заказе крупных серий (от 1000 шт.) производитель может выделить отдельную линию, что стабилизирует сроки.
Предоставляет ли производитель документы о качестве?
Обязательно. Каждая отгрузка сопровождается протоколом испытаний, сертификатом соответствия материала и паспортом изделия. Для экспорта в Россию и страны ЕАЭС предоставляются документы, необходимые для таможенной очистки и сертификации по местным стандартам. Компания имеет сертификаты ISO 9001 и IATF 16949.
Можно ли изготовить деталь по изношенному образцу?
Да, компания осуществляет реверс-инжиниринг. Инженеры восстанавливают первоначальные чертежи с учетом износа образца, согласовывают их с заказчиком и затем запускают в производство. Это увеличивает срок подготовки на 3–5 дней, но позволяет восстановить редкие детали, снятые с производства.
Как обеспечивается защита от коррозии при длительной морской перевозке?
Детали покрываются методом электрофореза, который создает прочный полимерный слой. Дополнительно используется антикоррозийная упаковка (VCI-пленка, осушители) и деревянная тара, обработанная согласно международным стандартам. Это гарантирует сохранность покрытия даже в условиях высокой влажности.
Заключение и рекомендации по выбору поставщика
Срок обработки автомобильных деталей — это комплексный показатель, отражающий технологическую зрелость производителя. Быстрая доставка важна, но она не должна достигаться ценой снижения надежности компонентов трансмиссии и шасси. В индустрии коммерческого транспорта цена ошибки измеряется не только стоимостью замены детали, но и потерями от простоя техники.
При выборе партнера обращайте внимание не только на заявленные сроки, но и на наличие собственного полного производственного цикла. Вертикальная интеграция, как в случае с ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет контролировать каждый этап — от ковки до покраски, обеспечивая предсказуемость сроков и стабильное качество. Наличие сертификации IATF 16949 является надежным индикатором того, что процессы управления качеством выстроены на международном уровне.
Для оптимизации ваших закупок рекомендуется заранее обсуждать технические требования и планировать заказы с учетом реального производственного цикла. Это позволит избежать авралов и обеспечить ваш автопарк надежными компонентами по обоснованной цене.
Если вам требуется расчет сроков и стоимости для вашей конкретной задачи, изучите наши технические решения и каталог продукции для получения детальной информации.