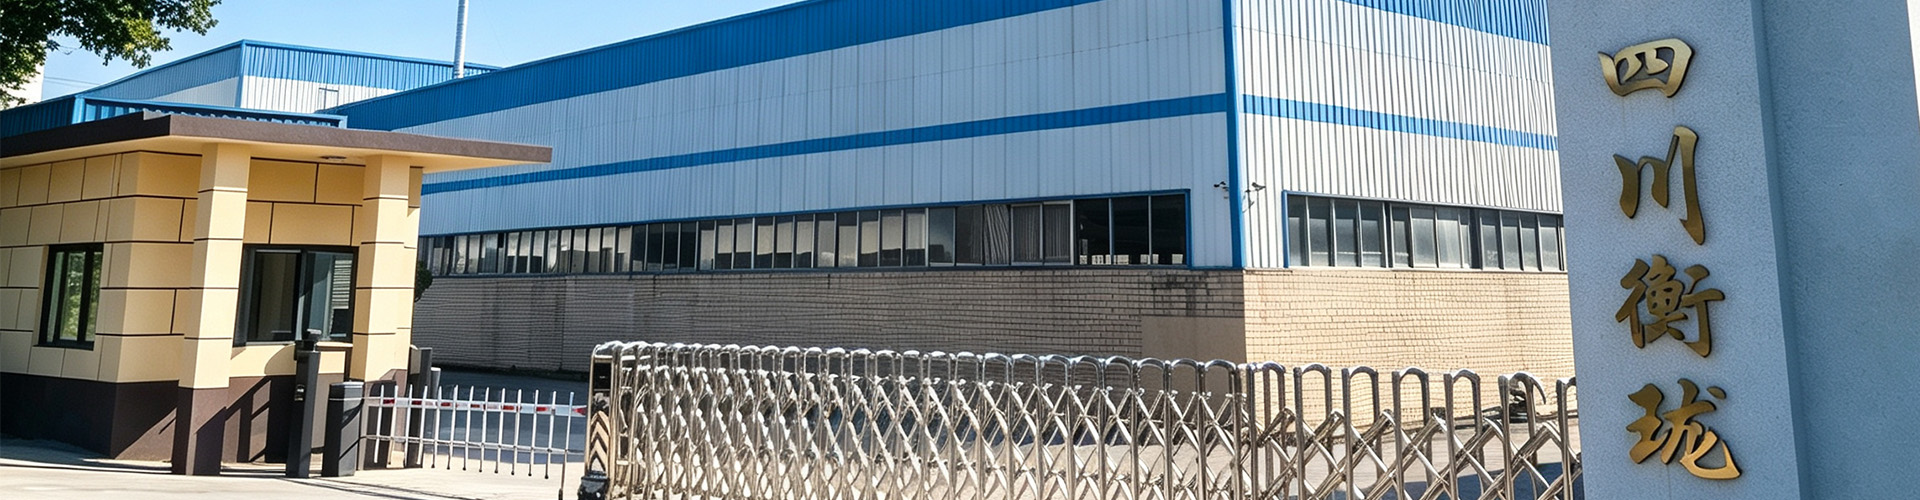
Экспорт запчастей для коммерческого транспорта оптом от производителя
2026-10-02
- Экспорт запчастей для коммерческого транспорта: технические требования и логистика прямых поставок
- Критерии выбора производителя автокомпонентов для импорта
- Технологический цикл производства трансмиссионных деталей
- Ассортимент и технические характеристики продукции
- Сравнение подходов к закупке: трейдеры против производителей
- Реальные сценарии применения и инженерные нюансы
- Логистика и документальное сопровождение экспорта
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и заключению контракта
Экспорт запчастей для коммерческого транспорта: технические требования и логистика прямых поставок
Организация стабильного экспорта запчастей для коммерческого транспорта оптом от производителя требует не только конкурентной цены, но и строгого соответствия инженерным стандартам, прозрачности цепочки поставок и гарантированного качества материалов. В условиях глобальной нестабильности логистических маршрутов и ужесточения требований к сертификации автокомпонентов, закупщики сталкиваются с необходимостью тщательной проверки производственных мощностей поставщика. Ключевыми факторами успеха становятся вертикальная интеграция производства, наличие международных сертификатов качества (ISO 9001, IATF 16949) и способность завода адаптировать продукцию под специфические условия эксплуатации в разных климатических зонах.
Прямые поставки от завода-изготовителя позволяют исключить наценки посредников и получить полный контроль над техническими характеристиками деталей. Однако этот подход накладывает на покупателя ответственность за проведение технического аудита. Важно понимать, как именно контролируется геометрия деталей, какие методы неразрушающего контроля применяются и насколько гибко производитель может реагировать на изменения в чертежах. В данном материале рассматриваются критерии выбора надежного партнера для импорта трансмиссионных и ходовых компонентов, а также анализируются технические особенности производства высокоточных автозапчастей в Китае.
Критерии выбора производителя автокомпонентов для импорта
При формировании стратегии закупок за рубежом, особенно в сегменте тяжелых грузовиков и спецтехники, решающее значение имеет не просто наличие товара на складе, а производственная архитектура предприятия. Рынок насыщен торговыми компаниями, которые позиционируют себя как заводы, что создает риски несоответствия заявленных и реальных характеристик продукции. Для минимизации этих рисков необходимо оценивать поставщика по ряду технических и организационных параметров.
Вертикальная интеграция является одним из главных индикаторов надежности. Завод, который самостоятельно выполняет все этапы — от горячей штамповки и ковки до финишной механической обработки и нанесения антикоррозийных покрытий, — способен гарантировать стабильность качества. Отсутствие зависимости от сторонних подрядчиков позволяет оперативно устранять дефекты на ранних стадиях и снижать себестоимость конечного продукта. Например, наличие собственного цеха электрофорезного покрытия обеспечивает равномерную защиту деталей от коррозии даже в сложных геометрических формах, чего трудно достичь при аутсорсинге этой операции.
Сертификация по стандартам IATF 16949 является обязательным минимумом для любого серьезного игрока на рынке автомобильных компонентов. Этот стандарт регламентирует не только качество самой продукции, но и процессы управления производством, отслеживаемость партий и работу с рекламациями. Наличие действующего сертификата ISO 9001 подтверждает общую зрелость системы менеджмента качества. Закупщику следует запрашивать не просто копии сертификатов, но и отчеты о внутренних аудитах или протоколы испытаний конкретных партий, чтобы убедиться в реальном соблюдении регламентов.
Инженерный потенциал предприятия также играет ключевую роль. Возможность производства по индивидуальным чертежам или образцам заказчика требует наличия квалифицированного отдела разработки и современного парка станков с ЧПУ. Гибкость производственной линии позволяет адаптировать стандартные решения под конкретные модели техники, такие как КАМАЗ, МАЗ, MAN или Volvo, учитывая региональные особенности эксплуатации. Это особенно важно при заказе деталей для ремонта устаревшего парка техники, где оригинальные запчасти могут быть недоступны или экономически нецелесообразны.
Технологический цикл производства трансмиссионных деталей
Понимание производственного процесса помогает закупщику грамотно формулировать технические задания и оценивать обоснованность сроков изготовления. Производство критически важных узлов, таких как полуоси, карданные валы и ступицы, представляет собой многоступенчатый процесс, где каждый этап влияет на итоговую прочность и долговечность изделия.
Процесс начинается с заготовительного производства. Для деталей, подвергающихся высоким динамическим нагрузкам, предпочтительным методом является горячая ковка или прецизионная штамповка. Этот метод обеспечивает необходимую структуру металла, повышая его усталостную прочность по сравнению с литьем или простой механической обработкой из прутка. На современных предприятиях, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», используются кузнечно-прессовые комплексы, позволяющие получать заготовки с минимальными припусками на обработку, что снижает расход материала и энергозатраты.
Далее следует этап механической обработки на станках с числовым программным управлением (ЧПУ). Точность обработки поверхностей сопряжения, шлицевых соединений и посадочных мест подшипников определяет надежность сборки узла в целом. Использование многоосевых токарных и фрезерных центров позволяет достигать высоких классов точности и шероховатости поверхности, необходимых для длительной работы без люфтов и вибраций. Контроль размеров осуществляется на каждом этапе, что предотвращает накопление погрешностей.
Завершающим этапом является нанесение защитных покрытий и термическая обработка. Электрофорезное покрытие (катафорез) обеспечивает превосходную адгезию и коррозионную стойкость, проникая во внутренние полости деталей, что особенно актуально для полых валов и сложных корпусных элементов. Термическая обработка (закалка, отпуск) придает металлу необходимые твердость и вязкость. Важно, чтобы эти процессы контролировались лабораторными методами, включая спектроскопический анализ состава стали и проверку твердости по Роквеллу.
Ассортимент и технические характеристики продукции
Для успешного экспорта запчастей для коммерческого транспорта производитель должен предлагать широкий спектр номенклатуры, закрывающий потребности различных систем автомобиля. Фокус на трансмиссии и ходовой части обусловлен высокой интенсивностью износа этих узлов в коммерческой эксплуатации.
Основные категории продукции включают:
- Ступицы колёс: Изготавливаются из высокопрочных легированных сталей. Ключевые параметры — точность посадки подшипников, балансировка и устойчивость к ударным нагрузкам. Ступицы проходят ультразвуковой контроль на наличие микротрещин.
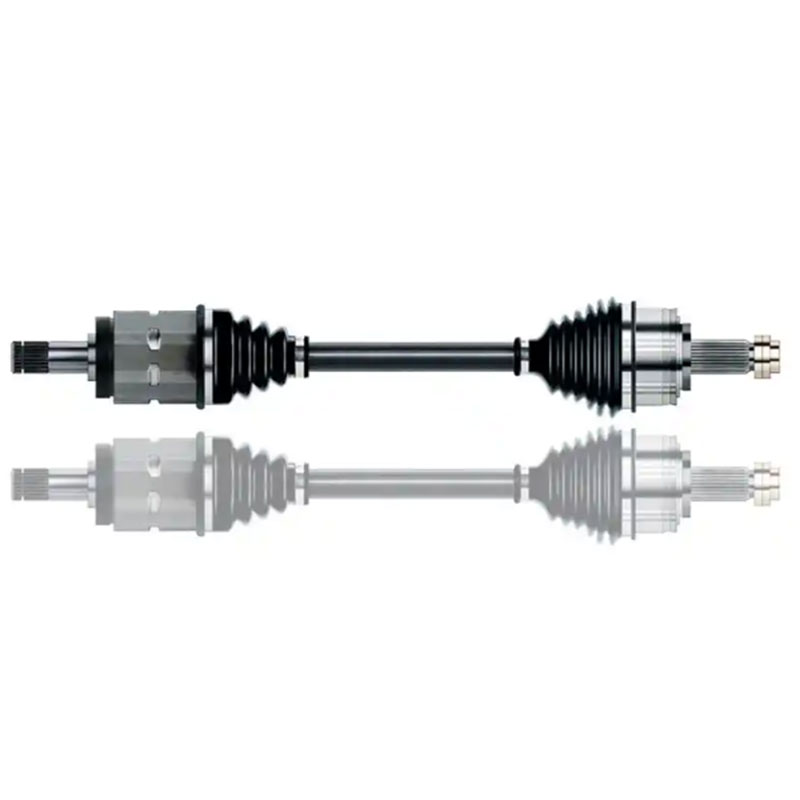
- Приводные валы (проходные, полуоси, полые): Ответственные элементы, передающие крутящий момент. Требуют высокой соосности и прочности на скручение. Производятся методом ковки с последующей шлифовкой шлицев.
- Коробки отбора мощности (КОМ): Узлы для привода навесного оборудования спецтехники. Важна герметичность корпуса и износостойкость шестерен.
- Карданные соединения и крестовины: Работают в условиях постоянных угловых смещений. Требуют высокой точности термообработки для предотвращения выкрашивания поверхностного слоя.
- Реактивные тяги и элементы подвески: Воспринимают реактивные моменты мостов. Критична прочность сварных швов и качество резинометаллических шарниров.
Продукция адаптируется под технические требования ведущих мировых брендов. Это означает соблюдение оригинальных допусков и использование материалов, эквивалентных или превосходящих спецификации OEM-производителей. Ниже приведена таблица с примерами технических параметров для некоторых категорий деталей, иллюстрирующая уровень контроля качества.
| Тип детали | Материал | Метод контроля качества | Ключевой параметр | Стандарт адаптации |
|---|---|---|---|---|
| Полуось ведущего моста | Легированная сталь (40Cr, 42CrMo) | УЗК, магнитопорошковый контроль | Предел текучести, твердость сердцевины | ГОСТ / DIN / ISO |
| Ступица колеса | Сталь 45, 50Mn | Координатно-измерительная машина (КИМ) | Биение посадочных поверхностей | SAE J1204 |
| Крестовина карданного вала | Цементуемая сталь (20CrMnTi) | Металлографический анализ | Глубина цементации, микроструктура | ISO 16949 |
| Фланец крепления | Конструкционная сталь | Визуальный, измерительный | Плоскостность, расположение отверстий | Чертеж заказчика |
Сравнение подходов к закупке: трейдеры против производителей
При выходе на внешний рынок многие компании выбирают между работой с крупными торговыми домами и прямым контрактом с заводом. Каждый из этих вариантов имеет свои инженерные и экономические последствия.
| Критерий | Прямой производитель (Завод) | Торговый посредник (Трейдер) |
|---|---|---|
| Цена | Ниже на 15–30% за счет отсутствия наценки | Выше из-за маржи посредника |
| Контроль качества | Прямой доступ к лабораторным данным и протоколам | Зависит от добросовестности поставщика завода |
| Гибкость customization | Высокая: возможность изменения чертежей и материалов | Низкая: работа только с готовым ассортиментом |
| Минимальная партия (MOQ) | Может быть выше, но обсуждаема для постоянных клиентов | Обычно ниже, так как товар есть в наличии |
| Техническая поддержка | Инженеры завода консультируют по применению | Передача информации с искажениями |
| Сроки реакции на брак | Быстрое расследование причин на производстве | Длительная переписка между тремя сторонами |
Из таблицы видно, что для долгосрочного сотрудничества и формирования стабильного канала поставок прямой контракт с производителем является более предпочтительным. Это особенно актуально для компаний, которые стремятся создать собственный бренд запчастей или нуждаются в уникальных деталях, не представленных на массовом рынке.
Реальные сценарии применения и инженерные нюансы
Выбор материалов и технологий обработки напрямую зависит от условий эксплуатации техники. Рассмотрим два типичных сценария, где ошибки в подборе запчастей приводят к серьезным последствиям.
Сценарий 1: Эксплуатация в условиях крайнего Севера и Сибири. Низкие температуры (до -50°C) вызывают хладноломкость многих марок сталей. Стандартные полуоси или элементы подвески, изготовленные из недостаточно легированной стали, могут разрушиться при ударе о неровность дороги. В этом случае критически важно использование сталей с низким порогом хладноломкости и проведение нормализации после механической обработки. Производитель должен предоставлять сертификаты на материал с указанием ударной вязкости при отрицательных температурах. ООО «Сычуань Хэнлун» учитывает эти требования, предлагая материалы, адаптированные под климатические зоны России и Казахстана.
Сценарий 2: Работа в карьерах и на стройплощадках (высокая запыленность и ударные нагрузки). Карданные валы и ступицы подвергаются абразивному износу и сильным вибрациям. Здесь важны не только прочностные характеристики, но и качество уплотнений и защитных покрытий. Электрофорезное покрытие, применяемое на заводе, создает барьер, устойчивый к воздействию дорожных реагентов и грязи. Кроме того, точность балансировки валов снижает вибрационную нагрузку на подшипники, продлевая срок службы всего узла. Инженерный опыт показывает, что экономия на качестве покрытия часто приводит к коррозионному растрескиванию в течение первого года эксплуатации.
С точки зрения инженерной практики, при закупке деталей трансмиссии следует обращать внимание не только на номинальные размеры, но и на состояние поверхностного слоя. Наличие микродефектов, видимых только при магнитопорошковом контроле, может стать очагом усталостного разрушения. Поэтому требование предоставления протоколов неразрушающего контроля для каждой партии является обоснованной мерой предосторожности.
Логистика и документальное сопровождение экспорта
Организация поставок из Китая требует внимательного отношения к таможенному оформлению и упаковке. Неправильная маркировка или недостаточная защита груза могут привести к повреждению деталей и задержкам на границе. Производители с опытом экспорта в 32 страны, включая рынки СНГ, Ближнего Востока и Южной Америки, обычно предлагают комплексные логистические решения.
Упаковка должна обеспечивать сохранность геометрии деталей при морских и сухопутных перевозках. Тяжелые элементы, такие как мосты или крупные валы, фиксируются в деревянных ящиках или на паллетах с использованием стяжных ремней. Мелкие детали упаковываются в коробки с индивидуальной защитой от коррозии (VCI-пленка, силикагель). Каждая упаковка маркируется согласно требованиям заказчика, что упрощает складской учет.
Документальное сопровождение включает сертификат происхождения, инвойс, упаковочный лист и, при необходимости, сертификаты соответствия техническим регламентам страны-импортера. Для рынков ЕАЭС может потребоваться оформление деклараций соответствия. Опытный производитель помогает клиенту подготовить необходимый пакет документов, предоставляя технические описания и коды ТН ВЭД, что ускоряет процесс таможенного оформления.
Важным аспектом является управление запасами. Модель «полного цикла в одной точке», реализуемая ООО «Сычуань Хэнлун», позволяет клиентам минимизировать логистические издержки, заказывая комплектующие для разных систем у одного поставщика. Это снижает риск рассогласования поставок и упрощает входной контроль качества на складе покупателя.
Часто задаваемые вопросы (FAQ)
Какие документы подтверждают качество запчастей при экспорте?
Каждая партия сопровождается протоколом испытаний и сертификатом соответствия материала (Mill Certificate). Для серийной продукции предоставляются сертификаты ISO 9001 и IATF 16949. По запросу клиента могут быть проведены независимые лабораторные тесты.
Возможно ли изготовление деталей по индивидуальному чертежу?
Да, компания располагает штатом инженеров-конструкторов и современным оборудованием ЧПУ, что позволяет производить детали по предоставленным чертежам или образцам. Осуществляется полная проверка технической совместимости перед запуском в производство.
Каковы сроки производства и доставки?
Сроки зависят от объема заказа и сложности деталей. Стандартные позиции могут быть отгружены со склада беспошлинного хранения в кратчайшие сроки. Для индивидуальных заказов срок производства обычно составляет 20–40 дней. Логистика планируется индивидуально с учетом выбранного маршрута (ЖД, море, авто).
Как контролируется качество при массовом производстве?
Применяется многоуровневая система контроля: входной контроль сырья, операционный контроль на каждом этапе обработки, окончательный приемочный контроль и выборочное неразрушающее тестирование. Статистические методы контроля процессов (SPC) позволяют отслеживать стабильность параметров.
Работаете ли вы с небольшими оптовыми партиями?
Компания ориентирована на долгосрочное партнерство и готова обсуждать объемы поставок. Для новых клиентов возможны пробные партии для оценки качества продукции. Уровень повторных заказов у постоянных клиентов превышает 70%, что свидетельствует о гибкости подхода к объемам.
Рекомендации по закупке и заключению контракта
Для обеспечения бесперебойного снабжения вашего автопарка или дилерской сети качественными компонентами, рекомендуется следующий алгоритм действий. Во-первых, запросите технический каталог и уточните соответствие предлагаемых деталей вашим спецификациям. Во-вторых, обсудите возможность получения тестовой партии для проведения входного контроля и стендовых испытаний. В-третьих, согласуйте условия поставки, включая базис Incoterms, способы упаковки и порядок разрешения возможных рекламаций.
Сотрудничество с вертикально интегрированным производителем, таким как ООО «Сычуань Хэнлун Автомобильные Компоненты», дает вам преимущество прямого доступа к производственным ресурсам и инженерной экспертизе. Это позволяет не только снизить затраты, но и повысить надежность поставляемых запчастей за счет строгого контроля на всех этапах создания продукта. Готовность завода адаптироваться под требования конкретных рынков и моделей техники делает его надежным партнером в сфере экспорта запчастей для коммерческого транспорта.