Токарная обработка автомобильных деталей: цены от производителя
2026-09-30
- Токарная обработка автомобильных деталей: инженерный подход к формированию цены и качества
- Факторы, влияющие на стоимость токарных работ
- Технологические особенности производства автокомпонентов
- Сравнение подходов к производству: специализированные цеха vs вертикально интегрированные заводы
- Реальные промышленные сценарии применения
- Параметры качества и технические характеристики
- Как выбрать надежного поставщика токарных услуг
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и заключение
Токарная обработка автомобильных деталей: инженерный подход к формированию цены и качества
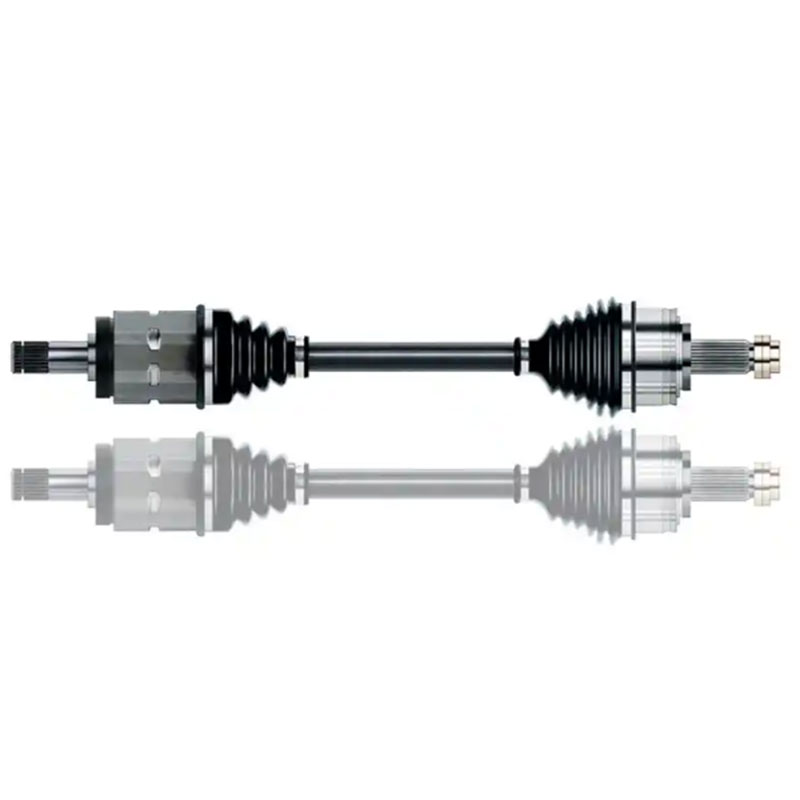
Токарная обработка автомобильных деталей является критически важным этапом в производстве компонентов трансмиссии и ходовой части коммерческого транспорта. В отличие от стандартных метизных изделий, детали для грузовиков и автобусов работают в условиях экстремальных динамических нагрузок, вибраций и температурных перепадов. Именно поэтому точность механической обработки напрямую определяет срок службы всего агрегата — будь то коробка отбора мощности, полуось или ступица колеса.
Цены на токарные работы не являются фиксированной величиной и зависят от сложного комплекса факторов: от выбора заготовки (поковка, литье или пруток) до требований к шероховатости поверхности и необходимости последующей термообработки. Понимание этих зависимостей позволяет закупщикам и инженерам оптимизировать бюджет без ущерба для надежности конечного продукта. В данной статье мы разберем технические аспекты формирования стоимости, ключевые параметры качества и особенности производства на примере вертикально интегрированных предприятий, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты».
Почему токарная обработка определяет надежность трансмиссии
Автомобильные детали, подвергающиеся токарной обработке, чаще всего выполняют функции передачи крутящего момента или восприятия осевых и радиальных нагрузок. К таким элементам относятся валы, оси, фланцы и муфты. Ошибка в геометрии даже на уровне микрон может привести к дисбалансу, который при высоких оборотах вызывает разрушение подшипниковых узлов и усталостные трещины в металле.
Современная токарная обработка автомобильных деталей требует не просто снятия стружки, а соблюдения строгих допусков формы и расположения поверхностей. Например, биение шеек вала должно находиться в пределах 0,01–0,02 мм, чтобы обеспечить плавность вращения и минимизировать потери на трение. Кроме того, качество поверхностного слоя влияет на усталостную прочность детали. Следы инструмента, оставленные на поверхности, становятся концентраторами напряжений, откуда начинаются трещины при циклических нагрузках.
Инженерный опыт показывает, что экономия на этапе финишной токарной обработки часто приводит к многократному удорожанию эксплуатации техники. Поэтому производители, ориентированные на долгосрочное партнерство, такие как компания «Сычуань Хэнлун», уделяют особое внимание прецизионным станкам с ЧПУ и контролю качества на каждом этапе.
Факторы, влияющие на стоимость токарных работ
При запросе коммерческого предложения на изготовление партии деталей заказчики часто сталкиваются с существенными различиями в ценах от разных поставщиков. Это связано с тем, что себестоимость токарной обработки складывается из множества переменных. Рассмотрим основные из них.
1. Сложность геометрии и требования к допускам
Чем сложнее профиль детали, тем больше времени требуется на настройку станка и выполнение операции. Детали с простыми цилиндрическими поверхностями обрабатываются быстрее и дешевле. Однако автомобильные компоненты, такие как коробки отбора мощности или сложные фланцы, часто имеют канавки, резьбы, фаски и переходы различных диаметров.
Требования к допускам также играют ключевую роль. Стандартные допуски (например, по ISO 9001) легко достижимы на большинстве станков. Но если чертеж требует допусков h6 или h7 с высокой чистотой поверхности (Ra 0.8 и выше), необходимо использование высокоточного оборудования и качественной инструментальной оснастки, что увеличивает стоимость машино-часа.
2. Выбор материала заготовки
Обрабатываемость материала напрямую влияет на скорость резания и износ инструмента. Основные материалы для автомобильных деталей:
- Конструкционные стали (например, 45, 40Х): Хорошо поддаются обработке, обеспечивают баланс между прочностью и стоимостью.
- Легированные стали (20ХГНМ, 40ХН): Требуют более твердого инструмента и специальных режимов резания из-за высокой вязкости и прочности после термообработки.
- Чугун: Используется для корпусных деталей и ступиц. Обработка чугуна создает абразивную пыль, требующую специальных систем фильтрации и износоустойчивых пластин.
Компания «Сычуань Хэнлун Автомобильные Компоненты» работает с широким спектром марок сталей, адаптируя режимы резания под конкретные свойства материала, что позволяет сохранять стабильное качество даже при работе со сложными легированными сплавами.
3. Объем партии и эффект масштаба
Единичное производство всегда дороже серийного. Основные затраты в единичном производстве приходятся на программирование станка, изготовление или подбор оснастки и наладку. При запуске крупной серии эти затраты амортизируются на большое количество изделий. Для средних и крупных партий (от 500 штук) производители могут предложить существенно более низкую цену за единицу продукции.
4. Необходимость дополнительных операций
Токарная обработка редко бывает единственным этапом. Часто она сопровождается:
- Термообработкой (закалка, цементация) для повышения поверхностной твердости.
- Шлифовкой для достижения сверхвысокой точности.
- Нанесением антикоррозийных покрытий.
Вертикальная интеграция производства, как это реализовано на предприятии в провинции Сычуань, позволяет выполнять все эти операции в рамках одного технологического цикла. Это исключает логистические издержки на перевозку деталей между подрядчиками и снижает риск повреждения продукции при транспортировке.
Технологические особенности производства автокомпонентов
Производство деталей для коммерческого транспорта, такого как грузовики КАМАЗ, МАЗ, MAN или Volvo, требует строгого соблюдения отраслевых стандартов. Процесс начинается не со станка, а с подготовки заготовки.
Роль прецизионной ковки
Для высоконагруженных деталей, таких как полуоси и проходные валы, использование круглого проката часто нецелесообразно из-за нарушения структуры металла при резке. Прецизионная ковка позволяет получить заготовку с оптимальной структурой волокон металла, что значительно повышает усталостную прочность. На заводе «Сычуань Хэнлун» кузнечный цех производит заготовки, которые затем поступают в цех механической обработки с ЧПУ. Такой подход обеспечивает минимальный припуск на обработку, снижая расход материала и время резания.
Оборудование и контроль качества
Современная токарная обработка автомобильных деталей выполняется на многоосевых токарных центрах с ЧПУ. Эти станки позволяют выполнять черновую и чистовую обработку, а также сверление и нарезание резьбы за одну установку детали. Это критически важно для сохранения соосности поверхностей.
Контроль качества осуществляется на трех уровнях:
- Входной контроль: Проверка химического состава и механических свойств материала заготовок.
- Операционный контроль: Измерение ключевых размеров непосредственно на станке после каждой операции.
- Приемочный контроль: Использование координатно-измерительных машин (КИМ) и дефектоскопического оборудования для выявления внутренних дефектов.
Каждая партия продукции сопровождается протоколом испытаний и сертификатом соответствия материала, что является обязательным требованием для поставщиков в цепочки глобальных автопроизводителей.
Сравнение подходов к производству: специализированные цеха vs вертикально интегрированные заводы
При выборе поставщика автокомпонентов заказчики часто стоят перед выбором: обратиться в узкоспециализированный токарный цех или на завод полного цикла. Ниже приведено сравнение двух моделей.
| Критерий | Специализированный токарный цех | Вертикально интегрированный завод (полный цикл) |
|---|---|---|
| Контроль качества заготовки | Зависит от внешнего поставщика, риски несоответствия материала | Полный контроль от ковки/литья до готовой детали |
| Логистика | Необходимость координации нескольких подрядчиков (ковка, ТО, покрытие) | Единая точка ответственности, минимизация транспортных расходов |
| Гибкость изменений | Сложно вносить изменения в конструкцию, требующие изменения заготовки | Быстрая адаптация конструкции и технологии изготовления |
| Стоимость для мелких партий | Может быть ниже из-за меньшей накладной нагрузки | Оптимальна для средних и крупных серий |
| Сроки поставки | Риски задержек на этапах передачи между подрядчиками | Стабильные сроки благодаря единому производственному плану |
Для производителей коммерческого транспорта, где важна стабильность поставок и прослеживаемость каждой детали, модель вертикальной интеграции предпочтительнее. Компания «Сычуань Хэнлун», обладая собственными мощностями по ковке, механической обработке и электрофорезному покрытию, предлагает клиентам именно такой формат сотрудничества. Это позволяет исключить ситуацию, когда готовая деталь простаивает в ожидании покрытия у стороннего подрядчика.
Реальные промышленные сценарии применения
Чтобы понять важность качественной токарной обработки, рассмотрим два конкретных примера использования деталей в реальных условиях эксплуатации.
Сценарий 1: Ступицы колес для карьерных самосвалов
Условия эксплуатации: Высокие ударные нагрузки от неровностей дороги, воздействие абразивной пыли и влаги, постоянные циклы нагрева и охлаждения тормозных систем.
Технические требования: Ступица должна иметь идеальную соосность посадочных мест под подшипники, чтобы предотвратить их преждевременный выход из строя. Поверхность должна быть защищена от коррозии.
Решение: Использование прецизионной токарной обработки с последующим электрофорезным покрытием. Электрофорез обеспечивает равномерный слой защиты даже в труднодоступных местах, а высокая точность токарных операций гарантирует правильную установку подшипников. Ошибка в размере посадочного места даже на 0,05 мм может сократить ресурс подшипника в два раза.
Сценарий 2: Валы коробок отбора мощности (КОМ)
Условия эксплуатации: Передача крутящего момента от двигателя к навесному оборудованию (насосам, компрессорам). Высокие скорости вращения и знакопеременные нагрузки.
Технические требования: Минимальное биение, высокая твердость шеек валов, устойчивость к скручиванию.
Решение: Изготовление вала из легированной стали с последующей термообработкой и шлифовкой шеек после токарной обработки. Токарная операция формирует основную геометрию, а шлифовка доводит поверхность до требуемого класса чистоты. Компания «Сычуань Хэнлун» производит такие валы с соблюдением жестких допусков, что обеспечивает бесшумную работу КОМ и длительный срок службы.
Параметры качества и технические характеристики
При заказе токарных работ для автомобильных деталей необходимо четко определять технические требования. Ниже приведены типовые параметры, которые контролируются при производстве.
| Параметр | Типовое значение / Требование | Влияние на эксплуатацию |
|---|---|---|
| Допуск размера (IT) | IT6 – IT9 (в зависимости от функции) | Определяет плотность посадки сопрягаемых деталей |
| Шероховатость поверхности (Ra) | 0.4 – 3.2 мкм | Влияет на износостойкость и усталостную прочность |
| Биение поверхностей | 0.01 – 0.05 мм | Критично для вращающихся деталей (валы, оси) |
| Твердость материала | HRC 30–55 (после термообработки) | Определяет сопротивление износу и деформации |
| Защитное покрытие | Электрофорез, цинкование, фосфатирование | Защита от коррозии в агрессивных средах |
Примечание: Конкретные параметры зависят от чертежа заказчика и условий эксплуатации детали. Производство по индивидуальным чертежам позволяет адаптировать эти значения под специфические задачи.
Как выбрать надежного поставщика токарных услуг
Выбор партнера для производства автомобильных компонентов — это стратегическое решение. Вот ключевые критерии, на которые следует обращать внимание:
- Наличие сертификатов качества: Сертификация по стандартам ISO 9001 и IATF 16949 является обязательным минимумом для поставщиков в автомобильную отрасль. IATF 16949 подтверждает, что система менеджмента качества производителя соответствует строгим требованиям автопрома.
- Техническое оснащение: Наличие современных токарных станков с ЧПУ, оборудования для неразрушающего контроля и собственных лабораторий.
- Опыт работы с аналогичной продукцией: Производитель должен понимать специфику автомобильных деталей. Опыт компании «Сычуань Хэнлун» в производстве ступиц, валов и полуосей для таких брендов, как Mercedes-Benz и Volvo, говорит о высоком уровне компетенции.
- Прозрачность процессов: Возможность предоставления протоколов испытаний и сертификатов на материал для каждой партии.
- Логистические возможности: Способность организовать бесперебойные поставки в требуемые регионы, включая страны СНГ.
Часто задаваемые вопросы (FAQ)
Какие материалы лучше всего подходят для токарной обработки автомобильных валов?
Для валов, работающих под высокой нагрузкой, обычно используются легированные стали, такие как 40Х, 40ХН или 20ХГНМ. Эти материалы хорошо поддаются токарной обработке в отожженном состоянии и приобретают высокую прочность и твердость после термообработки (закалки и отпуска). Выбор конкретной марки зависит от величины крутящего момента и условий эксплуатации.
Влияет ли метод получения заготовки на стоимость токарной обработки?
Да, влияет значительно. Кованые заготовки имеют более близкую к готовой детали форму, что уменьшает объем снимаемого металла и время обработки на станке. Литые заготовки могут иметь неравномерную структуру и дефекты поверхности, требующие дополнительного контроля. Прокат подходит только для простых деталей. Использование кованых заготовок, как это практикуется в «Сычуань Хэнлун», часто оказывается экономически выгоднее для крупных серий благодаря снижению расхода материала и времени machining.
Что такое электрофорезное покрытие и зачем оно нужно автокомпонентам?
Электрофорез (катодное осаждение) — это метод нанесения защитного полимерного покрытия под действием электрического тока. Он обеспечивает равномерное покрытие всей поверхности детали, включая внутренние полости и сложные геометрические элементы, которые трудно защитить другими методами. Это критически важно для деталей шасси и трансмиссии, подверженных воздействию влаги, дорожных реагентов и грязи.
Можно ли заказать изготовление деталей по образцам без чертежей?
Да, многие производители, включая ООО «Сычуань Хэнлун Автомобильные Компоненты», предлагают услугу реверс-инжиниринга. Инженеры компании могут снять размеры с образца, создать 3D-модель и чертежи, а затем запустить производство. Однако для обеспечения полной технической совместимости рекомендуется предоставить хотя бы базовые требования к материалам и нагрузкам.
Как контролируется качество при серийном производстве?
Качество контролируется на всех этапах: входной контроль материалов, операционный контроль на станках с ЧПУ и финальный приемочный контроль с использованием координатно-измерительных машин. Каждая партия сопровождается документацией, подтверждающей соответствие параметров заявленным допускам. Неразрушающий контроль позволяет выявить внутренние дефекты металла, невидимые глазу.
Инженерные рекомендации и заключение
Токарная обработка автомобильных деталей — это не просто механическое удаление металла, а сложный технологический процесс, требующий глубокого понимания свойств материалов, динамики нагружения и требований к точности. Ошибки на этом этапе недопустимы, так как они ведут к серьезным последствиям в эксплуатации коммерческого транспорта.
С инженерной точки зрения, при проектировании и заказе деталей важно соблюдать баланс между требованиями к точности и экономической целесообразностью. Не стоит запрашивать избыточные допуски там, где это не требуется функционально, но нельзя экономить на качестве обработки критических узлов, таких как шейки валов или посадочные места подшипников.
Выбор поставщика должен основываться не только на цене за единицу продукции, но и на способности производителя обеспечить стабильность качества, соблюдение сроков и техническую поддержку. Вертикально интегрированные предприятия, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», демонстрируют эффективность подхода «полного цикла», позволяя заказчикам получать готовые к установке детали с гарантированным качеством и полным пакетом сопроводительной документации.
Для получения подробной информации о возможностях производства, расчета стоимости токарных работ по вашим чертежам или образцам, а также для обсуждения условий поставки, рекомендуем связаться с техническими специалистами компании. Индивидуальный подход к каждому проекту позволяет найти оптимальное решение как с технической, так и с экономической точки зрения.