Купить полуоси для тяжелых грузовых автомобилей от производителя
2026-09-28
- Полуоси для тяжелых грузовых автомобилей: критерии выбора и технические требования к закупкам
- Конструктивные особенности и принципы работы ведущих полуосей
- Технические параметры и стандарты качества
- Производственный цикл и контроль качества на примере ООО «Сычуань Хэнлун»
- Сравнение технологий производства: ковка против механической обработки из прутка
- Реальные сценарии эксплуатации и требования к надежности
- Как выбрать поставщика полуосей: чек-лист для отдела закупок
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и заключение
Полуоси для тяжелых грузовых автомобилей: критерии выбора и технические требования к закупкам
Полуоси для тяжелых грузовых автомобилей являются одним из наиболее нагруженных элементов трансмиссии, обеспечивающим передачу крутящего момента от дифференциала ведущего моста к колесам. В условиях интенсивной эксплуатации коммерческого транспорта, особенно на магистральных перевозках и в карьерных разработках, надежность этих компонентов напрямую определяет безопасность движения и экономическую эффективность автопарка. Ошибка в выборе материала, технологии изготовления или поставщика может привести к преждевременному усталостному разрушению детали, что влечет за собой не только дорогостоящий ремонт, но и простой техники.
Рынок запасных частей для грузовой техники в 2026 году характеризуется высоким спросом на компоненты, способные выдерживать экстремальные динамические нагрузки при сохранении разумного баланса между стоимостью и ресурсом. Закупки полуосей требуют глубокого понимания технических спецификаций, включая класс прочности стали, метод термообработки и точность механической обработки шлицевых соединений. Вертикально интегрированные производители, такие как ООО «Сычуань Хэнлун Автомобильные Компоненты», предлагают решения, которые полностью соответствуют стандартам IATF 16949, обеспечивая стабильное качество каждой партии за счет контроля всего производственного цикла — от горячей ковки до финишного антикоррозийного покрытия.
Конструктивные особенности и принципы работы ведущих полуосей
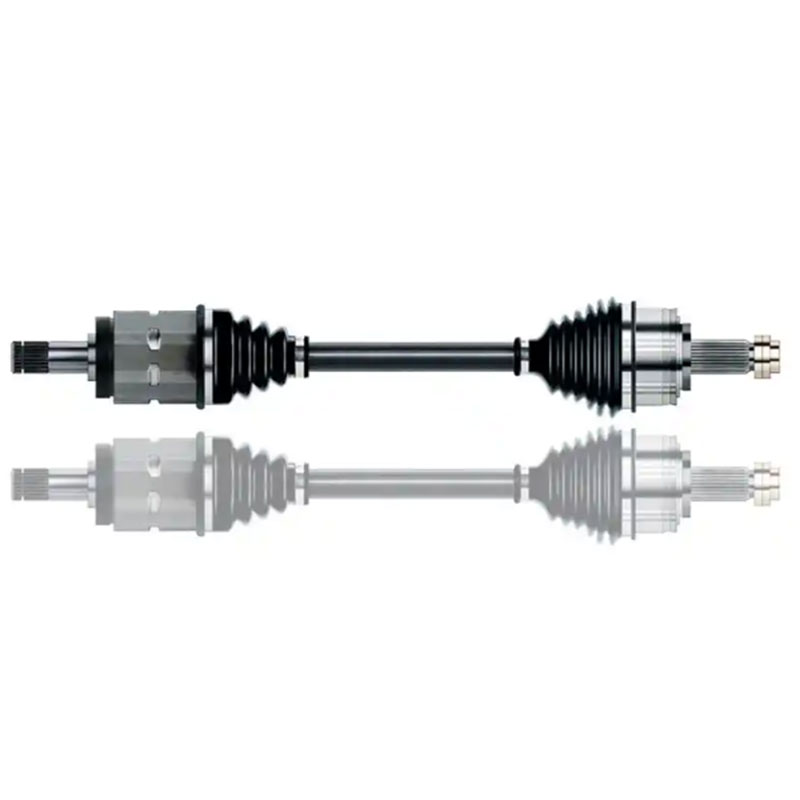
Ведущая полуось представляет собой вал, работающий на кручение и изгиб. В зависимости от типа разгрузки моста, она может быть полностью разгруженной (передающей только крутящий момент) или полуразгруженной (воспринимающей также боковые и вертикальные усилия от веса автомобиля). Для тяжелых грузовиков, таких как КАМАЗ, МАЗ, MAN или Volvo, чаще применяются полностью разгруженные полуоси фланцевого типа, где крутящий момент передается через шлицевое соединение, а радиальные нагрузки воспринимаются подшипниками ступицы.
Ключевым инженерным вызовом при проектировании и производстве является обеспечение равномерного распределения напряжений в зонах перехода диаметров и в районе шлицев. Локальные концентрации напряжений становятся очагами зарождения усталостных трещин. Поэтому геометрия переходов должна выполняться с соблюдением строгих радиусов сопряжения, а поверхность шлицев подвергаться поверхностному упрочнению. Современные производственные линии, оснащенные станками с ЧПУ, позволяют достигать точности обработки, необходимой для плотного сопряжения с шестернями дифференциала и ступичными фланцами, исключая люфты, которые приводят к ударным нагрузкам.
Материаловедение и термообработка
Выбор стали является фундаментом долговечности полуоси. Для тяжелых коммерческих автомобилей используются легированные стали, содержащие хром, никель и молибден, которые обеспечивают высокую прокаливаемость и вязкость сердцевины. Типичные марки сталей, применяемые в отрасли, должны соответствовать требованиям по пределу текучести и ударной вязкости при низких температурах, что особенно актуально для эксплуатации в регионах Сибири и Севера.
Процесс термообработки включает закалку и отпуск, а часто и поверхностное упрочнение (например, индукционную закалку шлицевой части). Это создает градиент твердости: высокая твердость поверхности для сопротивления износу шлицев и вязкая сердцевина для сопротивления излому при пиковых нагрузках. Нарушение температурных режимов даже на несколько градусов может привести к появлению внутренних напряжений или неправильной структуре мартенсита, что критически снижает ресурс детали.
Технические параметры и стандарты качества
При закупке полуосей для тяжелых грузовых автомобилей необходимо опираться на четкие технические спецификации. Отклонение от заявленных параметров недопустимо, так как оно влияет на балансировку колеса и нагрузку на подшипники. Ниже приведены типовые требования, которым должна соответствовать качественная продукция.
| Параметр | Типовое значение / Требование | Значение для эксплуатации |
|---|---|---|
| Материал | Легированная сталь (например, 40CrNiMoA, 42CrMo4) | Обеспечивает высокую прочность и усталостную стойкость |
| Предел прочности на растяжение | > 1000 МПа | Сопротивление разрушению при максимальных нагрузках |
| Твердость поверхности шлицев | 52-58 HRC | Износостойкость контактных поверхностей |
| Твердость сердцевины | 30-40 HRC | Вязкость, предотвращающая хрупкий излом |
| Шероховатость поверхности | Ra ≤ 1.6 мкм (рабочие поверхности) | Снижение трения и риска коррозионной усталости |
| Контроль дефектов | Ультразвуковой контроль (UT), магнитопорошковый контроль (MT) | Выявление внутренних и поверхностных трещин |
| Покрытие | Электрофорезное покрытие или цинкование | Защита от коррозии в агрессивных средах |
Каждая партия продукции, выпускаемая сертифицированными предприятиями, такими как ООО «Сычуань Хэнлун Автомобильные Компоненты», сопровождается протоколами испытаний. Эти документы подтверждают химический состав материала и результаты механических тестов. Наличие сертификатов ISO 9001 и IATF 16949 у производителя является обязательным фильтром при предварительном отборе поставщиков, так как это гарантирует наличие отлаженной системы менеджмента качества.
Производственный цикл и контроль качества на примере ООО «Сычуань Хэнлун»
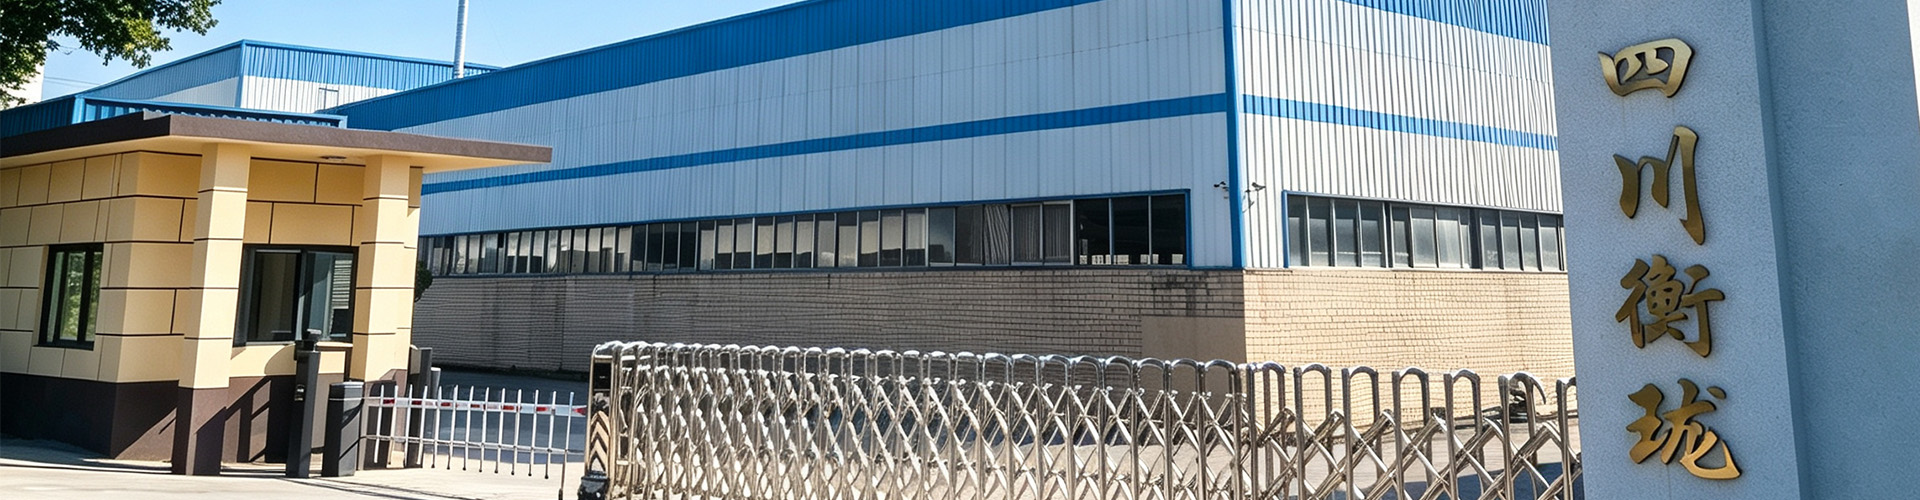
Понимание производственного процесса помогает закупщикам оценить потенциал поставщика. ООО «Сычуань Хэнлун Автомобильные Компоненты», основанное в 2017 году в провинции Сычуань, демонстрирует подход вертикальной интеграции, который становится стандартом для надежных производителей автокомпонентов. Завод площадью 12 800 квадратных метров объединяет все ключевые этапы создания полуоси под одной крышей.
Процесс начинается с кузнечного цеха, где заготовки подвергаются горячей ковке. Этот метод формирования металла обеспечивает оптимальную направленность волокон структуры стали вдоль оси детали, что значительно повышает сопротивление усталости по сравнению с деталями, изготовленными из прутка механической обработкой. Далее заготовки поступают в цех механической обработки с ЧПУ, где формируются точные геометрические размеры, шлицы и посадочные места под подшипники. Использование 89 единиц современного оборудования позволяет поддерживать высокую производительность и стабильность размеров.
Особое внимание уделяется финишной обработке. Цех электрофорезного покрытия обеспечивает нанесение равномерного защитного слоя даже в труднодоступных местах и внутренних полостях, если они имеются. Электрофорез превосходит традиционное окрашивание по адгезии и коррозионной стойкости, что критически важно для деталей шасси, постоянно подвергающихся воздействию влаги, дорожных реагентов и грязи. Перед отправкой каждая полуось проходит неразрушающий контроль и окончательную приемку, что минимизирует риск попадания бракованной продукции к клиенту.
Сравнение технологий производства: ковка против механической обработки из прутка
На рынке присутствуют полуоси, изготовленные разными методами. Выбор между ними должен основываться на условиях эксплуатации транспортного средства.
| Характеристика | Горячая ковка (рекомендуется) | Механическая обработка из прутка |
|---|---|---|
| Структура металла | Уплотненная, с направлением волокон по форме детали | Естественная структура прутка, волокна пересекаются при резке |
| Усталостная прочность | Высокая. Лучше сопротивляется циклическим нагрузкам | Средняя. Выше риск образования трещин в зонах напряжений |
| Материалоотдача | Высокая (меньше отходов) | Низкая (большой объем стружки) |
| Стоимость производства | Выше из-за стоимости прессового оборудования | Ниже для малых серий, но выше расход материала |
| Применение | Тяжелые грузовики, карьерная техника, магистральные тягачи | Легкие коммерческие автомобили, вспомогательная техника |
Для тяжелых грузовых автомобилей, где масса полезной нагрузки может достигать десятков тонн, использование кованых полуосей является безальтернативным инженерным решением. Экономия на начальном этапе закупки более дешевых деталей из прутка часто приводит к многократному увеличению затрат на ремонты и простои в течение жизненного цикла автомобиля.
Реальные сценарии эксплуатации и требования к надежности
Чтобы понять важность качества полуосей, рассмотрим два типичных сценария эксплуатации тяжелой грузовой техники.
Сценарий 1: Магистральные перевозки с полной загрузкой
Тягачи, работающие на международных или межрегиональных маршрутах, испытывают постоянные высокие нагрузки. При движении по неровностям дорожного покрытия полуось подвергается циклическим изгибающим моментам. Если материал имеет внутренние дефекты (раковины, неметаллические включения), которые не были выявлены на этапе входного контроля, в этих зонах быстро развивается усталостная трещина. Инженерный опыт показывает, что для такого режима критически важна чистота стали и качество поверхностного упрочнения шлицев, так как именно там передаются основные крутящие усилия от двигателя.
Сценарий 2: Работа в карьерах и на строительных площадках
Самосвалы и строительная техника работают в условиях ударных нагрузок при погрузке сыпучих материалов и движении по бездорожью. Здесь к прочности на изгиб добавляется требование к ударной вязкости. Полуось должна выдерживать резкие удары без хрупкого разрушения. Кроме того, агрессивная среда (грязь, вода, абразивный песок) требует превосходной защиты от коррозии. Электрофорезное покрытие, применяемое на заводе ООО «Сычуань Хэнлун», эффективно защищает металл от ржавчины, которая сама по себе является концентратором напряжений и ускоряет усталостное разрушение.
Как выбрать поставщика полуосей: чек-лист для отдела закупок
Выбор партнера для поставки критических компонентов шасси требует тщательной проверки. Не все производители могут обеспечить необходимый уровень качества и стабильности. При оценке потенциальных поставщиков, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», рекомендуется обращать внимание на следующие аспекты:
- Сертификация производства. Наличие действующих сертификатов IATF 16949 является индикатором того, что завод работает по автомобильным стандартам качества, требующим строгого контроля процессов и прослеживаемости продукции.
- Вертикальная интеграция. Предприятия, имеющие собственные кузнечные, механические и покрасочные цеха, лучше контролируют сроки и качество, чем сборочные площадки, зависящие от внешних субподрядчиков.
- Лабораторная база. Возможность проведения спектрального анализа металла, ультразвукового контроля и испытаний на твердость непосредственно на заводе позволяет оперативно выявлять отклонения.
- Опыт экспорта и адаптация. Поставщик должен иметь опыт работы с рынками СНГ и понимания специфики техники (КАМАЗ, МАЗ) и европейских брендов (MAN, Volvo). Компания, экспортирующая продукцию в 32 страны, как правило, обладает гибкостью в логистике и документальном сопровождении.
- Гибкость производства. Возможность изготовления деталей по индивидуальным чертежам или образцам важна для парка нестандартной или модернизированной техники.
Часто задаваемые вопросы (FAQ)
Какой срок службы полуосей для тяжелых грузовиков?
Срок службы зависит от множества факторов: массы перевозимого груза, состояния дорог, стиля вождения и качества обслуживания. При правильной эксплуатации и отсутствии перегрузок качественные кованые полуоси могут служить сотни тысяч километров. Однако регулярный осмотр на предмет трещин и износа шлицев обязателен при каждом техническом обслуживании.
Можно ли использовать полуоси от легкового транспорта на легких грузовиках?
Категорически нет. Полуоси для тяжелых грузовых автомобилей рассчитаны на совершенно иные уровни нагрузок, имеют другие материалы, термообработку и конструктивные особенности. Установка неподходящих деталей приведет к немедленному отказу трансмиссии и создаст аварийную ситуацию.
Что делать, если на полуоси обнаружена коррозия?
Поверхностная коррозия может быть удалена и защищена повторно, но если коррозия привела к питтингу (точечным поражениям) на рабочих поверхностях или в зонах высоких напряжений, деталь подлежит замене. Коррозионные язвы действуют как концентраторы напряжений, резко снижая усталостную прочность.
Предоставляет ли ООО «Сычуань Хэнлун» гарантию на продукцию?
Компания предоставляет гарантийную поддержку в соответствии с условиями контракта. Каждая партия сопровождается сертификатом качества и протоколом испытаний, что служит основанием для претензионной работы в случае выявления производственных дефектов. Высокий уровень повторных заказов (более 70%) свидетельствует о доверии клиентов к качеству продукции.
Возможно ли изготовление полуосей по индивидуальному чертежу?
Да, производственные мощности ООО «Сычуань Хэнлун» позволяют изготавливать детали по индивидуальным чертежам заказчика или предоставленным образцам. Инженерный отдел компании проводит анализ технологичности и совместимости детали с существующими системами транспорта перед запуском в производство.
Инженерные рекомендации и заключение
С точки зрения инженерной практики, при замене полуосей на тяжелых грузовиках необходимо менять их парами на одном мосту, даже если повреждена только одна. Это обеспечит равномерное распределение нагрузки и идентичные характеристики жесткости, что важно для стабильности управления и долговечности дифференциала. Также следует тщательно проверять состояние сальников и подшипников ступицы, так как попадание грязи внутрь узла быстро выведет из строя даже самую качественную новую полуось.
Закупка полуосей для тяжелых грузовых автомобилей — это инвестиция в безопасность и бесперебойность логистических операций. Выбор в пользу производителей с полным циклом контроля качества, таких как ООО «Сычуань Хэнлун Автомобильные Компоненты», позволяет снизить риски непредвиденных поломок. Вертикальная интеграция, сертификация по IATF 16949 и опыт экспорта в Россию и Казахстан делают этого поставщика надежным партнером для компаний, стремящихся оптимизировать затраты на содержание автопарка без ущерба для надежности.
Для получения технической консультации, запроса коммерческого предложения или уточнения наличия конкретных моделей полуосей, рекомендуем обратиться к специалистам компании. Изучите полный каталог продукции и технические решения для вашего автопарка.